
这篇先完成两项断电准备
对象是 SKIL SR211601 随机轨道砂光机。本文只覆盖砂纸匹配与速度控制这两项断电准备,不能代替完整的启停操作说明。该机现有操作说明对结束时抬离与关闭开关的先后表达不一致;没有确认适用于手中机器的清楚要求前,保持不通电,不靠猜测选择其中一个动作。
能够现在做完的检查包括:耗材尺寸与背基是否匹配、孔位是否对齐、纸面是否平服、旋钮低高方向是否清楚,以及下一次试样准备控制哪些条件。这些检查通过,也不等于已经解决上述操作前提。
选砂纸先看四件事
第一是尺寸。该机手册的砂纸规格为 5 英寸、标称 125 mm。核对适配 SR211601 的耗材,不把另一个商品页面上的底盘外缘尺寸直接当成裁纸直径。
第二是固定方式。本机采用钩环(魔术贴)固定,应选对应背基的砂纸;不能把只靠粘胶的纸、另一种背基或任意裁片当作同一附件。旧纸撕裂、脆化或背面已经失去保持能力时,不因为还能勉强贴着就继续用。
第三是孔型。砂纸和底盘的集尘孔要实际对齐,同直径不代表同孔位。第四才是磨料与粒度,它们由已知材料和准备目标决定。未知旧涂层、特殊材料和薄面层需要先确定工艺与粉尘控制,不靠包装上的“通用”两个字放行。
装纸时按下面的检查顺序
- 开关关闭,等运动完全停止后拔掉插头;全过程保持断电。将工具倒放在稳定平面上,避免压住开关或拉扯电线。
- 移除旧纸,清掉底盘上的松尘和粗颗粒。底盘撕裂、明显变形或固定面损坏时,先处理部件问题。
- 将新纸孔位与底盘孔位对齐,确认轮廓不偏斜,再按压贴牢整个接触面。不要只按中间而留下翘起的周边。
- 绕一圈检查边缘,逐一看孔位,轻查纸面是否能保持平服。若转一下就遮孔,应重新对位,而不是在底盘上钻新孔。
这一步的合格结果是固定完整、孔路通畅、纸面没有夹粒或翘边,不是“已经贴上了一张新纸”。
调速旋钮能告诉你什么
旋钮标记 1 到 6,1 为最低速、6 为最高速。产品标示速度范围为 7,000–13,000 OPM。中间档位没有逐档校准数据,不能把范围平均分成几份后宣称 3 或 4 对应一个精确振次。
在拔插头状态下辨认刻度与转动范围,按正常方向转动,不超过止点硬拧。速度不是开关:调到 1 仍然没有隔离电源。旋钮卡死、破损或位置无法稳定时,停止准备,不靠反复开机试验判断是否“还能用”。
以后试样,怎样避免一次改太多
只有适用启停要求已经确认,且夹持、集尘与防护都具备后,才进入通电试样。未确认时,下面只是准备记录,不是现在开机的授权。
选择与实际任务相同的已知材料和代表性废料,记录砂纸产品、粒度、底盘状态与起始设置。第一处试区完成后,按已确认的本机顺序停机、等停转并拔插头,再看去除效果、砂痕均匀性、堵塞与异常发热。
如果决定比较另一设置,保持材料、砂纸和动作尽量一致,只改变速度一项;确认开关关闭再恢复供电。若同时换更粗砂纸、加压力又改速度,就无法知道变化来自哪一项。这个比较方法不预设某个档位一定最好,更不保证消除所有旋痕。
哪些结果不能用“再快一点”解决
砂纸翘起、孔位错开或夹入硬颗粒,先停机断电处理安装;砂纸堵塞或磨钝,先核对更换与工序;工件不稳或集尘罐撞夹具,先改变支撑和路线。新的深线、异常振动、异味或明显过热都不是继续加速的理由。
最终保留的是“耗材合适、设置可解释、表面达到该任务目标”的组合。没有明确停机操作前,最合适的下一步仍是保持断电,取得与具体机器一致的操作说明,而不是用工件替说明书做实验。
砂纸对位、辨认旋钮与通电操作分开
对齐砂纸与底盘、示意 1–6 旋钮和分离插头表示断电检查。
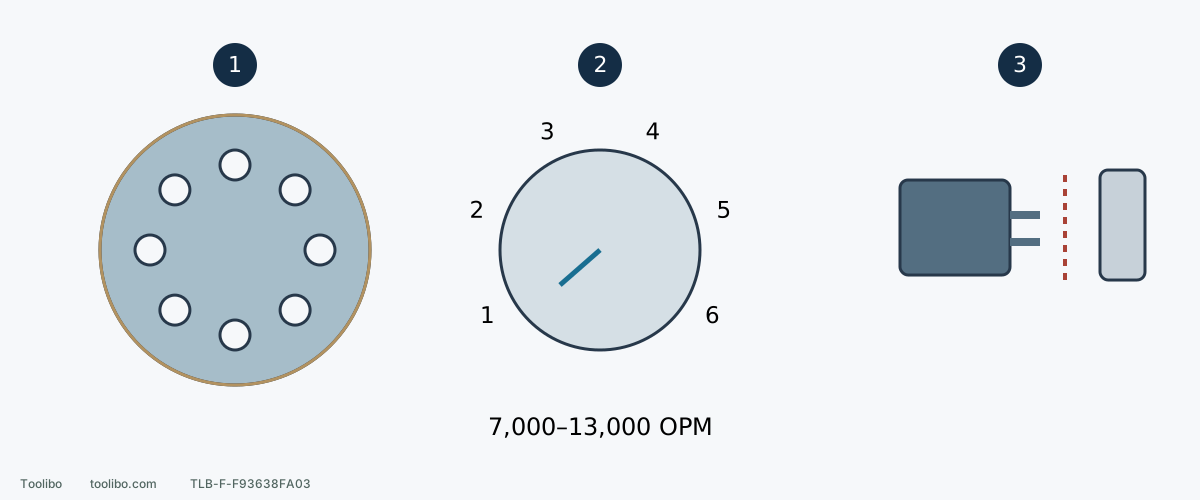
1. 核对砂纸与孔位
使用适配标称 5 英寸砂纸,对齐孔位、压实全表面并检查周边。
2. 辨认低速与高速
1 最慢、6 最快;7,000–13,000 OPM 范围未给中间档精确速度。
3. 操作要求未澄清前不通电试样
检查时保持拔插头;适用停机顺序未确认,不通电试磨。
刻度间距仅示意,不是逐档 OPM 校准,也不指定起始档位。
涉及的型号