
中央块持续支撑至隔离
A 为划线散放板、废料侧虚线、中央废料和 OSP114F 入口。B 为避开先后两个刀路的保留件与废料支撑,随后 OFF 并拆电池。
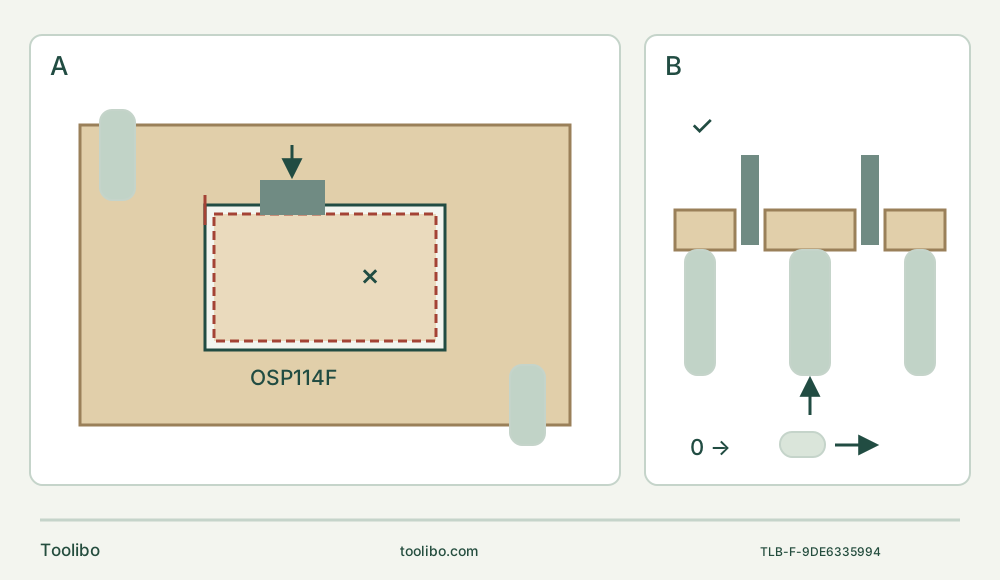
A · 划线并确认四边
任何切割前检查实物宽度、伸达及两面角落边界。刀路留在废料侧,不扭转切入中的锯片拐角。
B · 支撑分离,隔离验收
中央废料保持独立支撑,全部刀路让空。OFF、停稳、完全拆电池后,两面检查尺寸、切穿、角落及损伤。
原创示意,不按比例。虚线不是固定余量,中央叉不是手位。B 表示先后两个切位,不是同时两片;支撑须避开实际完整刀路。向上箭头表示废料下方支撑,不表示用手接。0 及电池符号要求完全停稳、两阶段彻底拆电池后才检查。
工件已拆下,再完成开孔
项目是在已知、散放、未涂装软质实木板上开矩形孔。两面可检查,中央废料可支撑,每条切口下方都可见。不是切安装柜背、墙、地板或设施箱体的教程。为了将来装配而画孔,不会使安装位置变得可安全切割;此样件也不建立结构或电气安装许可。
使用准确美国 Bosch GOP18V-34、2023 年 3 月操作说明,以及实际身份明确、额定至少 21,000 OPM 的 Bosch OSP114F。说明第 12 页把这款 BIM 木材/金属切入片列入木材用途,第 11 页允许 OSP、OSL,排除 OSM。通用附件表列了某片 OSM,不覆盖机身专用排除规则。本项目只切干净木材,不靠表中金属文字允许碰未知紧固件。
完整结果是从两面按所画尺寸、角落要求验收开孔,且仅在隔离后取出中央废料。锯片若不能在不越切、不失去支撑下完成形状,就停止并换方法,不强迫本工具收尾。
装电池前检查和划线
确认全板实际材料。未知涂层、防腐木、嵌件、松脱层压结构或隐藏内容不明,均不走此路线。检查整个底面和所有边缘,量实际板和所需开孔。本文没有提供厂家切深额定或最小剩余边框宽度。
标出成品矩形,明确中央为废料。安排在废料侧切割,避免吃掉保留材料。用实际锯片宽度、可用伸达核对开孔最窄处、每个角及板厚,还要包含完整摆动范围、夹持器和机身间隙。工具名义速度或锯片系列不证明能切穿样件。
把每条直边规划成独立受控切割,不计划用运动锯片拐直角。实际锯片过宽而不适合短边,或完全切穿会在任一面越过角落,开孔方案就不适用此片。不弯片、不改安装孔,不把夹持器埋进工件来增加伸达。
图中外轮廓是目标成品边界,内虚线表示废料侧接近,不是固定量得的偏移。按实物几何,不按图比例操作。中央叉标废料,绝非手位。
第一刀之前,先确保最后分离安全
把保留板夹在稳定平台上。独立支撑中央废料,防止最后连接被切断时掉落、转向锯片或撕坏剩余角落。支撑必须避开每条计划刀路,且刀路下方留下可见间隙。不能伸手到板下接中央块。
拆电池后推演完整顺序,检查四边的夹具、支撑、机身及双手位置,不只检查最容易的第一刀。避开第一条线的支撑可能挡住下一条。若必须重排,顺序中必须包括 OFF、完全停稳、拆电池,移动后重新核对全部间隙。
中央块始终有支撑。不用装着的锯片当杠杆掰断最后纤维。如果脱离后可能逃出支撑或夹住锯片,先改夹持方案。侧视图画两个先后切割位置,不是同时装或开两片锯片。
隔离后装准确附件
把开关完全向后拨到 0,拆电池。拆卸有两阶段:按释放钮并向前滑,再按一次并完全滑出。电池只释放一部分、仍由第二道卡扣留住,不是完整隔离。用过的锯片先冷却,接触、换附件和操作都戴防护手套。
检查锯片、夹持器,钝、弯、裂或可疑附件都不用。拆电池后,打开释放杆拆原附件,它会释放弹出。准备安全落点,不接热而锋利的齿。
安装时让附件型号标记朝工具夹持器,选能提供规划接近的前向或允许左右斜角。把工具按进附件,直到夹爪卡入。说明明确安装不必先打开释放杆。保持隔离检查牢固夹持。此卡入程序没有螺钉、额外垫片、扭矩设置或转接器。
不能正确就位就停止,不通电看是否摆动。必要时用干净布清洁配合面;夹持器损坏或缺件交合格服务。本文不允许拆机或修夹具。
确认供电,再做独立废料试切
仅使用已完成配套确认、完好的 Bosch 或 AMPShare 系统,并按准确 GOP18V-34 说明及 2023 年 3 月电池/充电器表核对,实际电池和充电器说明须可取得。表列 BAT612、GBA18V40、GBA18V80、GBA18V120 电池,另列允许的充电器型号。这不是充电教程,不说所有 18 V 电池都能用,也不承诺当前套装。不能确认实际系统,就暂停。
戴眼部、听力、防护手套及适合木粉尘的呼吸防护;通风并清开旁人。保持稳固站姿、良好照明和双手空间。手远离锯片,不伸到板下,不挡机身通风口。
开关在 0、设置就绪后,把合格电池完全滑入,听到锁定声,再确认不按释放钮不能脱落。电池移动或松出,就按说明纠正,不用半锁的电池。
认识三个位置:向前第一档只开灯,第二档 I 开工具和灯,完全向后 0 两者都关。不要直视灯。仅开灯位置不是安装所需的隔离。
用相同材料的独立夹紧废料确认进入和送进。说明要求初始切入用中速控制,建立初始切口后可提速,并未给本样件准确数字起始档。六档约为 10,000、13,000、14,000、16,000、18,000、20,000 OPM,附件额定仍须至少 21,000 OPM。档位不是深度或长度设置。
切四条边,不扭片拐角
双手牢握,附件朝离身体方向,手离开刀路。锯片先离开工件,选 I 启动,受控接近废料侧切线。轻压、分次切,每次去掉少量材料,不一次强压全深。工具沿直切方向,不在锯片参与切割时扭转去追下一边。
在规划终点停下,不伸入保留材料。每次新入口、变角或移动支撑前,拨 0、等完全停稳、拆电池。复查底面及支撑,下一边仍可接近、通路仍清楚才继续。中央废料直至最后分离都保持支撑。
强振、卡片、工件移动、意外阻力或看不清,就停、等停稳、隔离后检查。不加力,不反复重启。若工具因温度/负载保护自动停机,按说明关机并让电池冷却,再解决负载原因后才考虑再试。冷却不允许继续尚未解决的卡刀。
两面隔离验收
完成后完全拨 0,等锯片停稳,按两阶段拆电池,之后才取出有支撑的中央块。还连着时不撕不撬;隔离检查连接处,判断是否能用有支撑、允许的切路收尾而不损坏边界。
量孔并核对两面的线、角与实际要求。确认完全切穿;非预期角落越切、明显撕裂、焦痕、支撑移位或保留边框裂开均拒收。图中勾表示支撑思路在实际条件全部成立时才适用,不是尺寸认证。
孔未完成或偏小时,隔离后重新评估准确剩余路径,不盲目修削。过大、开裂或越切时,继续切不能补回材料:拒收样件或寻求合适重设计。不用虚构公差接纳损坏开孔。冷却并隔离后清洁、安全存放工具和附件,不探通风孔、不拆内部部件。任务结束于经核实的开孔或清楚停止决定,不是中央块掉出就算完成。
涉及的型号