
三项检查,一个决定
A 为中性锯片轮廓及有条件的勾。B 显示有支撑的保留件、废料和清楚切割通路。C 为隔离验收样件时使用角尺。
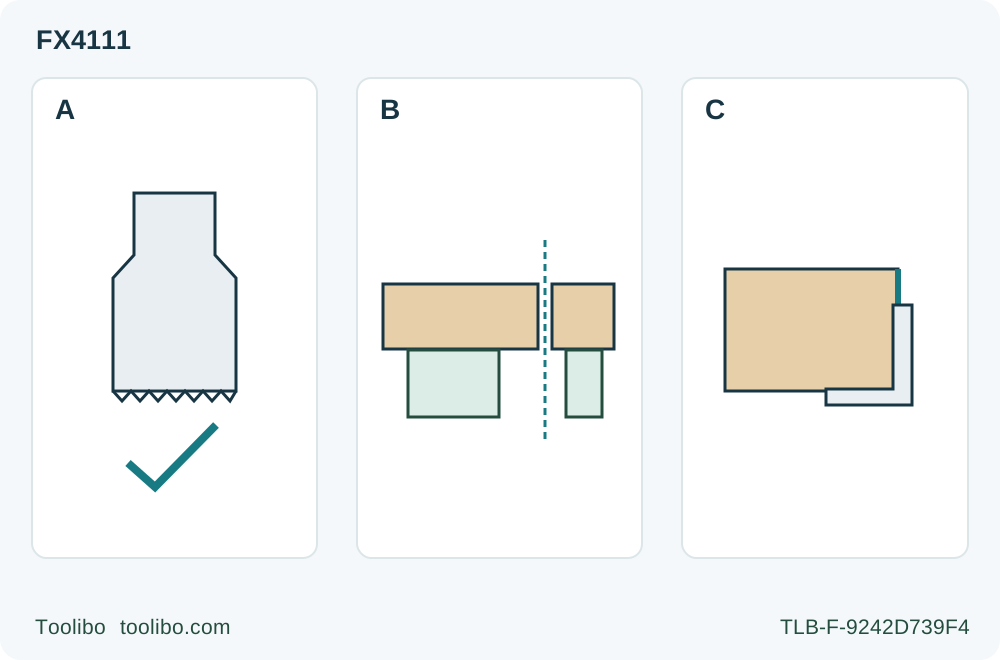
A · 替换前先确认身份
确认准确获准附件、额定、材料和完好状态。勾取决于全部条件,不取决于轮廓。
B · 改好有支撑通路
夹住工件,支撑废料,完整摆动路径让空且不夹缝,不用加压补偿移动。
C · 隔离后检查结果
按实际项目检查线、尺寸、分离和表面。原因不明的持续切割不佳须交服务,不反复通电试验。
原创示意;A 不描绘安装接口,也不认证锯片。B 为清晰省略夹具,不代表可以不夹,须建立实际夹紧和完整间隙。C 是 OFF、停稳、拆电池后用的测量角尺,不是 FLEX 选配靠边导向器。
切得不好,先停,不是加力
本文处理美国 FLEX FX4111 在已知散放、未涂装软质实木上,已经发生的切得慢、跑线或粗糙问题。完整结果是一个决定:纠正有文件依据的外部设置问题,再做准备充分的样件;或停止使用,带着有效证据交给合格服务人员。不是电机诊断,不要求通电复现故障,也不允许切安装墙体或来源不明的旧板。
把开关向后移到 OFF,保持控制直到附件完全停稳,再按电池前部释放按钮拆下电池。让热部件冷却。更换附件时戴防护手套,不碰运动锯齿。不要仅为了看松动锯片是否摆动而装电池。开关失效、夹持器损坏、缺件、焦味或原因不明的反复中断,均结束本流程:保持隔离,联系授权服务人员。
依据 FX4111 操作说明,尤其是第 3–5 页安全、第 9–11 页安装、第 12–14 页控制、第 15 页附件表、第 17 页切割及第 20 页维护。下述检查把这些要求用于有限项目,不设磨损公差,也不认证二手工具安全。
先区分任务不适合与机器故障
记录实际发生过的情况:锯片身份、材料、工件是否移动、记得的档位和已经看到的灯号。不要为补齐记录复现事件。切得慢本身不能证明电池弱或电机坏,工作灯明亮也不证明有效电池容量。
本路线须识别实际 FLEX FA401002 HCS 弧形切入锯片,说明书列其用于木材和塑料,并确认附件额定至少 20,000 OPM。隔离后检查标记和状态。齿形大致相似、接口看似能装,或泛泛的 Starlock 宣传都不够。说明中较宽泛的兼容讨论不能覆盖安装警告中对 FLEX 附件及额定值的要求。本文不批准无标识替代品。
弯曲、钝化、断裂或其他损坏锯片均拒用。不要矫直、磨改安装孔、加垫片,或使用说明未规定的刃磨方法。换成身份明确、完好的获准附件。目视检查能发现问题,却不能证明可疑锯片可靠。
检查整个工件、两面和露出的底面。不明涂层、隐藏紧固件、嵌入砂粒、层压结构或材料不明,均超出这个干净木材任务。确认实际伸达和完整摆动空间,不能碰夹持器、台面、支撑或夹具。无法安排安全路径,就换方法,不把问题归咎于切割速度。
拆下电池后,恢复文件规定的安装
附件身份和状态合格后,核对准确夹持程序,不自行发明“再拧紧一点”的设置。确认 OFF 并拆下电池,逆时针转释放杆,越过第一声卡响,再克服阻力到第二声卡响及完整行程。说明书把这个换附件位置的夹爪称为关闭。拆卸时附件会掉出:准备安全落点,手远离锯齿,不去接热锯片。
把替换附件放在平面上,按说明握住机身和释放杆,对齐星形接口,再顺时针把杆转回原位。这时夹爪张开并锁住附件。这是此型号的真实顺序,不套用别的夹具逻辑。绝不把附件朝后安装。
保持隔离核查牢固就位。不能按说明锁住、杆不能正常回位,或发现损坏缺件,均停止并交授权服务。不得加垫、用自制紧固件、猜扭矩或通电试座。这正是文件规定的换附件与修理夹持器之间的界限。
先改好支撑,再考虑调速
选择易于控制的散放样件,切线和底面始终可见。标出所需线和尺寸,牢固夹住保留件,并支撑废料,使其不掉落、转动或夹闭锯片。为完整切割及切穿留出空间。图中的支撑块不是夹具,实物台上仍须建立实际夹紧和间隙。
跑线可能来自工件移位或锯缝夹紧。隔离后纠正,提速不是补救。不用手持工件,不侧撬锯片追线,也不在卡住的切口内硬拉工具。
基础试切不需要选配靠边导向器。若原设置用了导向器却无法核实几何,隔离后拆下它,改用有充分接近空间和支撑的自由切割,或停止。导向器不能代替夹紧。其专用说明要求套环牢固啮合、单独锁紧导杆设置、夹具让开,以及全摆程内锯片保持完整参与切割。不要从验收角尺小图猜这种安装。
决定是否可以做受控样件
只有实际 24 V DC 机身完好,现有供电系统已按说明表列电池和充电器完成确认,并有实际电池、充电器说明,才继续。第 13 页列 FX0111、FX0121、FX0221、FX0231 电池及 FX0411 或 FX0421 充电器。这是资格前提,不是新配对或充电教程。供电身份不明、损坏或不适用,就停止。
佩戴标有 ANSI Z87.1 的护目镜或带侧护眼镜,需要时加全面罩,并佩戴听力防护、防护手套,以及材料和环境要求的粉尘防护。清开旁人,建立稳固站姿和清晰视线,手不进入切割路径。开关 OFF 时对齐电池凸筋和机身槽,正确扣住,不硬推错位电池。
在 OFF 状态核对实际档位,记忆功能可能保留旧设置。说明要求初始切入用 3 档便于控制,建立初始切口后才可提速。五档约为 10,000、12,000、15,000、18,000、20,000 OPM,并非去除效率保证。本项目只在 OFF 时改档,不在齿刃参与切割时调速。
双手牢握软握持区,远离附件。向前推开关启动,受控接近切线,轻送进,让工具工作。说明称切入时强烈振动表示压力过大,不用更大力回应。样件移动、锯片卡住、切割异常或控制丧失,就 OFF、等完全停止、拆电池,再检查。不能反复试到症状暂时消失。
验收样件,或准备服务交接
试切后 OFF,等附件停稳,拆电池后才测量或触摸切口。核对目标线、尺寸、完整分离及两面表面。出现非预期跑线、明显撕裂、焦痕、支撑移位或未完全切穿就拒收。不虚构数值公差,按实际项目要求判断,不按图判定。
明确纠正了有文件依据的设置问题,并得到合格样件,才支持继续同一已确认设置;这不证明机器没有内部故障。结果持续不好,又找不到允许纠正的原因,就停止。记录准确机身和锯片标记、材料、拆电池状态拍的设置照片、所选档位和观察,交授权服务。不打开机壳,不调内部部件。
把已看到的灯号单独处理。工作灯约十秒余亮是正常行为;快闪关联过载或过热,慢闪关联低电量。过载或过热先 OFF 和隔离,再按说明休息,或让工具与电池分开放在气流下冷却。充电须遵循实际电池、充电器说明。工作灯不亮或突然熄灭,联系客户服务或授权中心。灯号不能批准绕过保护或反复重启失败切割。
保持通风口和开关区域清洁,不用尖物探孔,不用损伤塑料的溶剂。工具隔离后室内存放,远离儿童及腐蚀物。完整结果是经核实的外部纠正与合格样件,或已停用并记录清楚、等待合格帮助的系统,而不是猜出的诊断。
涉及的型号