
从锯片范围到合格开孔
A 对比窄、宽中性锯片轮廓及完整范围。B 显示角落和背面越切风险。C 标出有支撑保留件及中央废料。D 在电气隔离后比较两面。
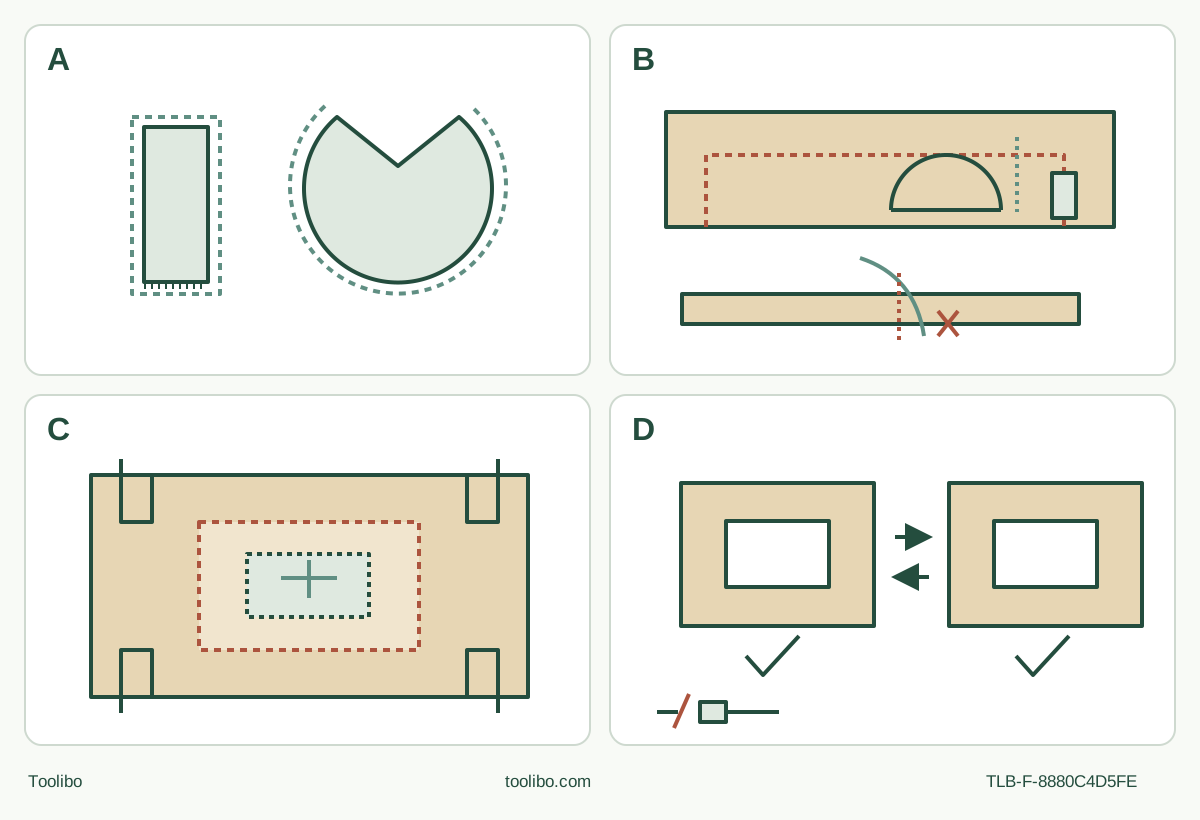
A · 确认形状及完整范围
先确认 MM480、MM450 实际身份、额定和软木许可。较窄轮廓仍需完整摆动与夹持器空间。
B · 两面检查角落
弧边可能在背面以不同位置越界。选合格端切顺序或拒绝路线,不扭或弯锯片。
C · 支撑即将分离的部分
夹紧保留件,另行支撑废料,避开完整刀路。仅在拔插头后改位置。
D · 用隔离验收决定选择
两面检查尺寸、线、切穿及角落越切。失败样件不是盲目多买锯片的理由。
原创示意,不按比例,不画安装接口。虚线范围须按实际几何核对,不是固定余量。B 警示背面越切;C 中央十字标出须独立支撑的废料,绝非手位或锯片正下方支点。D 仅在 OFF、停稳、拔插头后检查两面。
为完整切路选购,不按锯片轮廓猜
窄切入锯片和宽平锯片都可能获准切软木,却适合不同路径。本文比较 2018 年 8 月美国 MM35 说明书列明的实际 MM480 HCS 木材齐平切割锯片和 MM450 三英寸木材/石膏板锯片。适用现有、相符的 120 V、60 Hz MM35,以及身份明确、额定至少 21,000 OPM 的 Dremel 附件。不证明现在仍有货、当前套装包含它们,或带不同后缀的附件等同。
项目是在已拆下、散放、未涂装的软质实木样件上开小矩形孔,两面可接近。工件不安装在线路、管道或隐蔽空腔上。选购结果可以是一片合格锯片、有理由的两片顺序使用,或因两者都无法完成整条切路而不购买。不是速度比赛,也不是亲手性能测试。
一起使用 MM35 说明书第 13 页附件表、第 8–10 页安装和第 11–15 页操作。表中 MM480 为 1-1/4 × 1-11/16 英寸 HCS 木材齐平切割锯片,MM450 为三英寸木材/石膏板锯片。这些描述不是通用可用切深,实际夹持器、角度、露出齿刃和工件几何仍限制伸达。
第一关:先确认材料,再选接近方式
确认整个切路都是已知软质实木。把样件从组件中取出,检查两面、边缘和底面。涂漆、防腐处理、来源不明旧木、嵌钉和层压板均不在本例内。不能把 MM482 的金属栏转给 MM480,也不能认为“木材”一词批准所有涂层和复合材料。
准确表格给两片所选锯片的软木档位都是 8–10,硬木为 6–10。本文只用软木栏。空白或横线不是许可,档位也不是鉴别材料的方法。平锯片说明还指出它较适合松木等软木,硬木会限制锯片寿命;这不是两片耐用度评分。
购买或安装前确认实际附件及额定。卖家的相似外观照片、开放安装槽或“通用”说法不能通过这一关。不能确认准确相符附件,就暂停并索取厂家依据,不把不明附件改装到夹具上。
第二关:在两面检查完整摆动路径
标出成品矩形,明确每条线哪侧为废料。检查进入位置、线长和角落。工具拔插头后,用实物比较完整摆动范围及夹持器、机身接近空间,包括底面、支撑和夹具。不能通电来寻找间隙。
窄直锯片适合作为短线或紧凑端点需要较窄接近范围时的候选。但它仍有宽度、厚度和左右摆动,不是点状刀具。如果锯片宽度大于计划开口,或还没切穿夹持器已碰工件,就不合格。侧转不能凭空产生间隙,弯曲锯片也不是获准改法。
宽 MM450 可作为较长可接近直线、周围有充足空间容纳弧形齿边时的候选。形状不使它自动成为所有直线的更佳选择。看完整锯片,不只看接触正面的齿。弧边与背面的相交位置可能不同于正面切线;正面在角点停下,不证明背面没有越界。
不要从三英寸直径推出通用角落余量。实际接近方式和量得的样件厚度决定几何。不能检查两面,或无法把越界限制在废料侧,本项目就不合格。改选有完整依据的方法,不做更深的盲切。
两个完整选择例子
短孔、角落接近。 假设标出的开口在每条线末端都余地很小,宽弧会进入保留材料。只有实际宽度、伸达和完整摆动范围能容纳每个入口及角落,才选身份明确的 MM480。规划分开的受控进入,不在齿刃仍切入时扭转工具来拐直角。剩余角落若不能不越切地完成,购买前就拒绝方案。直锯片并不保证绝对尖锐的内角。
较长直线、端部开放。 假设已拆下的样件有足够空间容纳 MM450 弧线,背面仍可见。经过隔离几何检查和废料试切后,MM450 可能适合长边。如果弧形不能干净完成端部,而 MM480 可以,就有理由采用两片方案:每次换片都停机、拔插头,并完成整个安装程序。第二片的理由是独立的未完成切路,不是大套装看起来更划算。
如果一片已能在保留边界内完成全部切割,就不必为此任务买另一片。如果两片都不行,两片都不是正确采购。本文不临时换成未核实的旋转工具、曲线锯或别牌转接器作为捷径。
第三关:支撑即将成为废料的部分
把保留板夹在稳定平台上,另行支撑中央废料,防止最后一边切断时掉落、转动或夹住锯片。全部夹具和支撑都应避开完整切路。开机前规划切割顺序,包括最后连接处切断时双手和电线的位置。
图中中央十字标记需要支撑的废料区域,不允许用手托中央,也不是让支撑直接放在刀路下。需要移动夹具或支撑,就先 OFF、等完全停稳、拔插头。重新定位后,再核对两面和整条路径。附件本身合适也不能挽救不稳定的夹持方案。
完整装好所选锯片
把开关向后移到 OFF,拔插头,让热附件冷却。换附件和操作都戴防护手套。逆时针松夹紧旋钮,再按下,使法兰伸出足够空间容纳附件。把确认过的锯片贴平夹持器,啮合全部定位销。放开旋钮后,再顺时针拧到说明要求的充分手紧程度,即再拧会令人不舒服。弹簧暂时保持不等于最后夹紧。
斜角安装同样必须全部销啮合、贴平并充分拧紧。此程序不提供钳子加力、额外垫片、猜测扭矩或改槽。不能正确就位锁紧就停止。拆卸时拔插头,松并按旋钮,再把已冷却附件抬离定位销。两片是两次完整安装,不是带电快速换片。
用准备充分的样件证明选择
使用完好、相符的市电及电线,电线从工件后方绕开齿刃和夹点。避免不必要延长线;确需使用,就按准确说明的额定/长度表选,不虚构线规。不通过提速补偿异常供电或异常启动。
每次使用前检查实际锯片是否裂、断、弯、钝;怀疑损坏就拒用。戴眼部、听力、防护手套及适当粉尘防护;保持通风、稳固站姿和清楚工作区。双手握绝缘握持面,手远离切割区域、不伸到材料下方,不遮通风口。分别核对档位和滑动开关。表中软木 8–10 档不能覆盖第 15 页“初始切入用中速增强控制,建立初始切口后再提速”的要求。“中速”不是本文新增的准确数字档。十档刻度也不是以千计的 OPM。
附件离开工件且设置就绪,开关 OFF 时接电,再向前滑动启动。轻引导,分次受控切割,不强行一次达到全深。不在切口中扭锯片,不拿它撬中央废料。强振、卡片、工件移动、异常或间隙丧失,就停止、等停稳、拔插头再检查。不能反复重启硬闯已被拒绝的几何。
切完 OFF,等完全停止,拔插头后才取出有支撑的废料并检查。两面核对线、尺寸、完整分离、意外角落越切、撕裂和焦痕。结果不符合实际开孔要求就拒收,不能把锯片称作“精密”来掩盖过切。不暗示数值公差或结构验收。
最终采购记录应写清实际一片或有理由的两片、匹配材料、允许接近方式、支撑方案和成功的隔离样件检查。任何一项未解决,任务与购买就继续暂停。兼容仅是第一关,完整可用切口才是结果。
涉及的型号