
AutoClic 啮合、可达控制与砂磨专用吸尘
三图显示把工具压向附件、辅助手柄及自动 180 度灯和 I/0 控制,以及带两项实际安装门槛的砂磨吸尘条件。
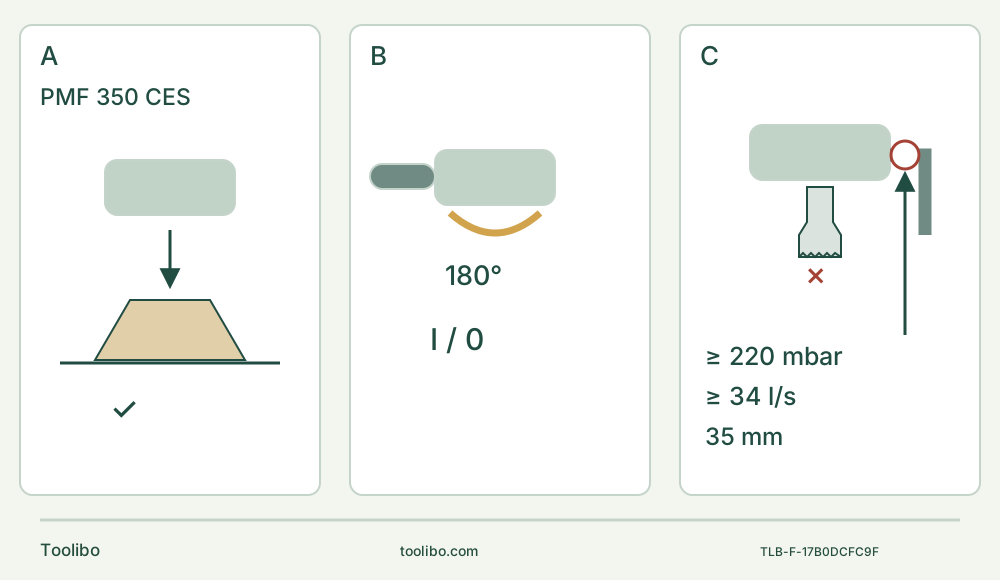
A · 隔离、弹出并啮合
拨 0、等待、拔电。热附件冷却,换片戴手套,操纵杆全开并控制弹出。把工具压向方向正确的 Starlock 或 StarlockPlus 附件,听见啮合并确认固定。
B · 确认握持、灯及木工控制
装好完好辅助手柄并布置电线。I 运转、0 停止;180 度灯随开关动作。完好 AIZ 32 EPC 配夹稳可见木样,受控设置最高 6 档,同时遵守附件更低限制。
C · 砂磨另行确认条件
装置 18 仅用于砂磨底板。工具连接处同时至少 220 mbar、34 l/s,并须合适过滤及实际吸尘器说明;推荐 35 mm 软管本身不能证明任何一项。
原创示意,不表示夹持齿数。A 为拔电后压至听见啮合再检查牢固,不是徒手固定工件示范。B 表示照明范围,不是操纵杆旋转角;双手握绝缘握持面,开关必须可达。C 叉号排除把该吸尘附件用于锯片;圆圈标出两项门槛适用的工具连接处。35 mm 软管只是推荐,不能独自证明系统合格。
先匹配法国机身与 E64 说明
本项目是在夹稳的全新、未涂装软质实木样件上完成一条小而可见的切口,再拔电验收。不用于已安装饰条、墙体、地板或来历不明板材。选定系统为法国 PMF 350 CES,关联订货号 0603102200 及其链接的 E64 说明,日期为 2026 年 4 月 2 日。操作前核对实际铭牌、地区供电及随附说明。手册机身系列为 3 603 A02 2..;订货号不能代替实物核对。
技术表以 230 V 为基准,标明 II 类有线机身。按实际工具铭牌供电,检查电线及插头,不自行改造地区插头或修补破损电线。产品页与手册对速度数据的标签不同,本文不把它们换算成新规格,也不承诺各档的具体速率。操作依据是 E64,不是 Bosch 同页还链接的旧 A9G 文件。
本项目使用实际可识别的 Bosch AIZ 32 EPC HCS 木工锯片,零件号 2 609 256 947,准确产品页列有此片。标称 32 × 40 mm 不是保证可用潜切深度。必须核对装好后的实际伸出、齿刃完整运动范围及附件材料许可。不要假定每位机主的箱内仍有这片锯片,也不能仅凭外观相似认定等效。
选安装角度前,让整个工作路径可见
选材种、状态及使用历史明确的小块余料。本练习排除涂装、处理、污染、带钉或其他不明确木料。检查两面及切线下方完整路径,不得有电线、夹具或隐藏物体。HCS 木工片不授权切入金属异物。只用完好且锋利的锯片;弯曲、损坏或钝片可能断裂或引起反冲。
标出实际锯片能完成的短直线,不侧向硬挤,也不超过可达范围。把保留料夹在稳定工作台上,另行支撑废料,防止其落向锯片、夹紧锯缝或带动保留料。夹具、支撑均避开完整切割包络。给双手及开关留出空间;板下托手或他人拿住废料不算可靠支撑。如果不能做到路径可见、样件稳定,就换样件,而不是改成已安装材料上的冒险切割。
E64 兼容表允许 Starlock、StarlockPlus,排除 StarlockMax。这是夹持接口等级边界,不是对该名称下所有材料、形状和任务的许可。本文直木工片既不需要圆弧锯片深度限位器,也不使用砂磨吸尘附件。不属于所选设置的附件应拆下,尤其不能把圆弧片限位器当作 AIZ 32 EPC 的限深装置。
拔电、弹出,再压到 AutoClic 啮合
任何设置或换附件前,先拨到 0,等待全部停止并拔下插头。热附件先冷却,拿取或更换时佩戴防护手套。避开齿刃,预先安排安全承接表面:AutoClic 操纵杆打开至止点时,已装附件会被弹出。不要用手接住落下的烫片或锋利锯片。
安装时把附件放在合用工作角度,凹下中心朝下,文字从上方可读。按 E64 图 B,把工具压向附件,直到听见啮合声。继续前检查附件是否牢固就位。AutoClic 通过压入啮合;不得借用其他夹持器的螺栓、垫圈、转接件或拧紧流程。无法可靠啮合或保持时应停用送检,不通过通电试切来验证夹紧。
把完好的辅助手柄旋入机身一侧指定螺纹孔,按可达性选择左侧或右侧。不要改装手柄,损坏时不得继续。双手稳定握住绝缘握持面,保持通风口畅通,并确保不松开握柄就能操作开关。电线避开锯片、废料及身体移动路线。附件可能碰到工具自身电线,因此绝缘握持要求仍然重要。
为这次木样试切设定控制
接电前确认 0、夹持可靠、双手位置安全及电线走向正确。佩戴护目和听力防护,保持通风,并始终使用适当呼吸防护。E64 要求采取降低粉尘排放的措施,并尽可能使用适合材料的吸尘设备;样件看起来干净不等于没有粉尘要求。后文专用吸尘附件只配砂磨底板,不能当作锯片集尘罩。
开关向前拨至 I 运转,向后拨至 0 停止。180 度照明随工具自动开关,不要直视 LED。软启动及恒定电子控制不代表自动防重启。任何中断后接电前都保持开关在 0,不依赖这些功能防止启动。
E64 对木材锯切允许最高 6 档,同时不得超过附件更低的限制。用等同废料受控试切确定合适设置;这里没有给出固定初入档位或各档速率表。手册允许运行时调速,但本项目选择停机后调节。砂磨、塑料/金属切割及硬质合金磨粒附件最高为 4 档,不得把木工档位照搬过去。
锯片先离开样件启动,再沿标线受控进入。潜切只用于选定木材等软材料。施加适中、均匀压力,沿预定切割路线来回移动,限制发热及卡滞。不要扭片扩口、撬断剩余连接,也不要强推已经卡住的切口。双手避开切割区及底面。如果支撑移动、锯片卡住、固定变得可疑或出现异常,立即停机、等待并拔电后再检查,不为测试而重现故障。
完成后停机,等到彻底静止并拔电,才接触工件、改变设置或检查边缘。运转中不得放下工具。拆片前等待冷却。隔离状态下验收切口是否符合标线、预定废料是否完整分离,且没有失控撕裂、焦痕或支撑位移。留有连接或结果不佳时,应纠正并重新夹持,或交由服务人员处理,不能在通电锯片旁徒手掰断。本文不编尺寸公差;按样件原定用途与标线判断是否接受。
砂磨必须另行完成系统资格确认
完成切割不表示已经可以砂磨。安装或拆除任何砂磨、吸尘零件前,都要拨到 0、完全停止并拔电。这里只允许干砂磨。防止过热及火灾:避免工具或工件过度发热,休息前按实际吸尘器说明清空集尘装置。粉尘可能着火,尤其混合粉尘或带热残留物时。E64 要求砂磨始终配吸尘器,而且工具连接处必须同时达到至少 220 mbar 负压和至少 34 l/s 流量。这是实际安装性能,不是吸尘器电机的宣传参数。推荐 35 mm 软管,以及按 IEC/EN 60335-2-69 的 HEPA 或 M 类过滤。实际吸尘器必须适合材料,并有自身说明可遵循。无法确认这些条件时,砂磨保持待办。
按文件安装工具端部件时,先拆当前附件与深度限位器。吸尘装置 18 越过夹持器 8 推至机颈止点,转到合适位置,不直接置于工具正下方,再合上夹紧杆 19。转接头 16 插进软管 15,听见卡入声,再把转接头接到出口 17,软管接到合适吸尘器。匹配底板按同一 AutoClic 流程固定。清理粘扣面,让配套砂纸一边齐平,再把整面压实,全部吸尘孔必须相合。手册允许规定的 93 mm 三角形 Bosch 砂磨材料,不是任何轮廓相似底板。
不超过 4 档,同时遵守附件更低限制。过高转速或压力增加磨损及发热;用过金属的砂纸不能再用于其他材料。过滤性能下降就要停用,按实际设备说明查明原因,不能因为软管还有声音就继续。图 C 明确叉掉其他工作附件:装置 18 对这些附件无效,不是通用切割粉尘解决方案。
不拆开机身,也能完整收尾
拔电,热件冷却后按说明清理外部与通风口。损坏附件退出使用,收纳时保护电线。电源线损坏须由 Bosch 或授权服务机构更换,不由机主接线修补。如果 AutoClic 无法可靠保持正确附件、开关不可靠或机身异常,保持停用,并向服务方提供准确铭牌及十位产品编号。
依据:PMF 350 CES E64 法文说明第 23–32 页、4–5 页图 A–C,以及法国准确产品身份和 AIZ 32 EPC 列表。本文依据文件编写,并非实测性能报告,也不保证当前套装内容。
涉及的型号