
螺栓、速度和集尘是独立条件
三个分图显示仅 Starlock 及 30° 螺栓堆叠示意,打磨和 RIFF 最高 4 档而木材最高 6 档,以及工具连接处的集尘性能要求。
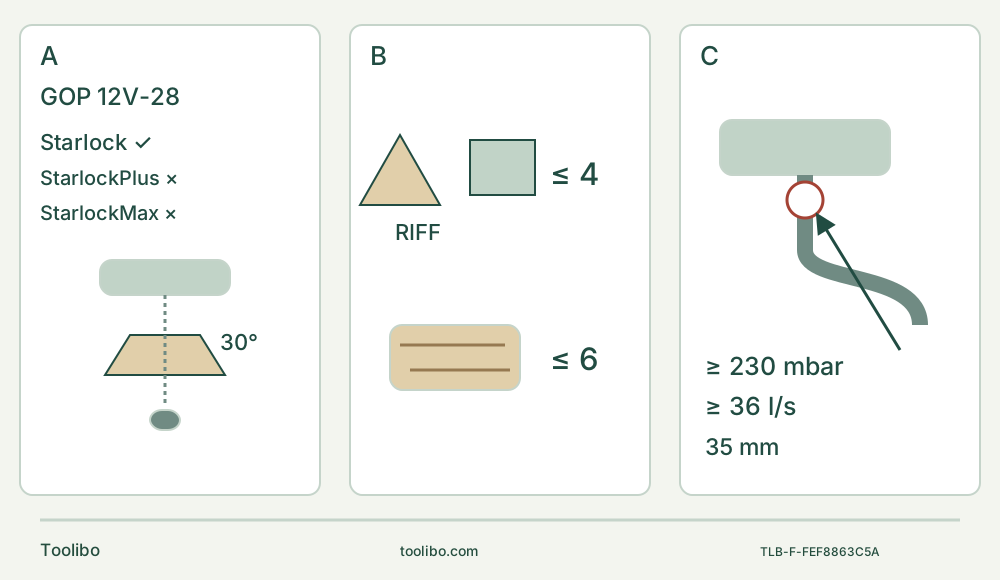
A · Starlock 就位后用螺栓夹紧
拆电池,使凹陷中心朝下且从上方可读文字,啮合一个 30° 位置,再用内六角钥匙将原螺栓头拧至贴平。取走钥匙。
B · 遵守不同速度限制
木材锯切建议最高 6 档;打磨、RIFF、塑料和金属最高 4 档,或服从附件更低上限。实际试样档位需另行选择。
C · 核实安装后的打磨集尘
打磨始终连接集尘。工具连接处至少 230 mbar 且至少 36 l/s;建议 35 mm 软管。此附件不是锯片捕尘罩。
原创示意图。A 不规定凸部数量,也不替代凹陷中心方向要求。B 显示上限,不是起始设置。C 适用于仅供砂垫使用的集尘系统:两项性能必须同时满足,35 mm 软管则为建议。
识别英国版螺栓装夹机身
本文为现有英国版 Bosch GOP 12V-28 产品 06018B5002 提供完整首次切割配置;实际机身和随附说明书须与当前链接的 2026 年 6 月 10 日 E66 文档相符。英国声明识别的类型为 3 601 HB5 001。它不是 GOP18V-34 压入卡合机身:这台较小机器需要夹持螺栓和内六角钥匙。本文不承诺当前套装内容,也不宣称上手性能测试。
任务是在已知、独立取下且未涂装的软质实木上,从开放边缘完成一道短切口,再断电决定是否合格。说明书列出适用于软质实木的 Bosch AIZ 32 EPC Starlock HCS 锯片;应使用完好且身份明确的实际附件,并遵守其说明。不能仅凭颜色或中心孔相似就替换。未知涂层、隐藏金属及已安装墙体不在本项目范围内。
确认已经独立配套的供电系统
工具额定 12 V。E66 列出 GBA 12V 电池和 GAL 12 / GAX 18 充电器系列,但系列名称不能替代准确获准的电池与充电器配对。仅在完好原装兼容电池、获准充电器及双方实际说明书都已独立确认时继续。本文不提供充电诊断,也不按插头外形选择新充电器。
工具文档建议充电环境 0–35°C,允许工作及存储环境 −20–50°C,低于 0°C 性能受限。实际电池或充电器若有更严格要求,应遵守。电池远离热源、潮湿及散落金属;不使用受损或改装电池,不拆开或绕过保护。
将滑动开关退至 0,再把已充电电池推入至卡住。任何装配、调整、清洁或收存前都应拆电池:按释放钮,不用蛮力抽出。开关位置或电池没电都不能替代拆除。以下配置过程应让电池与工具分离。
建立稳定且可见的工作区域
检查工件两面及完整切割路径,排除异物。将保留部分夹在稳定平台上,让锯片完整接近路径及工件下方运动范围避开台面、夹具、手和线缆;支撑废料,防止夹片或危险坠落。不能把木料顶在身体上。标记一道从边缘容易进入的短线,不以盲插切割开始。
佩戴合适的护目、听力和呼吸防护用品。保持通风,并为该材料采取降尘措施;E66 并没有免除切割时的粉尘控制。旁观者远离,防止积尘。用双手握持绝缘握持部位,不遮挡通风口,并保证无需松开握柄就能操作开关。狭窄位置若不允许满足这些条件,就不适合作为首次配置。
凸部啮合后拧紧螺栓
此机身仅允许 Starlock,不允许 StarlockPlus 或 StarlockMax。拆下电池,待锯片降温至可处理后,佩戴防割伤手套。必要时用内六角钥匙松开夹持螺栓,取下原附件。保留指定螺栓及钥匙;这里不适用免工具释放杆步骤。
按实际装配图,将所选附件装在夹头上,凹陷中心朝下,从上方可读附件文字。选择适合任务的位置,让附件与夹头凸部啮合。共有十二个相隔 30° 的位置;选择能安全控制且有空间的方向,不要硬压在两个位置之间。
使用夹持螺栓固定附件。以内六角钥匙拧紧,直至圆头平贴附件,再检查附件是否牢固就位。说明书没有数值扭矩;不要编造,不用任意螺钉替代,也不使用冲击拧紧。供电前取走钥匙。附件不能就位、螺栓无法正确贴合或夹头受损时,应停下取得正确零件或合格服务,不做通电适配测试。
按材料选速,不按机身最高值盲目运行
12 V 驱动覆盖每分钟 5,000–20,000 次振荡,向左右各 1.4°,总角度 2.8°。这些规格不表示每种附件都应最高速运行。E66 建议木材锯切最高 6 档;塑料及金属锯切最高 4 档。打磨与 RIFF 附件同样最高 4 档,并服从附件可能更低的限制。
本软质实木样件应在锯片说明和木材上限内选择可控试切档位。说明书要求通过实际试样确定所需设置,没有给出所有任务通用的起始数字。不能把美国 GOP18V-34 频率表或其附件等级移植到这台英国机身。
完成切口并验收
再次检查装夹、支撑、粉尘防护和空间。开关在 0 时装入获准电池。牢稳握持工具,在锯片未接触木材时将开关向前滑至露出 I。以均匀较小接触压力进入标记边缘,沿切口适当移动,不在一点停留到附件过热或卡死。更大压力可能降低效率并导致卡片。
双手远离切口,绝不伸到工件下面。直至切穿都要保持支撑有效。工件移动、锯片卡住、异常振动或附件过热时,关闭开关并等待完全停止;拆电池后再纠正原因。不能靠加大身体压力重新控制机器。
完成预定分离后,将开关向后退至 0,待附件完全停止后再放下工具。清废料、接触锯片或检查切口前拆下电池,并让热件冷却。只有预定线位和尺寸达到要求、需要分离的位置完全切穿,且没有失控撕裂、焦痕或支撑移动迹象时,才接受样件。本文不暗示数值精度。不合格样件应先查明并纠正,再进行另一次受控试切,不能直接加工有价值工件。
分清指示与自动停机
工具的三颗绿色电量指示灯在启动后显示五秒。E66 将三灯常亮对应 67–100%,两灯 34–66%,一灯 11–33%,一灯闪烁 1–10%,三灯闪烁 0%。这是匹配工具的显示区间,不是电池健康度或剩余续航测量。
过载或电池温度超出允许范围可能降速或停机。若因电量耗尽或过热自动停机,必须主动关闭开关。根据实际获准充电说明充电,或按需要让电池冷却,再主动重新启动。换电池时不能把开关留在 I,也不能在保护切断后反复要求继续运行,更不能借用另一型号的空载冷却方法。持续故障应交服务人员处理。
把打磨视为另一套完整集尘配置
完成切割样件不代表已经具备打磨条件。E66 要求每次打磨都连接集尘;安装集尘组件时先拆下附件和深度限位。将正确集尘单元越过夹头,完全推到机身颈圈,再关上夹杆。该组件仅为砂垫设计,不是锯片捕尘罩。
无 Click & Clean 的版本,先将吸尘软管卡入转接件,再把转接件装到吸尘出口。有 Click & Clean 的版本,可将软管直接卡入出口,或按图使用指定转接件。应按实际组件选择路线,不强行连接。
工具吸尘连接处的安装后性能必须同时达到至少 230 mbar 负压和 36 l/s 流量。建议使用 35 mm 软管和 M 级过滤;吸尘器必须适合实际粉尘。仅凭吸尘器广告中的电机功率或自由空气流量,不能确认安装后的要求。吸力下降应停止并排除原因。正确安装获准砂垫和干净砂纸,对齐吸尘孔,打磨不超过 4 档,并服从附件更低限制。用过金属的砂纸不再用于其他材料。按集尘设备说明在休息前清空粉尘容器,因为发热或混有其他物质的打磨粉尘可能起火。
最后在电池已拆下时保持工具及通风口洁净,将正确螺栓、钥匙和文档一起保管。不能把打开工具或电池当作日常维护。缺少安全关键零件或故障未解决,应进入服务流程,不是临时拼凑下一项目的理由。
涉及的型号