
有日期 Type 2 系统的四项检查
四图显示 BD200MT Type 2 文件身份与断开的电线、按压拨杆直接安装及不计数的定位啮合、独立转接零件,以及六档拨盘和向前 ON/向后 OFF 滑动开关。
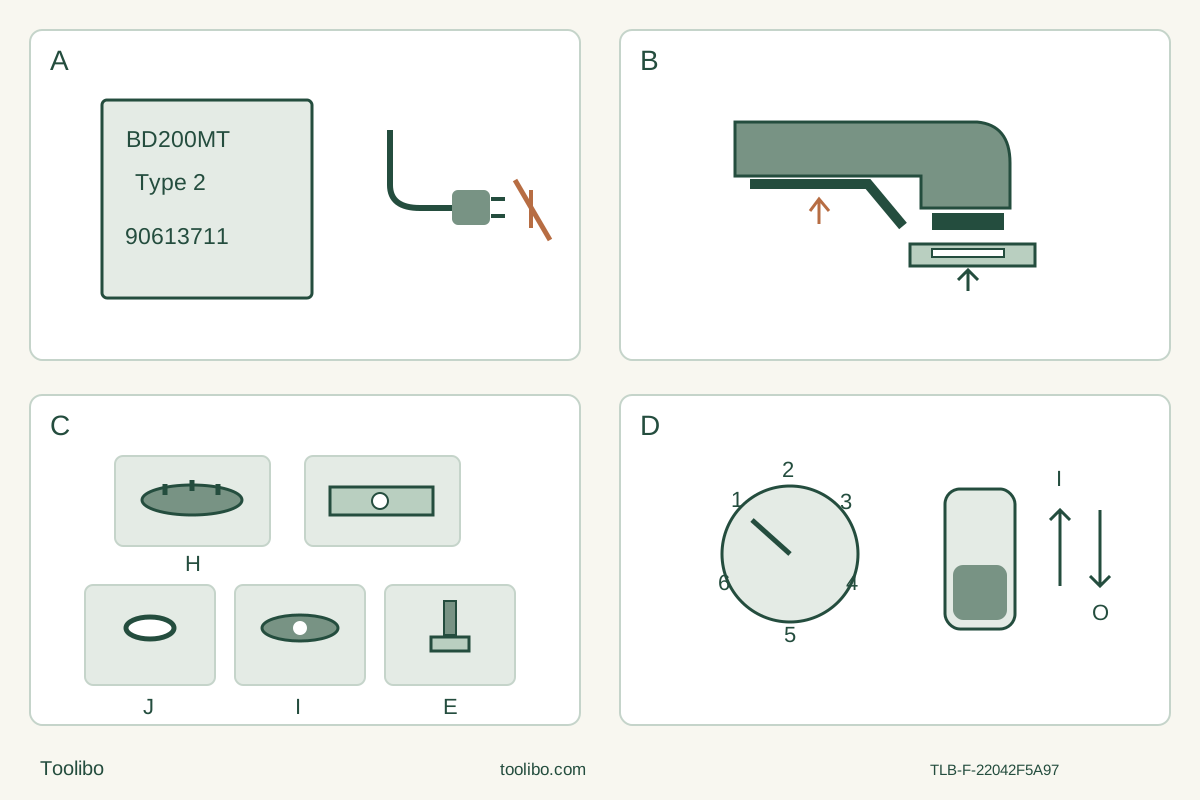
A · 匹配 Type 2 并拔插头
核对实际 Type 2 和 2014 年 6 月 90613711 说明。完全 OFF、等停止并拔插头再设置,不引入更早问答文件的额定值。
B · 原生锯片直接落座
按压拨杆,清屑,工作刃朝外,在轴与附件座之间滑入,啮合实际定位销并平贴。松开后检查牢固保持,不加转接器。
C · 转接路径独立
原生 BLACK+DECKER 附件不需要图中转接零件,说明明确禁止两者组合。其他附件须有自身完整且确认的安装路径。
D · 同时核对速度和开关
接电前设置并核对独立拨盘。向前 ON、向后 OFF;双手握持,离料达到所选速度再切,停机拔插头验收样件。
原创示意图,不表示定位销数量或装配比例。B 是原生直装路径,工作刃须远离机壳,实际附件须完全啮合并平贴。C 仅为独立零件清单:H 转接盘、J O 形圈、I 压板、E 螺栓及一件附件,不是装配顺序,且本原生锯片禁止使用此转接路径。D 表示朝机头向前为 ON、向后为 OFF,拨盘保留档位。
先确认 Type 2,再选择锯片
本项目以夹紧、可见的未涂装软质实木样件切割及验收结束。适用对象是已有的美国 BD200MT:实际 Type 2 标记、控制装置及随机说明须与 2014 年 6 月的 90613711 文件相符。官方服务文件位于 BD200MTB、Type 2 分支,封面工具型号是 BD200MT。这种归档方式不能证明当前套装包含什么。
核对型号,也核对类型号。BLACK+DECKER 的支持说明明确要求用两者检索说明书;其通用 BD200MT 问答另提供一份 2011 年的旧文件。不要把那份文件的电流、附件或插图拼入本流程。如果类型标记不可读、随机说明不同或实际夹头不符,先停止并取得正确说明,再考虑操作。本文不声称这是最新随机版本。
本机的关键组合是按压释放的原生附件夹头、独立六档速度拨盘,以及前后移动的滑动开关,并不是比例扳机。滑动开关向前接通后,工具按拨盘保留的档位启动;关闭并不会重设速度。依据:BD200MT 说明书封面、第 6–8 页及版本页脚。
准备一套完整、可见的木材切割布置
选用身份明确且完好的 BDA1214 一英寸木材直插锯片。匹配附件表批准它用于木材、PVC/塑料和石膏板,包括较精细的切割路径;本项目只用干净、未处理的软质实木。标称宽度不是厚度或插入深度额定值。不要把木材/金属片的材料许可,或通用转接兼容说法,转移给这片锯片。
选择可以稳固夹紧、又能让夹具和手远离切线的独立样件。检查所有面,排除钉、螺钉、涂层及不明内含物。从可见边缘标出一条短直切线。断开电源时检查:实际锯片能否完成整条切线而不让夹头撞到木材,完整摆动范围是否避开工作台、夹具、电线和支撑。不能确认就更换样件或布局;本文不编造净空尺寸。
将保留部分夹在稳定平台上。支撑废料,使它不会夹锯、掉入锯片,也不需要手伸到下面托住。启动前就安排好切下部分的去向。不能用另一只手、膝盖或身体代替夹具。细木条若只是振动而不切削,说明布置失败,不应靠加大压力补救。
在干燥、明亮、通风且旁人远离的场所工作。佩戴 ANSI Z87.1 护目装备、符合说明中 ANSI S12.6(S3.19)要求的听力防护,以及适合粉尘暴露的获准呼吸防护。正确使用配套且兼容的集尘设备;通风不等于消除暴露。避免宽松衣物,束好长发。这里不批准切已安装饰条、隐蔽管线、处理木材、旧漆或沾有溶剂的材料。依据:说明第 2–5 页和第 13 页附件表。
不加转接器,直接安装原生锯片
把滑动开关完全向后推到 OFF,等全部运动停止,再拔下插头。设置期间让插头处于自己的控制之下。用过的附件先冷却;更换时防护锐利刃口。检查电线、插头、开关、夹头和锯片。裂纹、弯曲、钝刃、开关故障或电线损坏,都要求先取得合适替件或完成合格维修,不能继续项目。
稳握工具,按压附件夹紧拨杆,清除轴和附件座上的残屑。让 BDA1214 的工作刃远离机壳,将安装端滑入轴与附件座之间。充分啮合对应定位销,使附件与轴平贴。松开拨杆,在重新接电前检查锯片是否正确落座并牢固保持。仅靠摩擦夹住、压在定位销上或被残屑垫起,都不算合格。
不要在这件原生 BLACK+DECKER 附件上加转接器。第 7 页明确禁止这种组合。另一条转接路径有自己的转接盘、压板、O 形圈和螺栓,还要求确认附件制造商的兼容性及牢固紧固。这些零件不是直接安装流程缺少的步骤。如果实际附件需要那条路径,应暂停本项目,确认其完整匹配说明,而不是自行拼装或相信“通用”标签。依据:说明第 6–7 页、图 2–5。
接电前确认保留的速度档位
保持插头拔下、开关完全 OFF,根据木材和锯片选起始档位。说明一般将木切放在 4–6 档。不确定时,说明要求从较低档试验,再逐渐提高到适合的速度。应在同类、已固定的边角料上试,而不是直接试成品;低档也不允许强压停滞的切口。
六档大致对应每分钟 10,000 至 20,000 次摆动,但说明明确称这些数字只是参考,并非精确测得的速度。不存在适用于所有厚度、纹理方向和附件的统一档位。这次短项目如需改变档位,先停止并拔插头再调节;这是避免一边管理切口一边操作控制的保守布置规则,尽管说明允许运转或停止时调速。
核对实际铭牌,使用匹配电源及完好、合适的插座和插头。不从另一份问答文件借用电流值或延长线配方。安排电线避开锯片,也不能牵拉工具或形成绊倒危险。锯片避开一切物体、滑动开关完全 OFF 后,才接通电源。依据:说明第 2–3 页和第 8 页。
完成切割,再作验收决定
双手牢固握持工具,站稳并保持电线远离。开关插图只画一只手,不会取消说明的双手控制要求。双手都在切割区之外,不伸到材料下方。锯片离开木材时,滑动开关向前推到 ON,等选定速度建立,再小心进入标线。
受控进给,让刃口切削。不要夹死锯片、强求过大深度、扭片转角或撬开废料。既看切线,也看样件和支撑。如果木材移动、切口夹锯、附件松动,或出现异常声响、烟、热,关闭并等彻底停止。评估或改动前拔插头。禁止把锯片留在木材中重新启动:停稳后将锯片脱离,纠正原因,在材料外启动,再谨慎进入切口。
结束时关闭,保持控制直到锯片完全停止,并避免意外接触后再放下。拔插头,待锯片和切口冷却再触碰。隔离后才移走切下部分;不能扯断残留木桥,伪装成已切透。
只有切线完整贯通、保留件达到预期形状与切线,而且没有失控撕裂、焦痕、沟槽或样件/支撑位移迹象,才接受该样件。两面都检查。这项练习不暗示任何制造公差。粗糙或不准确的结果要求断电检查锯片状态、落座、支撑和档位,再做一次边角料试切,而不是证明需要更大压力或更深进刀。依据:说明第 3–4 页和第 8 页。
将打磨与故障处理分开
木切成功不等于批准任意打磨组合。说明列出 BDA1209 底板和 BDA1210 木材砂纸。停机拔插头后,以同样充分啮合的原生夹头路径装底板,让正确尺寸砂纸边缘与底板对齐。不能裸底板运行,也不能用超大砂纸。第 7 页确有一个短暂通电贴合步骤:装砂纸的底面牢压平面,以促进粘合;这不允许通电触碰、旋转或更换砂纸。这些改动须停机拔插头。轻压、持续移动,并先在边角料评估表面。本文不启用油漆或涂层打磨。
完成切割后,拔插头清洁,避免污染物和液体进入机壳,断电存放于儿童不能接触之处。说明中最高速空载 2–3 分钟的冷却提示针对普通发热,尤其低速使用;它不是夹锯、电气故障或附件损坏的补救。本项目不会用它恢复故障后的运行。保险丝或断路器反复动作、开关问题或电线损坏,都要求停止并交合格人员维修,不能反复复位或打开电机。依据:说明第 7–10 页和第 12 页打磨附件表。
涉及的型号