
平贴接近与应否决的翘板捷径
两图显示内角旁平贴小三角、4–6 档及 120° 转纸提醒,随后是叉掉的翘板和另一个大/圆形系统最高 4 档提醒。
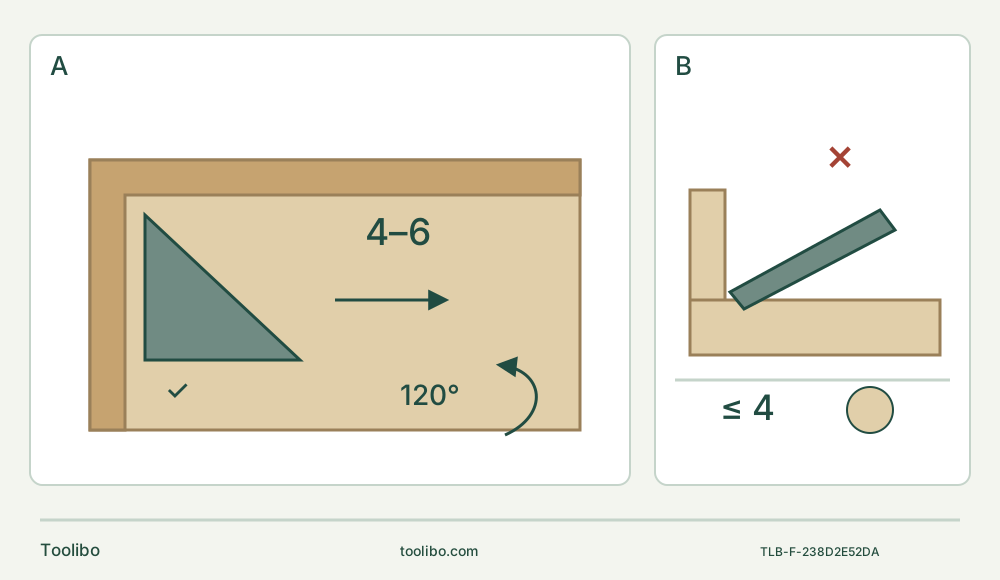
A · 确认平贴可达与小底板
核对可移动组件、实际 FEIN 原厂小三角、砂纸及除尘。按附件限制在 4–6 档平贴工作;转纸或改变设置前隔离。
B · 否决捷径,检查两个面
不把底板楔入或翘进内角。平贴不可达处停止电动方法,只有目标面均匀且无邻面损伤、圆角或夹持移动才接受。大/圆板另行确认且最高 4 档。
原创示意图,不量测净空。A 要求实际完整底板摆动范围避开邻面;做不到就提前停下。转砂纸 120° 必须拆电池。B 否决翘板挤角;下方独立圆板符号与 ≤4 是另一附件类别限制,不是让翘板安全的方法。
打磨角旁平面,不靠硬挤“完成”内角
三角底板可以接近内角,但外形不代表允许把它楔在两个面之间。本项目要在竖直边旁取得均匀裸木表面,同时保留相邻面和角线。对象是已牢固组装、可移动并能夹紧的已知未经处理木材练习件,不是已安装橱柜、涂漆窗框或结构节点。组件必须事先牢靠;本文不建立胶黏剂固化、接头强度或修复适用性。
选用美国 FEIN AMM 300 Plus 12 V,以及明确获准用于该机的原厂小三角打磨底板和匹配木材砂纸。实际机身和说明须匹配 2023-03-28 的 3 41 01 329 21 0。当前 Select 身份 71293262090 不承诺包含所有底板、电池和充电器。它不是 18 V AS 机型,小底板速度规则也不适用于所有三角附件。
本任务的关键决策是可达性:实际底板能否平贴目标面,砂纸和夹头又不会碰相邻面?若不能,就在到达该区前停止电动打磨,另选合适的手工收尾方法。为了最后窄条而把底板翘到尖端,意味着偏离本项目,而不是完成它。
确认表面与实际打磨系统
检查整个工件,排除未知涂层、防腐处理木材、旧填料、凸出金属或松动竖板。目标是消除轻微表面不平,不是改变接头形状或磨掉内角胶堆。选择磨料前先确定要处理哪个面,以及哪些边缘必须保留。
根据附件自身说明识别实际 FEIN 原厂小三角底板和匹配砂纸。本机 Starlock/StarlockPlus 兼容不允许 StarlockMax 或任意能装上的第三方底板。制造商要求附件已为该机及目标用途批准。身份、尺寸类别、材料许可或状态无法确认时不得继续。
按实际裸木表面和目标效果选择粒度,用相同废料试磨确认。本文不编造统一粒度顺序,也不以数字粒度替代砂纸身份。砂纸应匹配底板,不能有伸出的边缘刮伤相邻面。检查粘附面,对齐贴平,有对应除尘孔时也要对齐。底板已无法可靠粘纸,不能靠更大压力修复。
使用已正确启用的原厂 B12A 12 V 电池及实际获准的 ALG 30、ALG 50 或 ALG 80 充电系统,并遵循各自说明。这是前提,不是首次充电教程,也不建立充电器市电输入。说明给出电池存放、使用、充电范围 5–45°C;实际系统其他限制仍适用。损坏、改装、维修过或身份不明电池应停止使用,端子远离金属、水分和热源。
拆下电池后检查可达范围
开关向后置 OFF,等待停稳,按解锁按钮并无强迫地拔出电池。更换底板或砂纸、定向、检查及清洁时保持电池拆下。红色电量灯或自动停机不等于物理隔离。
将可移动组件夹到稳定工作台,使底板木料和竖板均不会移动或摇晃。夹具应避开整个行程中的机身、底板及除尘管。不要用空手握工件或抵在身体上。支撑打磨区域,避免正常适度压力使其弯曲。
实际底板处于隔离状态时,检查靠近竖板的完整摆动范围及机身,而不只看尖端。规划平贴的进入和退出路径,保持控制。图示只说明原则,不提供净空数值。若真实摆动范围会碰相邻面,就留下未磨窄条;图中的小缝隙不能证明你的底板能到达。
若两个面都需处理,应分为两次独立设置。完成一个可达面,停止并拆下电池,再转动并重新夹紧整个组件,安全呈现第二面。不要把运行工具跨内角来回摇摆,同时磨两个平面。夹持改变后须重新检查稳定和净空。
直线卡入底板,并完成砂纸贴合
清洁夹头与底板接口,佩戴说明要求的防护手套,手指避开夹爪。插入起始状态为夹爪合拢;若已张开,应将夹杆向前再返回,使其合拢,绝不通电复位。
将获准底板直线卡入夹头,检查牢固。附件可按 30° 增量定向,应选能安全握持并清楚接近的位置,不只是让尖端伸得更远。释放或重新定向时,电池仍须拆下,按图示约 180° 将杆移至止点,在安全表面上控制释放的附件,重新安装前恢复正确起始位置。不得开杆运行、运行时动杆或在夹爪张开且没有附件时运转。
隔离时装好完整砂纸。随后说明规定一个短暂贴合步骤:完整组件装妥后,将带砂纸底板短暂、牢固地压在平面上并短暂启动。对此特定步骤,使用远离内角、稳定且已夹紧的平面区。确认 OFF 及电池可靠就位后才恢复供电,牢牢控制工具,手避开底板。此有限步骤不允许带电换纸,也不允许在内角接触状态开始正常打磨。
设置小底板速度前先控制粉尘
为实际木粉尘使用匹配的除尘、良好通风、护目、听力和合适呼吸防护。说明以 P2 过滤等级口罩为例,实际暴露及适用要求决定选型。不要编造接口、声称未组装管路可正常除尘,或把口罩当作打磨未知旧涂层的许可。所需粉尘控制未准备好时,推迟电动作业。
保持工件干燥并避开天气暴露。避免木料和工具过热,及时清空集尘容器。不把金属磨削火花或未知旧涂层残留混入木粉尘设置。清理杂物,旁人远离;在正确绝缘握持区牢牢控制工具,手干燥、站稳、通风口畅通。
本小三角底板的说明档位为 4–6。频率拨盘顺时针增大、逆时针减小,并遵守实际附件可能更低的限制。机身总体范围为每分钟 11,500–18,000 次摆动,说明没有为每个中间档提供数值频率。圆形和大三角底板另有最高 4 档要求;列出它仅为防止错误套用,不扩大本小底板项目。
接近已检查的边界,不把竖板当止挡
正常打磨时,工具离开工件,向前推到 I 启动,再将运行工具带到目标平面。整个底板表面参与,以适度压力持续移动。受控接近已检查的角部边界,同时保持平贴并避开竖板。不要把竖板当作阻挡通电磨料的靠山。
一遍结束时离开工件,开关向后 OFF,完全停止后再放下。检查表面或换纸前拆下电池。增压不会提高去除率,只会加速磨料损耗,并可能产生不均或发热。若只有尖端接触,应改变接近方式,不是继续加压。
若砂纸仅一角磨损而其余仍可用,说明允许取下并转 120° 重新粘贴。只能拆下电池后做,先检查底板和剩余磨料,再恢复平整贴合及对应孔位。这是转砂纸,不是把运行工具扭进角部。砂纸无法安全完成任务时应更换。
工件移动、底板挂边、除尘失效、异常振动、发热或砂纸不牢时停止。OFF、等待、隔离并纠正原因。特定重型 115 mm 圆板和瓷砖缝清洁套件的 2 档补救,不是本小三角系统的通用故障治疗。持续不明振动或夹头损坏应交给合格 FEIN 维修,不能降档后继续。
验收平面,同时保住角线
拆下电池后,在良好照明下检查整个目标区域。只有表面均匀改善到选定效果,且没有凹沟、烧焦、不必要圆角、邻面擦伤或组件移动迹象,才接受。单独检查角线:为了接近而损伤邻面,即使局部很光滑也不成功。
不可达窄条是停止电动方法的理由,不是声称整个角已完成。明确留下的区域,只用另行合适的方法完成,不靠翘底板挤入内角掩盖它。结果不均或损坏时否决设置,先在废料上纠正支撑、磨料或接近方式,再评估是否继续。本文不设数值平面度、接头强度或表面公差。
结束时 OFF 并拆下电池。按说明清洁可达底板、夹头和外部,保持通风孔畅通,不用尖锐金属探针,避免损伤塑料的溶剂。本项目不维修内部。按实际说明干燥存放机身和受保护电池。完成样件只说明这次具体平面接近方法,不批准未知涂层或已安装作业。
来源依据:FEIN AMM 300 Plus 美国说明 3 41 01 329 21 0,2023-03-28,安全/粉尘第 3–8 页、准确供电身份 11–13、卡入释放 14–15、控制 16、打磨 17、保养 18。内角可达性决策是完整底板接触及稳定支撑要求的受限应用,不是编造的制造商净空额定。
涉及的型号