
识别隔离的原有系统
A 标原有 184 mm、5/8 英寸片及至少 5300 rpm 额定、机外电池;B 区分实际切深指示与零倾角,并显示部分齿;C 左 45°、右 0°;D 为避开护罩且已连接的 32 mm 抽吸软管。
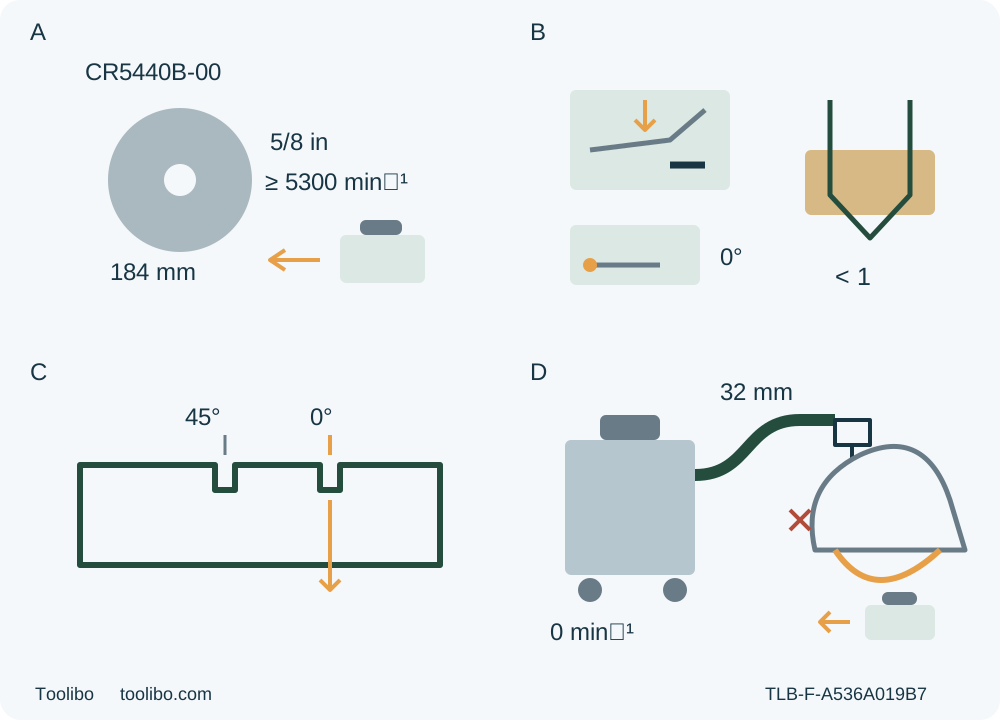
A · 核实原有系统
匹配 CR5440B-00、10/22、原有批准片及已启用 BY519601/QC536001;检查取出电池,USB-C 图片不是兼容证据。
B · 分别设置两个控制件
电池在机外,按实际切深指示及锁杆设切透且不足整齿,再独立锁前倾角零位。
C · 选择方正参考
用右 0° 缺口,不用左 45°;同样安全的废料样切确立真实线,不假定出厂偏距。
D · 闭合抽吸前提
原生吸口已安装,实际 32 mm 软管和抽吸机须按隔离说明连接检查,再于切前启动;全程保留护罩及手部间隙。
原创概念符号不按比例,只示隔离识别,不是装配或运行切割。A 不授权另一套装或电池。B 须实际切透且不足整齿,独立零倾角件不是切深杆。C 是近似切线,不是出厂偏距。D 的前提是原生吸口已经安装、抽吸机已合格且主动运行,不声称通用适配器或流量。
本流程以一次有支承的方正横截及成品接受决定为终点,适用于实际机身、控制件和随机器 10/22 说明书匹配的既有 SKIL CR5440B-00。它不是新套装启用、轨道教程或换片许可。
当前美国页面可选 CR5440B-1C USB-C 配置,但所含组件文字仍列旧式 BY519601 电池与 QC536001 充电器。不能据此假定照片里的电池、所有包装或相似套装都是同一系统。本流程要求实际 BY519601 4 Ah / QC536001 已按各自完整说明正确启用。缺少该证据,或机身不匹配,就在准备切割前暂缓。
1. 核实原有切割系统
匹配手册列出 20 V 直流、5300 rpm、7¼ 英寸(184 mm)锯片及 5/8 英寸(16 mm)孔径。这些是规格范围,不是自由组合零件的许可。只用已经正确安装、批准用于木料的原有锯片,额定转速至少 5300 rpm,配正确原有垫圈和螺栓。方向、厚度、主轴啮合以及干净贴合的垫圈接触面,均须已按完整说明确立。过厚而妨碍外垫圈正确啮合的锯片禁止使用。组件不明、缺件或需要更换时,交由合格人员纠正,不自行猜测紧固。
检查前松开扳机,等到完全停转,按电池前部释放按钮并把电池完整取出。将其远离可能跨接端子的散落金属。防误触按钮或熄灭的 LED 都不等于物理隔离。不得使用损坏、改装的电池,也不得让液体进入工具、电池或充电器。
不触碰锯齿,检查可见片体状态:不得有钝齿、损伤、弯曲、缺齿、树脂积聚或不明摩擦。检查底板、手柄、外壳、调节锁、扳机及防误触件是否损坏、缺失、松动或动作不可靠。开关故障、底板变形、异常振动历史或不明金属、砌体污染须合格评估。本流程不含通电复现故障、拆片清洁、磨刃或内部维修。另按完整说明处理锋利锯片时,手册要求防护工作手套;该处理不是本切割流程的一部分。
2. 检查护罩并核实场地
电池在机外,用实际下护罩提升杆检查自由运动、立即完全闭合及弹簧正常作用。确认在所有切割角度和所有切深下,护罩均不碰锯片或其他部件,不只检查稍后采用的零度位置。跌落后也有同样的间隙义务。迟缓、卡滞、损坏或干涉就停用至维修完成。不得绑住或夹住护罩保持开启。本普通边缘进刀由护罩自动动作,不移用手册特殊潜入切割的手动缩回做法。
选择原片已获准切割的干燥、已知洁净散放木料。检查整条预定路线是否有钉子、螺钉及其他异物。拒绝未知涂层、隐藏管线、已安装材料或不明使用历史。本流程不含金属、砌体、磨料轮、叠切或内部开口。适度样料必须足以可靠夹紧、支承底板并控制出刀;“小废料”并不自动安全。
场地与工具保持干燥,环境整洁明亮,不得有爆炸性或易燃液体、气体、粉尘环境。隔离旁人,保持平衡站姿,宽松衣物、首饰和头发远离运动件。佩戴符合 ANSI Z87.1 的带侧护眼防护,必要时加全面罩,并用适宜听力防护及获准过滤微细颗粒的呼吸防护。提供通风及下述合格抽吸。防护用品不会把不适宜房间变成可接受切割场地。
手册建议工具运行温度为 −10 至 40°C,储存为 0 至 40°C。这不是充电温度说明。电池与充电器的独立条件仍须遵守实际完整说明,不从工具表或套装图片推断。
3. 把抽吸作为运行前提
本流程要求原生软管接口已经正确安装并牢固。手册标明其随附 M4 螺钉及 1¼ 英寸(32 mm)软管连接,但这不代表通用软管兼容、适配器制作方法或数值流量保证。按实际工具端配置及抽吸机、软管文件核实材料和任务适用性。原生连接或适宜抽吸不能确立,就暂缓。
连接及检查时,锯须关闭、片已停稳、电池取出,抽吸机也按自身说明隔离。软管在进刀、行进及出刀全程都不能挂住材料、横向拉锯、干涉下护罩或阻挡任一只手。随后按实际说明启动并检查抽吸机,再切割;接上却没运行的软管不算工作中的粉尘控制。不向此 SKIL 系统移植 Bosch 压力或流量门槛。
4. 规划支承、基准与完整分离
从可靠基准边画方正线,明确保留件和废料。按手册把外观面朝下,但不承诺任何一面无损伤。切前确定目标尺寸及可接受的方正度、表面质量。样切只验证实际结果是否符合这些要求,不证明家具承载能力。
把保留料可靠夹在稳定平台上。切线两侧及边缘附近分别支承两部分,支承物不得进入锯片路线。合适支承木料的宽面提供手册所示稳定排列,不能窄边平衡。废料须有支承,同时能自由分离而不闭合锯缝。不跨未来分离线夹紧,不用手接废料,也不让锯片承担其重量。
此右置锯片机身在锯片左侧有更宽底板,应持续支承该宽部,并核实远端出刀处完整底板的支承。手册近似左右底板距离不是保证的导向偏距。本横截用实际零度切线及可靠测量的方正线,不另加轨道或选配平行导尺。先在同样安全的废料上确立真实切线,再投入有价值材料。
电池取出后,在预定路线旁边或安全上方检查伸手范围、夹具、软管、护罩和支承间隙,保持片受护罩遮盖且锯齿不接触木料。不可在隔离演练中把伸出的片推入未切材料,也不可强制开罩。若不能如此核实稳定全程和出刀,就改布置或暂缓,不靠运行中拆夹具补救。
5. 分别设切深与零倾角
保持电池在机外。主手柄旁是切深锁杆。松开它,使底板平贴工件边缘,升降锯体,让实际指示标记对准选定深度刻度。可靠锁紧,再核实真实伸出与间隙。锯片必须能切穿材料,底面可见部分又须少于一个完整锯齿,并避开台面和支承。后面的调节段允许不多于一齿,但本设置遵循更严格的安全说明;刻度或插图不能推翻它。
独立的前倾角锁杆逆时针松、顺时针锁。把实际指针对零并锁紧。不要把 45 度预设止挡或轨道调节旋钮当成方正设定锁。本样切不含高角度、止挡操纵或校准。设角后复核两个锁及实际切深;若设置会移位或直角关系不明,应合格纠正,不以转向补偿。
使用右侧 0° 缺口,不是左侧 45° 缺口。两者均只是近似切线。改变锯片、角度或基准接触关系后,原偏距或样切不再足以作为证据。这里不声称出厂偏距或通用允许误差。
6. 完成一次普通边缘进刀
接回电池前,在隔离状态按说明确认扳机回 OFF、防误触件正常,移走设置工具,复核软管和夹具牢固且不干涉。扳机处于关闭状态,把实际合格电池的凸筋对准工具槽后滑入。卡扣必须扣住,电池须牢固,不强塞不匹配电池。不得仅为调查可疑开关或护罩而通电。
一手握主手柄,另一手握辅助手柄,使用绝缘握持面。身体位于片的一侧而非片所在直线上,手远离切割区和工件底面,任一手都不得阻碍自动护罩。先让底板前部支承在保留料上,锯片不接触木料。
拇指按住防误触按钮,再用手指扣住扳机。可松开防误触按钮,但运行时继续扣住扳机。达到全速后才接触木料。保持底板平贴,以可控、轻柔压力直线前进,不强推、扭转、反复点动扳机或伸手抓移位废料。普通切割中,下护罩必须自动开启和返回。
正常完成预定分离后,松开扳机,保持控制直到锯片实际完全停止。确认护罩完整遮片后才提起或放下,不让锯擦到腿或衣物。检查两件材料或改变布置前取出电池。宣传中的制动或灯延迟熄灭都不是停稳秒表。
卡住或任何中断时顺序不同:立即松开扳机,把锯保持不动至完全停稳,绝不向后拉或抽出转动的锯片。隔离后再评估原因。本指南不教旧缝重启、反复热保护复位或异常后继续切割。
7. 接受成品,或记录明确暂缓原因
电池在机外,检查是否完整分离、相对基准的长度、宽度及厚度方向的方正关系,以及两面崩边、焦痕、粗糙度。复核底板是否持续受支承、夹具和设定是否固定、废料是否自由分离,以及主动抽吸和软管间隙是否合格。尺寸正确不能抵消不安全过程。不手持小件失败废料补切。
辅助手柄下的 LED 可在轻扣扳机、马达尚未运行时亮起。快闪表示过载或过热,较慢闪烁表示电量低。松扳机后约十秒亮灯不证明锯片运动、隔离状态或可以恢复。记录异常信号、降速,再按匹配完整说明或合格服务路线处理,不猜电气诊断。
保持可接近的通风口、开关区域和手柄洁净,不把尖物插入开口,不引入液体。清洁及储存取出电池,工具放在儿童无法接触、无腐蚀性物质的室内,并遵守电源系统独立储存说明。拆片、溶剂清洁、磨刃及内部工作均不在本流程。有效交接记录包括实际型号、手册、电池身份、材料、设置、现象及发生时间,不通电复现故障。
涉及的型号