
四项隔离机主检查
A 识别 5080-01 与至少 5300 RPM 原片额定;B 区分后切深杆和前翼母;C 选右侧零度参照;D 对比正确错误扳手存放朝向并示断电。
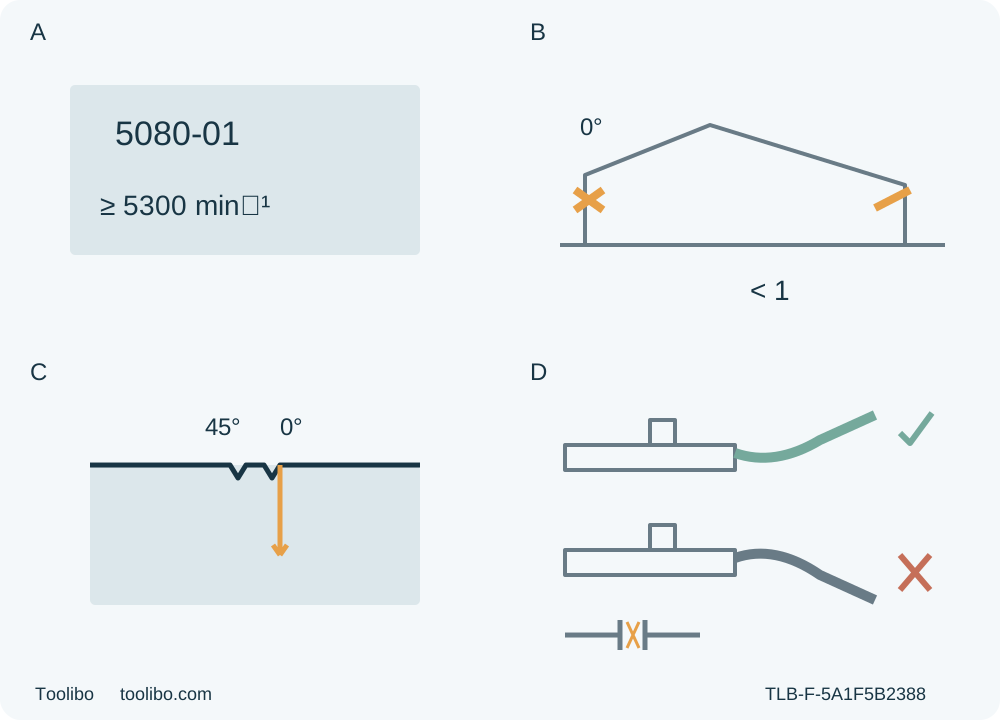
A · 匹配原有圆孔系统
实际 5080-01 与随附 04/19、原有 7¼ 英寸/5⁄8 英寸圆孔木工片且至少 5300 RPM、现有正确离合组件。
B · 恢复实际样切设置
拔电后后杆与前翼母分别锁切深及零度;安全最大深度方正检查后恢复不足整齿切透,不调整校准片。
C · 确认右侧缺口
方正切割用右参照,良好面朝下,以支承好的样料确认实际线位和角度,不教斜切或保证偏距。
D · 正确存放扳手
正确朝向且进入第二锁止,避免存放件碰料;启动前移走设置工具,设置须断开供电。
原创概念识别,不按比例,不是运行切割或装片。A 是片额定前提,不是离合试验。B 要求安全隔离最大深度方正检查后恢复实际不足整齿切透。C 为实际样切确认的大致参照,良好面朝下。D 只示存放朝向,扳手须进入第二锁止位置,开始前移走设置工具。不暗示吸尘接口、兼容性、制动秒数或其他型号灯。
SKIL 5080-01 机主需要解决的是实际问题:这台有线圆锯、原有锯片系统及现有场所,能否完成一道受控方正木料切口?共用手册或 51° 产品宣传不足以回答。本指南完成一次适度边缘进入横切及验收,装片、离合调整和所有斜切均不属于任务。
1. 识别 5080 机身及合格原系统
实际美国 5080-01、铭牌及随附说明,须匹配同时涵盖 5180 和 5185 的 04/19 手册。这里只覆盖 5080 机身。当前产品识别为 13 安有线圆锯,但不能仅按电流替换另一型号;尤其共用手册的电源指示灯仅适用于 5180、5185,不能把那盏灯当作 5080 的准备或隔离依据。
保留的原有组合木工片须已经正确认可并安装:7¼ 英寸、5⁄8 英寸圆孔,额定至少 5300 RPM。手册说明随附组合片可作横切和纵切,但不批准尺寸相近的任意片、菱形孔或孔径转接器。继续前确认实际原片身份、认可、状态及正确垫圈和片轴螺柱;组件或以前操作不明,应停止并取得合格纠正。
垫圈和螺柱属于规定的 Vari-Torque 离合系统,现有正确设置很重要,过紧会失去其功能。离合器不是锯片制动器。本文不教拧紧、松开、调整或故意打滑、反弹试验。过度打滑、组件松动或改动、缺原硬件及维护史不明,均是暂缓条件,不能拿扳手试调。
产品及容量表提到 51°,实际斜切操作章节却写可调到 45°;此差异在这里不作调和。全部任务为 0° 斜角,不声称大角度容量,不弯校准片或自行校准。不包含内部下切、盲切、砖石、金属、磨轮、潮湿或处理涂覆木料及已安装结构。
2. 判断场所是否适用
选择实际原有组合片适用的已知、清洁、干燥裸木独立样料,检查完整路线和余料,排除钉子、螺钉等异物。污染、隐藏物不明、材料不稳定或必须满容量操作的任务不进入。标出方正切线、保留侧和废料侧,按手册将良好外观面朝下,但不保证任何一面完全无损。
采用实际铭牌供电、完好匹配插头和电线以及已合格电气系统;不能用直流给仅适用交流的工具供电。确需延长线时,其电流容量、总长度和状态须满足完整手册及实际铭牌;本文不教接线、换保险丝或选线。工具和场所保持干燥,避雨,远离易燃液体、气体或粉尘形成的爆炸环境。电线避开热、锐边及完整切割路线。
佩戴带侧护的 ANSI Z87.1 护目装备,必要时加全面罩,同时按实际任务使用适当听力和呼吸保护。安排通风并遵循材料安全信息。旁人和儿童远离,保持防滑站姿,束好头发和宽松衣物;手套及松散物远离运动部件,工具运行时不能用手收集切屑。
产品内置吹风只清理视线,不是粉尘抽吸。这些来源没有确立厂家认可的吸尘接口或连接,本文不能虚构或把软管贴在机身上。实际材料、场所和暴露必须在切前有适当且有依据的粉尘控制;若任务要求的捕集无法由此系统安全提供,应选择合格系统或暂缓,戴口罩不能普遍豁免未满足的粉尘要求。
3. 断电检查
开关关闭、等锯片完全停止并拔插头后,才能检查调整。检查电线、插头、握把、底板、原片及可见安装状态;钝片、损伤、异常卡阻、偏斜、松动或不明振动均须先纠正。已知开关故障不能反复通电诊断。手册要求开关无法启动或无法停锯时立即拔电、维修前不再使用;应在不暴露于转动锯片的前提下安排合格协助。
每次使用前检查下护罩和弹簧自由动作、立即闭合。隔离电源后用拨杆作规定检查,确认在所有规定切角与切深范围内不碰锯片或其他零件。跌落后还检查损伤及同样的无阻动作。迟滞、积屑、弯曲或弹簧无效,须维修后才能用,绝不能绑开或夹开护罩。普通外缘进入由护罩自动动作,本切割不含手动保持开启。
检查安全解锁和扳机动作正确、扳机返回 OFF,不取消解锁功能。开始前从工作机构移走调整钥匙和扳手。若随附片扳手放在机身存放位,须按图 7 正确朝向插入,并完全进入第二锁止位置;错误朝向或未到位可能伸入工件。存放检查不是锯片维修许可。
4. 确认支承并设置方正几何
把保留料牢固夹在稳定平台上,按需要在切线及边缘附近支承两部分,防止下垂夹片。支承须避开锯片路线,废料独立自由分离,不被困住或跨缝夹紧。若用木条支承,来源示其宽面同时承托工件和台面,不能用不稳的窄边;不切入工作台或支承结构。不能用手、腿或伸到切下方的助手扶料和废料。
入口、进给及出口均让较宽底板受保留料支承,确认全程夹具净空、双握把触及、身体位置及电线余量。隔离触及检查只在路线旁或安全上方、锯片被覆盖且齿不接触材料时进行,不把停止锯片推过木料。实际设置不能控制到完全分离,就不开始;小废料不能手持补切。
切深锁杆位于护罩和手柄之间。拔插头后松开锁杆,稳住底板,用手柄升降锯体,再锁紧并检查实际切深。切透时底面须露出不足整齿;这一更严格的一般安全条件也满足操作章节“不超过一齿”的措辞。木料刻度只是参照,不能代替实际厚度及下方净空。
前斜切控制是独立翼形螺母。手册的隔离 90° 检查先把底板设到最大切深,再松翼形螺母、象限设零、重新锁紧,然后检查片与底板是否垂直。只有在稳定安全、拔电且暴露锯片无接触、双手远离齿的条件下才能检查;无法安全检查或不方正,应取得合格协助,不弯校准片。检查完须恢复并锁紧实际样切深度,重新确认不足整齿的切透条件。最大深度不是样切设置。
方正切割采用底板对线缺口右侧,左侧是此任务不用的斜切参照。来源说明缺口仅为大致线位,需要样切验证。让目标保留尺寸位于废料锯缝之外,在支承好的样料上确认真实关系,不保证偏距或表面公差。可选纵切靠山及木条导向安装不属于本横切任务。
5. 完成切割,不把故障当正常操作
接电前确认 OFF、护罩闭合、切深杆及前翼母牢固、原有离合和锯片组件完好、设置工具已安全存放或移走、支承无障碍及粉尘措施合格。一手握主手柄,另一手握实际辅助握把的绝缘握持面;双手远离锯片、工件下方和圆锯后方,也不能妨碍下护罩自由运动。身体位于锯片线一侧,不正对其后。
底板前部稳定落在受支承的保留料上,锯片先不碰边缘。从手柄任一侧用拇指按安全解锁,再持续扣扳机;达到全速才接触材料。用轻且连续的压力推进,底板贴平、路线笔直。不强推、不扭转追线,也不依赖离合器让不安全进给变得可接受。
正常切割保持合格支承,切完到边缘后才松扳机;实际完全停片后才抽离或抬起圆锯。滑行期间远离腿、身体侧面和衣物,因为接触可能推开护罩。确认护罩覆盖锯片再稳妥放下,检查前拔插头。吹风和离合都不提供停机时间保证。
卡锯、进给中断、支承丢失或其他异常优先于正常完成顺序:立即松扳机、保持圆锯不动直到停片,隔离电源后再评估。不能向后拉转动锯片或从锯缝抬出。本文不教旧缝重启、困锯解除或通电故障试验;原因或安全解除不明,应取得合格帮助并停用工具。
6. 验收并保留系统边界
拔电冷却后避开锐边,检查两部分完全分离、实际线位和尺寸、厚度方向方正、直度及表面损伤。确认没有下垂夹缝、设置未移位、护罩自由且电线粉尘安排全程受控。只有目标结果及完整过程都满意才能接受,外观笔直并不够。
若工具确实正常,只是普通对线或零度设置错误,可隔离后重新考虑,并用新的充分支承样料检查;持续烧痕、打滑、异响、振动、卡阻或松动设置,须交合格评估。不能借故障表在本文范围内调整离合、换保险丝或装不同锯片。
维护前断电,保持可达通风口及控制件清洁,不插尖物、不拆机。本文不展开压缩空气清洁、煤油洗片、磨片、碳刷或润滑步骤;避开损伤塑料的溶剂,电线和内部维修交适当 SKIL 维修人员。冷却后干燥存放,避免儿童接触,记录实际手册、原组件资格、供电和粉尘条件及样切结果;日后改变任何条件都须重新确认,不能自动验收。
涉及的型号