
原装组件、无轨读数、观察窗及停止顺序
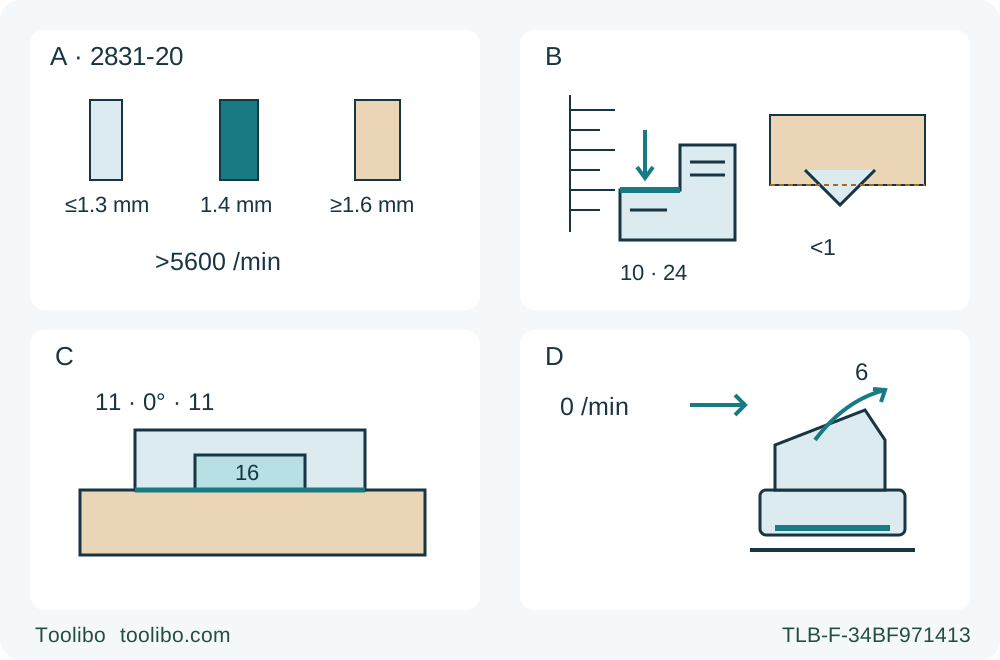
A 表示基体不超过 1.3 mm、分料刀 1.4 mm、锯路至少 1.6 mm,以及高于 5600 rpm 的锯片额定值。B 标出较低单线无轨指针的上边缘及部分露出的锯齿。C 表示原装观察窗 16 与工件齐平、两个倾角旋钮 11 锁在零位。D 把完全停转放在前手柄回位之前。
A · 确认已识别原装木工系统
165/20 mm 锯片额定高于 5600 rpm,基体、分料刀、锯路匹配且两处原有间隙正确;已知纯木材历史或已有规定检修放行。
B · 使用无轨指针上边缘
取下电池,按滑块按钮 24,读取较低单线指针 10 的上边缘。切透与所有保守的实际露出限制必须同时满足。
C · 两端锁紧并降下观察窗
隔离电源后用两个旋钮 11 锁定零位,划线限位保持解除,把原装观察窗 16 降到与工件齐平。缺失或不可靠即暂停。
D · 停止后才使锯头回位
正常完成后松开扳机,等实际完全停止,使前手柄直立,确认遮盖后安全放置;取下电池再测量。
这些是不按比例的资格示意,不是装配步骤或运行姿态。A 还要求完整说明中的两处分料刀间隙原本正确。B 突出无轨指针上边缘;实际切透必须同时满足少于整齿、少于 1/8 英寸及 3 mm 上限,这是对不同来源句子的保守组合。C 保留必需的原装观察窗,不表示敞开孔口或替代护件安装。D 要求实际完全停止后才让前手柄回位,确认遮盖并安全放置,不是数两秒。
Milwaukee 2831-20 上有几种会限制或改变锯头下降行程的控制件:切深指针、划线切割限位和换片机构的用途并不相同。观察窗也是运行时必需的组件,不只是看清切线的便利装置。本文把这些区别串成一次完整的无导轨、零倾角、从可接近边缘进入的横切,材料限于干净、干燥、未经处理的散放木料。最后进行断电样切验收,不调试导轨,也不做从板中间开始的内部下潜切割。
1. 确认实物、使用历史和原装组件
实物 2831-20、控制件和随附说明必须与当前美国产品页实际链接的 58140254d1、04/22 手册一致。使用本文前先阅读完整说明。2831-21 套装不是另一种锯机身,也不能证明你的 2831-20 包装内有什么;不要从相邻套装推断随附锯片型号、电池、充电器或导轨。
要求已知的纯木材使用历史,或者取得规定的 Milwaukee 服务机构允许恢复木材用途的记录。手册要求切过金属或砌体的锯专门标记并保留作该用途,在恢复切木之前送 Milwaukee 服务机构清洁和测试。刷掉可见粉尘不等于完成该程序。历史不明就暂停木料任务。来源中关于干式金刚石锯片和砌体锯片还有不同表述,本文不据此授权其他材料。
保留已经正确安装、身份明确且适合该木料横切的原装锯片,并备有实际锯片说明。规格应为 6-1/2 英寸/165 mm、20 mm 孔,基体厚度不超过 1.3 mm、锯路至少 1.6 mm,与 1.4 mm 分料刀匹配。分料刀厚于基体、薄于锯路。采用手册更严格的安全转速措辞:锯片额定转速必须高于 5600 rpm,不能仅等于工具最高空载转速,也不能因为调速档位较低而降低锯片额定要求。
原装法兰、螺栓、锯片方向、分料刀对正及间隙必须原本就正确。手册分别限制分料刀与锯片圆周间的距离,以及锯片圆周低于分料刀最低边缘的量,两者都不得超过 3/16 英寸。这是两项检查,不是允许在本文中松开调整螺钉。分料刀弯曲、断齿、钝片、错误或松动的紧固件、组件身份不明,或无法确认原有状态,都须先取得合格纠正。后文不提供装片、拆刀或精细校准方法。
普通边缘进入切割保留分料刀。手册另设内部下潜章节,说明那是不能从边缘进入时在工件中间开始的切割;安全文字也包含下潜切割时拆卸分料刀的例外。不得把该例外扩大为普通边缘进入时停用分料刀的许可。实际说明或控制行为若使两者无法明确区分,先请制造商或合格人员澄清。分料刀必须进入木料才起作用,短切时不起作用,也不能保证不发生反冲。
2. 电池完全取下后检查
松开扳机,等待锯片完全静止,再按电池释放钮把电池完全拉离工具。不使用工具以及调整、检查或维护前均取下电池。锁止钮 4 用于防止误扣扳机,不是电源隔离。电池接点远离钥匙和散落金属。
每次使用前,按照完整说明检查护罩是否自由运动并立即包住锯片、回位弹簧是否正常,以及在所有切割角度和切深下是否接触锯片或其他部件。跌落应特别警惕,但全范围间隙并非只在跌落后才检查。不得绑住护罩,也不为这台下潜锯虚构普通摆动护罩拉杆。回位迟缓、干涉或弹簧异常必须先维修。
检查开关、手柄、底板、锁紧件、可接近的原装紧固件和锯片状态。损坏、改装、偏斜、卡滞、开关不可靠或无法解释的情况都应暂停。换片杆 23 必须处于正常操作状态,而不是维修时锁住组件的状态;无法根据完整实物说明确认,就停下,不强压前手柄。不得通电重现疑似故障。
仅使用已按完整匹配说明正确投入使用、实际状态良好的 M18 电池及其指定充电器。本文不批准新的具体配对,也不教充电。工具建议环境工作温度为 0°F 至 125°F;实际电源系统说明仍是额外条件,不被这个工具温度范围取代。电量充足不证明锯的状态合格。场所保持干燥、明亮,旁人远离,不存在易爆或易燃危险,握持面干净干燥,站位稳固。
3. 设置零倾角、无轨切深和观察窗
电池保持取下。解除 22.5° 限位,把原装观察窗升到最高处。松开两个倾角旋钮 11,握主手柄使实际指针对准零位,再锁紧两个旋钮。这不是 -1°/48° 越程步骤,预设限位也不能代替两端锁紧。
按切深滑块按钮 24,使指针 10 沿刻度 9 移动。本次无轨切割读取较低、单线侧指针的上边缘;较高的双线侧用于导轨。不得猜测补偿量,也不能把指针下边缘当读数基准。限位约束锯头下降,但木料底面实际露出的量仍由原装锯片决定。
本文采用明确偏保守的组合条件:必须能够切透木料,同时露出少于一个完整锯齿,且少于 1/8 英寸,并遵守手册 3 mm 的上限。来源不同段落分别采用少于整齿、不超过 1/8 英寸/3 mm,以及二选一措辞;这里同时满足各限制,是本文更严格的任务条件,不声称原文处处都是同一句“且”。隔离电源,在下方完全畅通且不接触锯齿的情况下确认实际露出。切透、露出量和完整回位不能同时合格就停止,不调整精细切深螺钉,也不通电试探切深。
按手册向后拉划线切割限位 21,使其保持解除状态。本次是一次切透,不是另一个需要导轨的划线切割流程。完成设置后,把正确安装的观察窗 16 降到与工件表面齐平。运行时必须有观察窗或正确安装的替代防崩边护件;本文明确保留原装观察窗。缺失、损坏或卡扣不可靠都应暂停,不能敞开观察区继续工作。不要换入未经修整的附件,也不在这里教授附件安装。
4. 确认完整路径和运行中的吸尘
选择便于控制、材质已知的木料,检查整条切线和底面,排除钉、石粒等异物,拒绝不明或涂层木料。以可靠基准边标出横跨木纹的方正横切线,清楚区分保留部分与废料。来源容量数值的单位配对并不等值:2-1/4 英寸旁写 59 mm,1-5/8 英寸旁写 44 mm。保留差异,不能暗中修正最大值来批准样切。
把保留工件可靠夹紧在稳固工作台或锯架上。两部分分别支承,必要时靠近切线和边缘,但须避开锯片、分料刀及运动部件。废料能自由分离,不能危险坠落或夹紧锯缝;不得手持工件或伸手接废料。进入、推进、完全退出时底板均需足够支承,并预留锯片停止后前手柄回到直立位置的空间。
电池取下、锯片被遮盖时,在路线旁或安全上方检查伸手范围与间隙,不让锯齿接触木料。不能把锯片推入未切木料当演练。双手握持、夹具、观察窗和软管必须全程畅通。需要身体探入锯片延长线、切割途中移动夹具或切到支承的布置都不合格。本文不给出通用悬出量、最小废料尺寸或夹具认证。
手册始终要求使用集尘袋或吸尘器。本次选择实际适用的吸尘设备:电池取下后,把匹配软管推入并旋转接到后方集尘口,转动集尘口以避开工件,另一端连接合格吸尘设备。切割前依据其完整说明运行并检查;接好但未工作的软管不够。产品宣传的收集百分比或软管能套上,都不能证明暴露控制合规。
佩戴 ANSI Z87.1 护目装备及适当听力防护。扬尘作业时,手册要求适当呼吸防护,或符合 OSHA 要求的吸尘方案;这是独立于“接上袋或吸尘器”的另一条件。无法证明吸尘合规时,仍须使用合适呼吸防护,并保持通风及旁人暴露控制。看不见粉尘不等于安全。收集物处理按实际吸尘设备说明执行;手册警告涂层木料粉尘可能自燃,这也是不扩大本次干净未经处理木料范围的原因。
5. 使用正常边缘进入顺序
调速轮 19 有 1–6 档,数字越高速度越高。手册只给出总体 2500–5600 rpm,没有木料档位表或线性转速对应关系。连接电池前,依据实际已识别锯片和材料确定熟悉且适当的设置。完整说明不足以确定时,先获得合格建议,不猜一个数字。
确认扳机松开、各项设置锁紧、调整工具取走且系统准备完成。把已合格电池推入并确认锁扣牢固。手远离切割区域和工件下方;使用主手柄 2 与前手柄 6 的绝缘握持面,身体位于锯片任一侧而非正后方延长线上。
将底板 14 前部放在有支承的工件边缘,锯片不接触材料。把前后视线标记与切线对齐:无轨零倾角时,A 表示锯切内缘;B 用于另一个 45° 情况,不是方正切割基准。向下按锁止钮 4,再扣住扳机 3。等达到所选全速后才开始切割,在可见边缘缓慢下降至预设切深,再沿线向前进给。底板贴平、双手握牢,不强推或扭转,也不倒拉运动中的锯片纠偏。
正常完成后松开扳机,等待锯片实际完全停止,然后使前手柄回到直立位置。确认护罩包住锯片才移开并安全放下;取下电池后再测量,并在收工时升回观察窗。电制动通常约两秒停止锯片,但手册明确说明可能延迟或不动作。这不是倒计时,也不能代替观察静止。制动经常失效必须送授权 Milwaukee 服务机构,不得反复测试。
锯片卡滞或任何原因需要中断时,松开扳机,让锯在材料中保持不动直至停止。不得抬起或抽出困在锯缝中的运动锯片。安全时隔离电源,取得适当纠正或维修。本文不提供另设的旧锯缝重启、内部下潜或恢复操作。
6. 验收过程,也验收尺寸
隔离电源后检查是否完整分离、实测长度、切线直度、厚度方向垂直度、两面及切边质量。确认夹具、切深、倾角锁、观察窗、分料刀及软管始终正常,两部分均未移动或夹片。烧痕、烟、异响、卡滞、吸尘缺失或无法解释的制动行为,即使尺寸合格也不能放行。
记录实际材料、原装锯片身份、设置与结果。样切失败应评估原因,不是补切小散料、尝试新锯片或反复重启。按完整维护说明保持断电工具清洁干燥,不拆解、不把电源部件浸液,也不用溶剂补救。维修走指定渠道。完整且正常的样切只支持规划下一次相似普通切割,不代表导轨系统或其他材料也已经合格。
涉及的型号