
前端固定、后端拉紧,再单独打孔
简化底盘标前夹、后夹与侧夹扣;另图显示装纸底盘向打孔板下压。
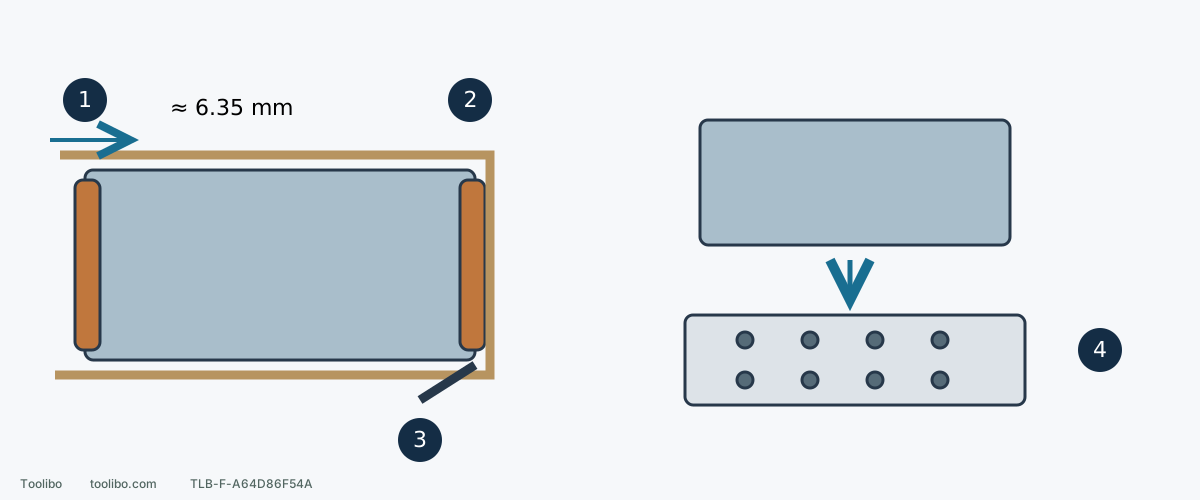
1. 前夹先固定
按住前夹,平直插入约 1/4 英寸后松开夹住。
2. 后夹固定拉紧的一端
纸背贴底盘绕过,将自由端拉平并放到后夹下。
3. 侧夹扣控制后夹
释放以打开后夹,纸张就位拉平后复位关闭。
4. 装好再打孔
电池保持取下,对准随附打孔板下压,随后检查孔位与夹持。
夹持位置与打孔柱为示意,不是实际孔位模板;约 6.35 mm 指前端插入量,不是底盘厚度。
先把砂纸和三个夹持位置认清
2649-20 使用夹持式 4.5×5.5 英寸砂纸,换算约 114.3×139.7 毫米。选购时核对这个装夹尺寸,不能仅看包装上写“四分之一张”就认为任何裁片都合适。磨料材质和粒度还要适配工件与后续工序;这里解决安装,不把某个粒度当作所有木材的答案。
前夹位于底盘前端,负责先固定砂纸的一头;后夹在另一端;侧面的夹扣控制后夹开合。前夹与侧夹扣不是两种可以随意替代的装法。开始前关闭开关、等运动停止,并取下电池。检查纸张无破口、脆裂或严重折痕,底盘与夹持面无会顶起纸面的颗粒。
按这个顺序夹住纸张
- 按住前夹,使前端装纸位置打开。
- 将新砂纸一端插到前夹下约 1/4 英寸,即约 6.35 毫米。这里是近似插入量,不是要求用卡尺把每张纸定位到小数点。让边缘平直,不只塞住一角。
- 松开前夹,让这一端固定。轻查两侧是否都夹住,避免后面拉紧时前端已经滑出来。
- 将砂纸绕过底盘,使磨料面朝外、纸背贴向底盘。检查纸面没有折在底面上的边角。
- 释放侧夹扣,打开后夹。把自由端放进后夹下面,并把纸拉紧贴住底盘。
- 将侧夹扣复位,关闭后夹。纸面应平服而不是松垮鼓起,也不应被拉到边缘撕裂。
如果后端怎么也够不到,先看裁片尺寸与前端是否插入过多,不用更大力气硬扯。若前端在拉纸时滑出,就重新定位并检查前夹,不靠夹住更少一角勉强开工。
用随附打孔板,不拿钻头改底盘
纸张先装好,电池继续保持取下。将砂光机底盘对准随附打孔板,再向下压,使砂纸形成与底盘对应的集尘孔。打孔板的作用是给纸开孔并定位,不是给底盘本体重新设计孔路。不要凭目测在底盘上钻孔,也不要用另一台机器的打孔模板代替。
打孔完成后拿起工具检查,确认孔位对准、纸面仍拉平、前后端未因压孔而滑动。孔边若破得过大、纸张裂开或出现松脱,就重新装合适的新纸,不用胶带补在磨削面上继续使用。手指避开打孔板上的凸起部位。
开工前只核对这四项
- 前夹和后夹都已闭合,侧夹扣回到保持位置;
- 砂纸尺寸正确,整个底面平服,没有松弛、折叠或破损;
- 纸孔与底盘孔一致,表面没有夹入粗颗粒;
- 集尘装置按本机要求连接,工件已固定,纸张不会撞上夹具。
检查通过后确认开关在 O,再装回适配的 M18 电池并确认锁定。本机操作要求先启动再接触工件,不要借用 2648-20 圆盘机的接触启动习惯。试磨时保持底盘平贴,出现拍打声、纸端滑出或新的深线就停止,等停稳后取电池检查,不把手伸到运动中的夹口旁。
三种装好后仍会出问题的情况
纸面拍打或起褶:检查前端有没有滑移、后端是否在关闭夹扣前已经拉平、裁片是否过长。不要把拍打当作需要增加压力的信号。
同一端反复脱出:换正确完好纸张仍无法夹住时,查看夹持处是否有积尘或明显损坏。不能可靠保持就停止使用并处理夹具故障,不能靠改弯夹扣或加胶修补。
集尘下降但纸面稳定:先检查压孔是否到位以及集尘装置是否积满,而不是继续戳更多孔。对木尘与涂饰粉尘仍需合适防护和处置;使用纸夹正确并不等于任何材料都适合在同一套集尘配置下砂磨。
涉及的型号