
BO5041:先达到速度再接触,解除锁定后停机
运转底盘从工件上方轻放到平面;独立扳机图显示完全扣下再松开。
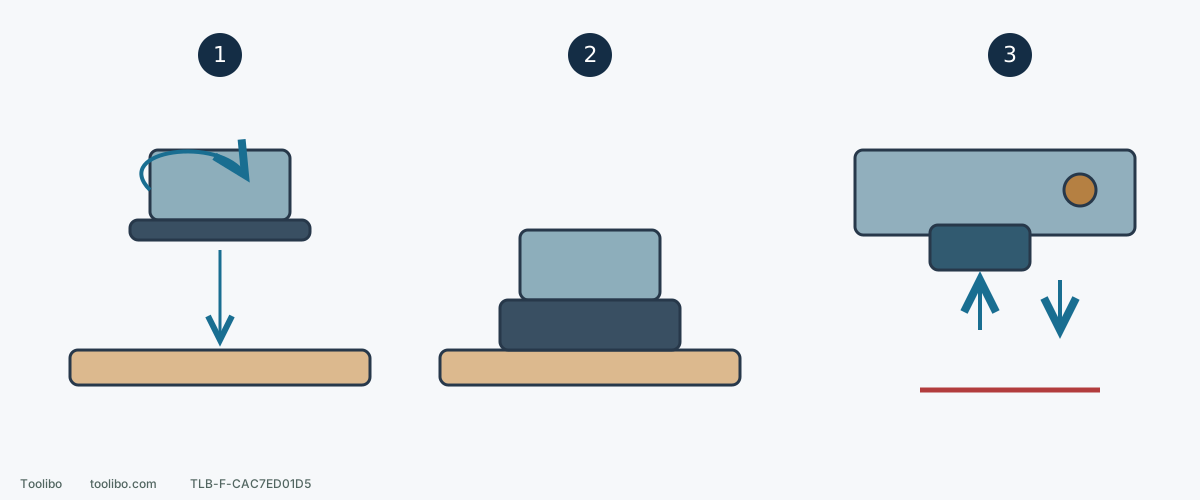
1. 离开表面启动
双手稳握两个手柄,等工具达到所选速度。
2. 轻放并保持平贴
轻压并持续移动,不用底盘边缘切削。
3. 完全扣下,再松开
锁定运行时完全扣下扳机再松开以停机;等完全停转,再拔插头检查。
此接触顺序只针对 BO5041,不是所有砂磨机通则;扳机符号不代表精确零件外形。
先确认是 BO5041,而不是 BO5040
两款外形相近,但这里讲的是有调速拨盘的 BO5041。拨盘从 1 到 5,数字越大,轨道振动频率越高;标称范围为每分钟 4,000–12,000 次轨道运动。这个数字不是底盘绕自身轴线的实际转速,也不能把中间每一档按等差公式算成精确测量值。
拨盘负责调速,扳机负责开关,锁定按钮让扳机松开后仍维持运行。锁定并不会提高砂磨能力,更不代表可以把机器放下不管。供电和插头要求应按实际机器铭牌与适用地区说明核对,不能只凭相同型号就套用别国电气要求。
插电前,先确认怎样停
关闭开关并拔下插头,检查扳机是否能正常动作、松手后能回到关闭位置。认清扳机和锁定按钮的位置,不要通过通电后乱按来猜测功能。若扳机卡滞、不能回位,或锁定机构不能正常解除,先停用检修,不用插拔电源代替修好开关。
正常运行时,扣下扳机启动,松开扳机停止。需要连续运行时,扣住扳机,再按下锁定按钮,然后松开扳机。解除锁定的顺序是:完全扣下扳机,再松开。第一次试磨可以不使用锁定,让开始和停止更容易控制;不要用胶带、楔块或绑带代替锁定机构。
做一块能代表正式工件的试料
选相同木材、相近表面状态的边角料,固定稳妥,装好适用砂纸和集尘附件。薄贴皮或已很薄的表面,不适合拿粗砂纸反复试错;不明旧涂层也不要当成普通裸木测试。按材料情况安排集尘、通风和防护后,再决定是否能开始。
记录砂纸产品、粒度和拨盘位置。先选符合砂纸与材料要求的保守设置,保持砂纸、轻压程度和行程基本一致,只比较速度变化后的结果。这里不把“木头用 3 档”当作通用答案,因为软硬程度、砂粒状态、要去除的缺陷和最后涂饰都会改变合适的组合。
BO5041 的接触顺序不要照搬别的机器
- 前手柄已经固定,双手分别握前手柄和开关手柄,确认砂纸不接触障碍物。
- 启动后等机器达到设定速度,再轻轻把底盘放到工件表面。这个先启动后接触的做法只针对这里的 BO5041,不用于推断其他型号。
- 底盘平贴,轻压并持续移动,不把盘边当作削刀,也不在一个凹点上停留等待它消失。
- 结束小段试磨后关闭开关;若处于锁定状态,先完全扣下扳机再松开。等运动完全停止,拔插头后检查砂纸和表面,或调整设置。
用结果判断下一步,而不是只听声音
表面应出现较均匀的砂痕,原来需要去除的缺陷逐渐减轻。若仍有深划痕但周围已经很细,不要无限延长细砂时间,应检查粒度是否跳得太大,或砂纸是否夹了异物。若砂纸糊满、磨粒变钝,先处理耗材,不靠更高速度和更大压力补救。
出现明显发热、涂层拖抹、异常振动、砂纸翘起或新的深沟,立即停止这轮测试。断电后分别检查材料、砂纸、底盘和夹持;解决原因再试,不同时换砂纸、调最高速度又加压力。保留一块满意的试料和对应设置,正式工件就有可以比较的基准。
涉及的型号