
电池锁定与离合选择应分别检查
电池连接概念图以先插入再旋转的箭头表示锁合,旁边分别绘有档位和离合符号,以及有支撑的小紧固件试样。
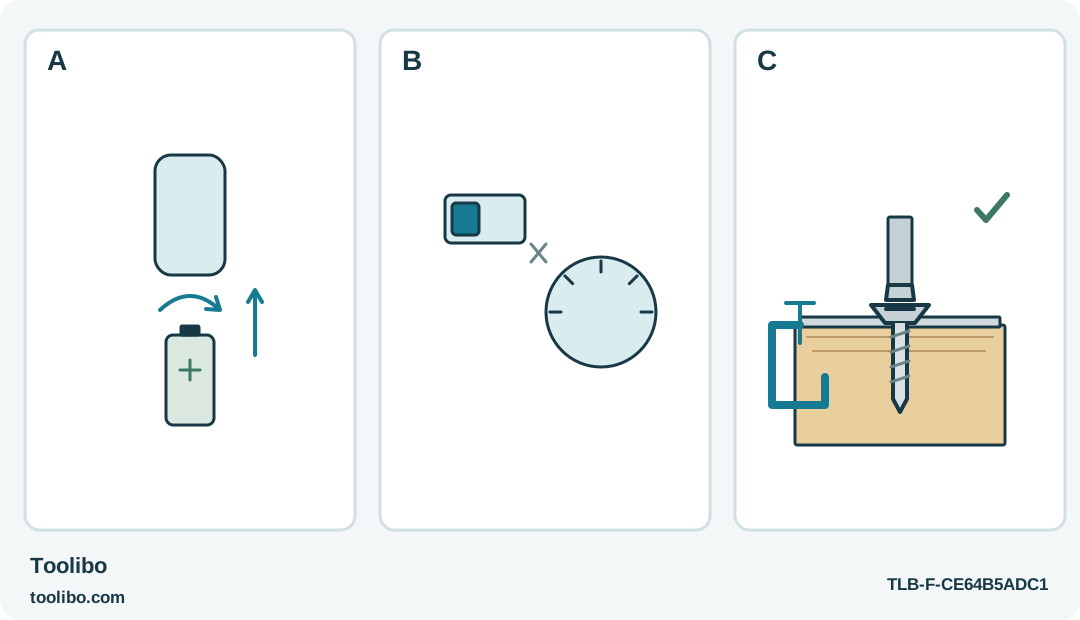
A · 锁好 M4 电池
使用正确的 M4 电池组,在工具锁定时按说明完成插入并旋转锁合。
B · 检查档位与离合
本流程选择低速,区分速度档位与数字离合档位。
C · 检查试样连接
使用与实际相匹配且有支撑的连接试样,遵守工具规定的应用限制,并检查就位情况。
M4 电池锁并不设定紧固扭矩。高速档离合限制和实际连接部位应分别检查;图形为示意。
从紧固件开始,而不是从电池平台开始
反复拧螺丝时,小型电动螺丝刀能减轻手腕负担,但紧固要求仍由所组装的物件决定。设置 Milwaukee 2101-20 前,先检查配件说明、螺丝身份以及预定的就位状态。本指南只用于容易接近的非结构性家具紧固件,不处理咬死的螺栓或关键安全接合。对于木螺丝,说明书建议将配有完整导孔的 6 号(#6)木螺丝作为实际使用上限。不要把这个木螺丝尺寸误认为某种机用螺丝的螺纹规格,也不要扩大到更大的紧固件。
开始电动紧固前,戴好适合的护目用品,让旁人远离操作区域。松散衣物、头发和手指都要避开旋转的批头。
把本次使用的螺丝分好。外观几乎一样的紧固件,螺纹或长度也可能不同;增加电机的力不能让错误螺丝变得合适。工件放在稳定台面上,支撑接合处,不要让工具同时承担把零件托住或压在一起的任务。
提前安排如何检查紧固结果。需要看清螺丝头是否正确贴合、配件是否保持平整,以及周围材料有没有损伤。如果凹处把这些情况全部挡住,应先改善操作空间再开始。
锁入电池前,先准备附件
更换批头或准备工具之前,先把锁定开关置于锁定位并拆下电池。使用完好、匹配的附件,确认其在夹持座中固定可靠。在工具未供电时,用批头对照实际螺丝槽口检查。如果晃动或搭在槽口边缘,应换用正确批头,而不是用手加压补偿。
2101-20 使用 M4 系统。不能因为同属一个品牌,就把 M12 电池当成替代品。使用规定的电池和充电器,并在使用前检查其外观。不要改装接口,也不要尝试维修电池包。
到了可以安装电池的阶段,按照说明插入 M4 电池并旋转到锁定位置。没有完全锁住的电池,可能让工具无法运行。面对无反应的工具,应先检查电池啮合情况,再判断是否为电机故障;但不要强行装入损坏或型号错误的电池包。
分开选择转速与离合档位
转速选择器和带数字的离合器是两个不同控制件。本驱动流程选择低速挡,并且只能在电机停止时切换选择器。离合器有助于限制紧固程度,但其数字不是适用于所有螺丝、材料和工具的通用扭矩刻度。
这款机型有一条特别值得记住的限制:高速挡下应使用第 10 档或以下的离合设置,因为更高档位可能无法自动停机。不要把低速挡下较高的数字设置直接带到高速挡,并假定停止行为仍然相同。如果任务需要不同的组合,应停止并选择说明中明确支持的配置,而不是在成品表面试验。
新的紧固组合应先在相同材料的边角料上谨慎试拧。试样的螺丝、相关孔位准备和配件都应与实际工作相同。明显比成品更硬或更软的边角料,不是可靠的预演材料。
试拧一处,再读懂结果
- 正确起拧螺丝,保持接合处得到支撑。开始电动驱动前,确认零件已经对齐。
- 批头完全嵌入,使工具对准螺丝,另一只手不要伸入螺丝路径。
- 可控地驱动,并观察螺丝头接近配件的过程。离合器使电机停止,或达到预定贴合位置时,松开开关。
- 改设置前先检查试样。留意螺丝头是否突出、贴合面是否压坏、槽口是否损伤,以及螺丝是否转动却不再拧紧。
- 只改变与问题相关的变量,再在完好的试样位置重复。不要同时换螺丝、转速挡和离合档位,然后把得到的数字叫作经过验证的设置。
螺丝提前停住,并不自动意味着需要更大的力。它可能长度错误、斜着进入,或者孔位不适合。反过来,仍在转动的螺丝可能已经破坏了自身的咬合。这两种情况都需要检查紧固处,而不是反复扣动开关。
条件相同,才重复使用设置
试样达到预期结果后,将设置用于第一处实际紧固,并再次检查。后续操作中,始终注意螺丝类型及其与材料的关系是否保持相同。小支架上确定的设置,不能自动套用到抽屉拉手或另一块板材上。
不要把自动停机当成留心观察的替代品。一旦批头打滑、配件移动或工具表现异常,立即停止。更换附件或检查受阻的接合处前,先拆下电池。控制件、电池锁或外壳损坏,应交给适当的维修服务处理,不要用胶带或额外按压力临时凑合。
完工后,将锁定开关置于锁定位,拆下电池再收纳,避免散落金属物品接近电池触点。如果以后还要装配同样的配件,可以记录成功的紧固配置。有用的记录既包括控制设置,也包括接合处和螺丝本身;这样才能重复做好小紧固件作业,而不只是拥有一把离合数字很多的工具。
涉及的型号