
对照试样连接与最终连接
两幅相匹配的试样剖面使用相同的螺丝和连接件,独立控制符号区分数字离合档位与被打叉的钻孔模式。
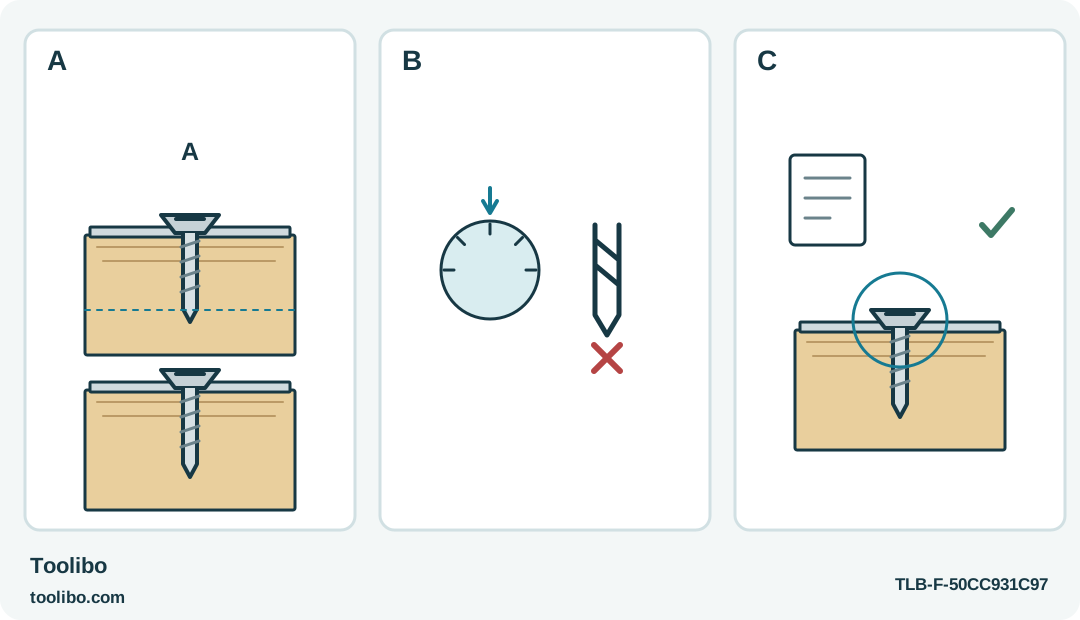
A · 匹配螺丝与材料
在有支撑的试样上复现实际螺丝、连接件、材料及孔位布局。
B · 使用数字离合档位
试拧时使用 1 档及带数字的离合档位,不使用钻头符号所表示的离合旁路模式。
C · 检查后再应用
先检查试拧结果,再将方案用于实际部件;任何图示都不能规定通用离合档位。
匹配试样用于检验紧固方案。本图不规定离合档位,也不提供经认证的拧紧扭矩。
让试拧回答实际问题
有用的问题不是哪个离合数字看着顺眼,而是所选设置能否让规定的螺丝正确就位,又不损坏材料或配件。使用 DF012D 试拧时,应复现实际接合处的关键条件:螺丝类型与长度、材料、导孔安排,以及螺丝头下方的表面。随便找一颗螺丝拧进不相关的边角料,对精细家具配件能提供的参考很少。
开始电动紧固前,戴好适合的护目用品,让旁人远离操作区域。松散衣物、头发和手指都要避开旋转的批头。
选择已经明确规定紧固方式的普通、非结构性接合处。如果家具制造商规定了最后的紧固要求,或要求使用手动工具,就应遵从,不能用试拧结果替代。椅架、壁挂支撑及其他关系到安全的组件,不适合作为这种非正式练习的对象。
可靠支撑试样,清楚标明它是测试件。在预定螺丝位置周围留出足够空间,以便观察表面是否压坏、材料是否开裂。不要把小试块松松拿在手里,直接往上电动拧螺丝。
拆下电池后准备工具
松开开关,将锁定拨杆置于锁住的 B 位,再拆下电池,然后才安装批头或调整配置。选用柄部形状符合 DF012D 说明图示的批头,而不是任何标称四分之一英寸六角柄的附件都拿来用。拉开套筒,将批头插到底,松开套筒并检查是否锁住。如果套筒不回位或批头会脱出,应先纠正安装,再装电池。
选择能直对螺丝的握柄形态。直柄与枪柄形态切换时,手指避开转轴夹合处。转动结构是为了改善操作空间,不是让你在批头还咬合紧固件时反复调整工具的理由。
在电源仍断开的状态下,检查螺丝槽口,并手动放入批头。离合器设置再合适,也无法避免不匹配或磨损的批头损伤螺丝头。接触不良时,重新安装或更换批头。
选择转速挡和数字离合档位
DF012D 有两个转速挡,以及带数字的离合档位。只能在电机停止时换挡,并确保所选挡位完全到位。这次可控紧固试验采用低速的 1 挡,并从较低的数字离合档开始。整个流程都保持 1 挡,根据结果判断,而不是直接跳到最大设置。
钻头符号档不是数字档之上的下一档精细调整。它会绕过离合器,因此不在本次离合控制流程之内。另外,离合自动停机可用的范围取决于转速挡和设置,不能假定所有数字档在两个转速挡下都表现相同。
所有准备完成后,才装入正确、已充好电的电池,并保持锁定拨杆在 B 位,直到准备实际操作。确认处于 1 挡,再把拨杆移到解锁的 A 位,在工具接触螺丝前检查所需转向。只要不在操作,就将拨杆返回 B 位。如果电池或工具有损伤,应停用,不要把试样当成测试可疑供电系统的办法。
有步骤地进行试拧
- 使用这类接合处规定的紧固方法,在相同条件的试样上起拧预定螺丝。
- 批头完全咬合,工具保持与螺丝同轴。手避开螺丝路径和旋转部件。
- 保持 1 挡,驱动至离合器让电机停止,或螺丝达到预定贴合位置,以先发生者为准。电机停止时松开开关,检查工件前先把锁定拨杆置于 B 位。
- 检查螺丝头、配件和材料。如果螺丝尚未就位便停止,而接合处仍完好,可谨慎提高数字离合档位,在合适、未用过的测试位置重复试拧。
- 凡是造成表面压坏、孔滑牙、槽口损伤或零件被拉偏的设置,都应否决。不能只是紧挨着再试另一颗螺丝,就把前一次损坏的结果掩盖过去。
把转速挡、离合档位、螺丝和试样材料一起记录。只写一句“第 5 档”,不能套用到另一种螺丝或另一块板材上。合格的试样是有用的起点,不是证明整个项目所有紧固件都符合扭矩要求的凭证。
应用结果,接合条件一变就停
在成品上使用同样有支撑、能对正的操作方式,并仔细观察第一处实际紧固。如果阻力、对齐或贴合情况与试拧不同,就停止。成品孔位状况可能不同,也可能多了一层试样未能复现的薄饰面。
自动停机后,不要反复按开关,强迫螺丝继续往里走。先判断它是否已经正确就位,还是接合处出了问题。同样,低电量停机也不意味着可以转到钻头符号档继续操作。
更换批头、调整工件安排或收纳工具前,都要把锁定拨杆置于 B 位并拆下电池。项目完成前保留成功的试样和记录。后续紧固件表现不同时,它们能提供具体对照,帮助避免把孔位损坏或螺丝错误误认为是离合器的问题。
涉及的型号