
连接件就位不同于螺丝陷入或空转
三个剖面对比均匀就位的连接件、拧得过紧后压坏的表面,以及因孔扩大而螺纹咬合不足的情况。
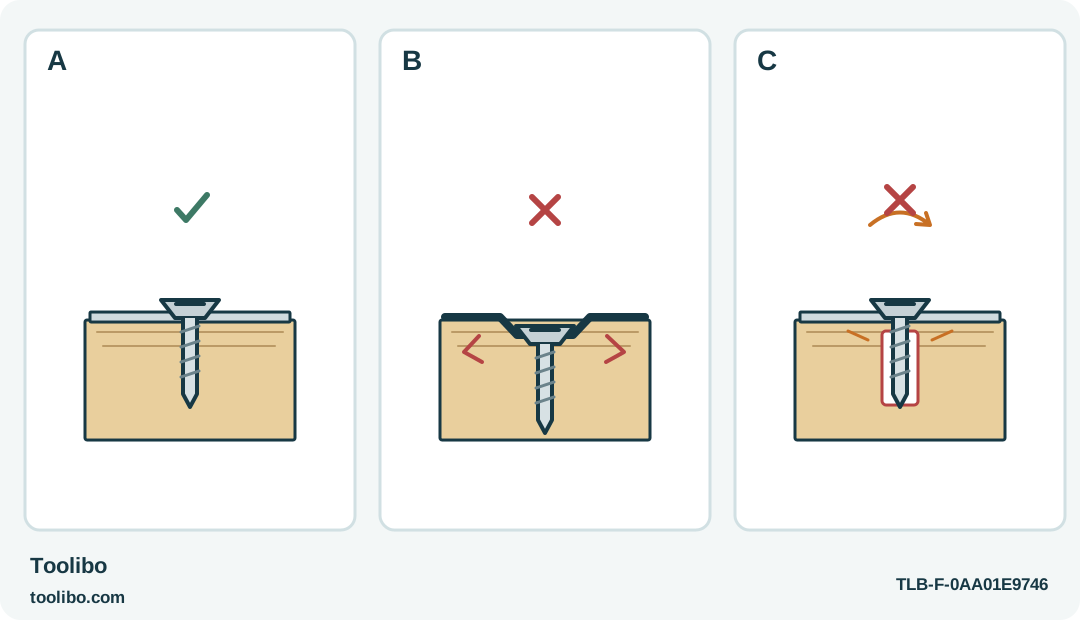
A · 均匀就位
按连接件说明实现均匀就位;螺丝头外露并不一定意味着松动。
B · 表面压坏:停止
表面凹陷或开裂表明连接部位已经受损,应停止拧紧。
C · 失去咬合:检查原因
螺丝旋转却无法咬紧时,应检查紧固部位,而不是让电机运行更久。
结果概念图,并非承载等级或修复尺寸。所需的就位状态由家具制造商规定。
开始前先明确什么叫完成
工具停转,不代表螺丝已经正确就位;螺丝头还看得见,也不一定意味着松动。终点由配件要求决定:螺丝头可能需要贴在支架上、落入特定形状的凹位,或停留在规定的调节位置。启动前先读家具说明,明确这个终点。
本方法应选择普通、非结构性的装配对象。凡说明要求手动工具或特定紧固步骤,都要遵循。小型电动工具不能代替明确的装配要求;本指南也不用于确立椅子、壁挂支撑或儿童家具的紧固强度。
铺开组件,按长度与类型分清配套螺丝。散放的板材应尽可能检查正反两面。你应当事先知道螺丝会进入哪里,而不是等它穿破饰面才发现长度不对。
先让接合处自身保持对齐
把零件支撑在稳定台面上,并保护饰面。驱动前先对齐配件与孔位。如果零件会弹开、孔不重合,或者下面夹了一层材料,应先解决问题。不要靠电动拧入螺丝来夹紧零件,将状态可疑的组件硬拉成形。
配件允许时,先用手小心起拧。最初几圈能帮助判断:螺丝应沿着预定路径进入,而不是被强行推向一侧。如果立即卡住,就停下。重新检查螺丝和孔位,不要假定电机能让困难的第一圈变得合理。
按工具规定的断电附件安装方法,装好同时适配工具与螺丝的完好批头。佩戴适当护目用品,支撑手避开螺丝可能行进的路径。如果无法保持笔直接近,应重新摆放工件或使用适当手动工具。
用相同条件的试样建立控制设置
带可调扭矩或离合器的工具,应谨慎起步,而不是直接调到最大。WX240L 有三个扭矩选择。DF012D 和 Milwaukee 2101-20 有数字离合档,但这些数字不代表不同品牌之间可以互换的设置。
如果项目条件允许做有意义的试拧,就用相同材料的边角料确定起始配置。保持螺丝、材料和配件之间的关系一致。在致密边角料上得到的结果,不能保证精细贴皮板也能承受。
这套离合控制方法中,DF012D 应保持低速的 1 挡;不要选用绕过离合器的钻头符号档。Milwaukee 同样使用低速挡。其建议的实际木材紧固上限是带完整导孔的 6 号(#6)木螺丝,不是 M6 机用螺丝。为 M4 选择试样或实际接合处时,必须遵守该上限。改变转速挡,意味着要重新考虑配置,而不只是为了更快拧完剩余螺丝。
分成能观察的阶段接近贴合位置
- 批头完全咬合,启动前确认配件平贴。
- 螺丝头尚未接近最终贴合位置时,短暂驱动;松开控制,检查对齐情况。
- 谨慎继续,越接近配件,每次检查之间让螺丝移动的距离就越短。
- 达到规定就位状态,或离合器使工具停止时,便停止操作。松开开关,不要对着已经停止的紧固件继续按住。
- 移向下一颗螺丝前,检查配件、槽口和周围表面。如有规定的手动收尾步骤,用正确的手动工具完成。
不要只凭电机声音变化判断结果。声音变得吃力,可能表示螺丝已经就位,也可能说明孔受阻或紧固件不对。检查实物才能区分这些情况,而不是把判断交给工具。
正确理解三种常见结果
螺丝头仍突出、配件仍松动时,加扭矩前要先查原因。检查螺丝长度是否正确、零件是否对齐、孔位是否合适。不要把螺丝头更用力地压进配件一侧,去掩盖可见缝隙。
螺丝转动却不再拧紧,可能已经失去咬合。应停止,不要让它继续空转。孔被扩大或损坏,需要选择适当修复方案;不检查结构就换更长的螺丝,可能在背面制造新的危险。
表面凹陷或开裂,表示接合处已经损坏,即使此刻配件摸起来很紧也一样。反复紧固不能恢复材料。如果损伤影响功能,应停止使用该物件,并遵循家具制造商的维修或更换建议。
最后一颗拧完后,检查整个配件
把全部紧固件放在一起观察。配件如果受力不均、被拉得歪斜,即使每颗螺丝单独看似已就位,整体仍可能变形。检查组装部件应有的活动或对齐状态,但不要把这种检查当作承重试验。
将成功使用的螺丝和工具设置与项目资料一起记录。只有接合条件确实一致时,这份记录才可作为起点。最值得养成的习惯,是每次都认清完成状态,而不是让手习惯性地一直按到工具再也转不动。
涉及的型号