
缩短从上胶到接触的过程
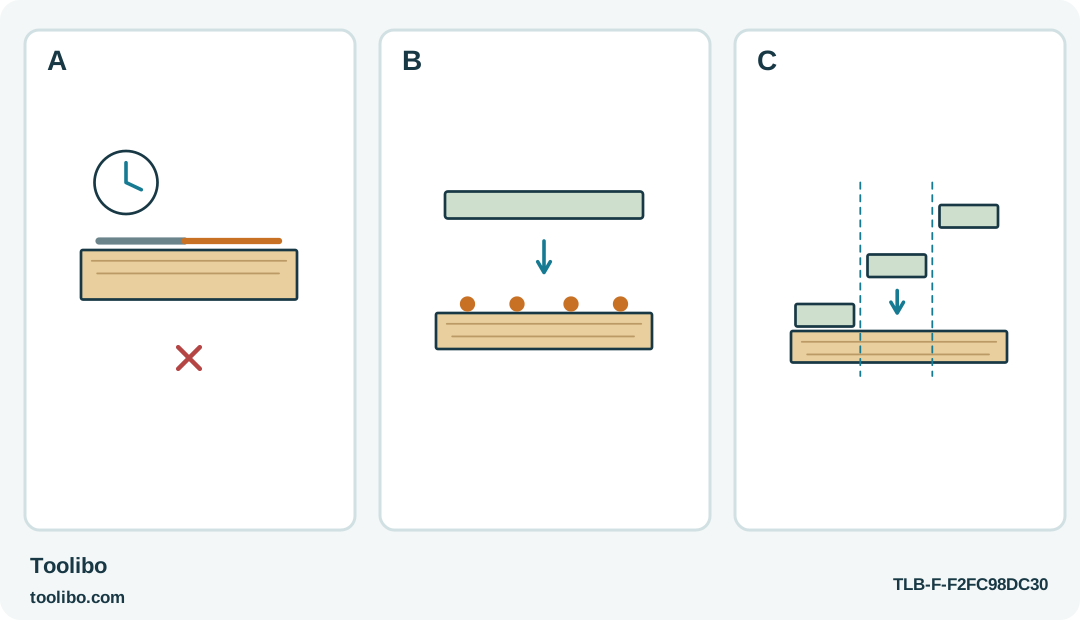
起始段已冷却的长胶条、一次放下的刚性部件下方的胶点,以及独立放置的多个部件,区分时间安排方案。
A
长段连续上胶可能在部件接触前就从起点开始冷却。不要用更大压力或喷嘴重新加热来补救。
B
对较宽的刚性部件,经过试粘的少量胶点布局可能支持及时一次放下;这里的间距并非承载计算。
C
只有各段独立,且下一段不会抬起先前粘接或使其受力时,才可分段进行。
紧凑胶点布局或真正独立的部件有助于及时接触,不能靠赶工来挽救正在冷却的长胶条。
找出操作顺序过长的地方
长手工接头常在起点而不是终点失败。挤完胶、放下枪、再把第二件摆到位时,最早挤出的胶可能已经太冷,无法有效接触。沿同样缓慢的流程加更多胶,不能解决时序问题。
英国 Bosch PKP 18 E,货号 0603264542,只应配合制造商推荐、适合材料及约 200°C 加工温度的胶料,规定胶棒直径为 11 mm。本例涉及有支撑的轻质室内装饰,不是承重接缝、结构维修或防水接头。
预热前不加胶预演全程:摆部件、取工具、模拟施胶、放回支撑,再合拢两面。注意哪些地方似乎还需要一只手,或长柔性件哪里会下垂。在布置阶段解决,不要等新胶已挤出才发现。
只有部件允许时才分段
在隐蔽面标出易控制的粘接区。一段有用的前提,是它能合拢而不掀起已粘段,也不弯折刚性部件。不要强迫硬饰条采用必须抬起已固定端的分阶段操作。
PKP 18 E 对长而宽的接触区建议用胶点,可减少覆盖不必要连续面的时间。但数量与间距仍取决于具体非结构件;本文不提供通用布局或强度计算。先在匹配废料上验证方案。
刚性部件必须一次整体贴合时,安排能及时一次合拢的适量点胶,或选更合适固定方法。分段是组织手段,不是制造一排受力接头的许可。如果设计依赖加热或撬动前一处粘接才能够到下一处,应弃用。
加热前准备支撑与定位
背板保持平整,布置挡块或简单支撑来确定位置,但不要挡在胶路里。如用夹持件,不能将热胶挤向手,也不能损伤材料。部件应自然贴合,切割不良或翘曲应靠前期准备纠正,不是靠胶纠正。
按材料要求清洁并干燥接触面,不用易燃溶剂。排除 PE、PP、PTFE、Styrofoam 和增塑 PVC 等不兼容材料,热敏感饰面先在备用试样检查。看似光滑的表面仍可能有容易与胶脱开的涂层。
将冷却且拔电的胶枪放在完好支架上,检查电线走向。移动枪时,电线不能勾住长工件末端。连接正确电源后预热约七分钟,在适用废料上用正常适中压力试送胶,不要强推冷机构。
完成一套计划好的贴合动作
按试样确定的布局向一面涂胶。用量保持可控,立即让对应面接触。保持对齐约十至三十秒,避开挤出的热胶。两次施胶间放回支撑,不要把枪倚在项目上勉强平衡。
确实能独立分段时,先让第一段稳定,再移动可能扰动它的工件。检查下一区仍能贴平,而不撬前一段。如果流程开始产生空隙,先停下重新检查无胶贴合,再决定是否添胶。
胶已明显结皮,或两件未能及时合拢时,不要更用力压并宣布完成。让材料安全冷却,检查后规划新的兼容粘接。不要把热胶嘴当通用熨烫工具沿缝加热,尤其是在热敏感装饰表面旁。
冷却后检查全长
组件完全冷却后,在好光线下沿接缝查看。检查翘起末端、从未碰到背板的部分,以及偏离标记的线条。正常轻拿不应造成某段脱落。短试样成功不能成为忽视明显不完整长接头的理由。
最早胶点失败,提示施胶至合拢时间过长;到处都失败,则可能是表面污染、材料不兼容或胶料不适。区分这些分布特点,能避免只增加用胶量又重复同样错误。
成品装饰保持干燥并远离热源,潮气和高温都可能削弱热熔粘接。结束后拔电,让枪在支撑上完全冷却。如果项目不能及时合拢且不牵动先前接头,正确做法是换连接方式,而不是把流程做得更长、更匆忙。
涉及的型号