
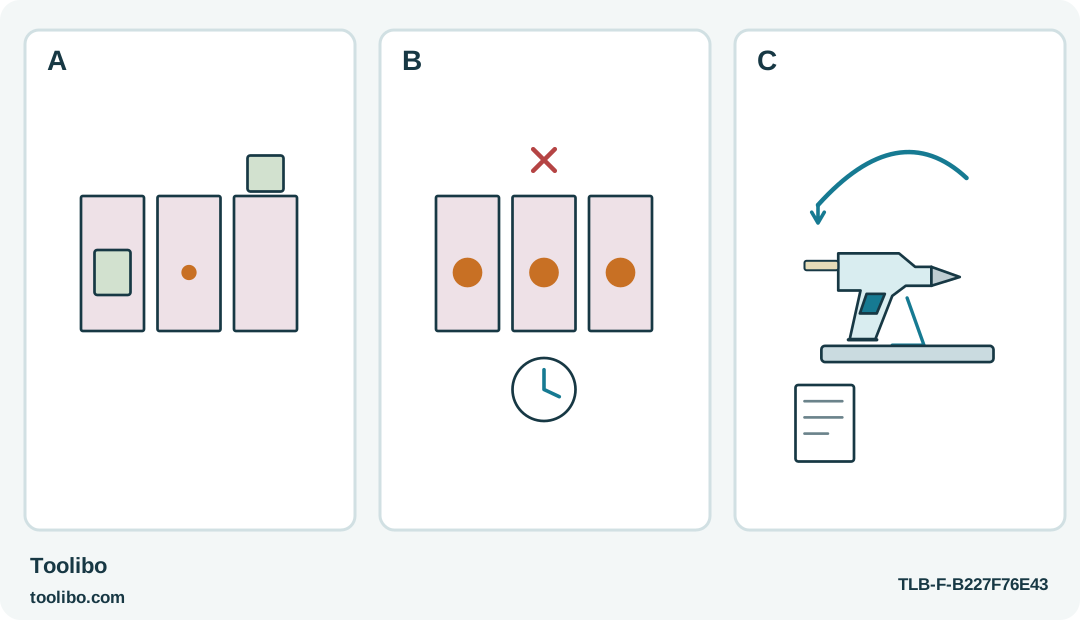
完成一处粘接后,再给下一件上胶
小批量制作的三个阶段与全部预先上胶形成对比;独立停放与恢复加热循环保持各型号暂停方式的区别。
A
安排一件已粘好冷却的部件、一件正在上胶的部件,以及下一件尚未上胶的部件,不要排成一列逐渐冷却的胶条。
B
不要先给整批上胶再组装;安排后面部件时,前面的胶可能已冷却。
C
使用具体型号规定的暂停或重新加热流程。余热式 940、有线 PKP 和电池式 MobileGlue 不能共用一种充电底座规则。
一件粘好冷却、一件正在上胶、一件尚未上胶,能避免批次进度拖到胶已冷却。
先缩小组装,不急着加长胶条
胶枪输出胶料的速度,可能超过你摆放和对齐复杂装饰部件的速度。最初胶在最后部件就位前冷掉时,解决通常是改顺序,不是增加扳机压力。宽装饰板或多个小饰物应分成易控制粘接,并在其间保留清晰工具停放位。
这一准备原则适用于 Bosch PKP 18 E、Dremel 940 和 STEINEL MobileGlue 1007,但不能因此忽略这三款工具各自不同的供电和供热方式。PKP 18 E 用市电,940 拆线后短时用储热出胶,MobileGlue 1007 用内置电池加热。暂停或恢复电源应遵循实际型号,不可泛称每件看似无线工具都要放充电座。
在开始加热之前,先摆放好所有部件,并完整预演其中一处接头的组装过程,包括停枪、取第二件及通过凉边对齐的时间。如果这一连串动作做起来不顺手,就应先重新安排工作台上的工具和材料位置。胶的可操作时间不应花在找饰物或找停热枪的地方。
不强推,确认正常出胶
仅用确切工具和材料推荐胶。PKP 18 E 与 940 用各自规定的大直径胶棒体系,MobileGlue 1007 用推荐 7 mm STEINEL 胶棒。不要凭颜色转用,也不要以为胶嘴相似加工温度就相似。
按所选型号自身说明加热,再在有支撑废料上少量施胶。适中受控压力应能送出可用胶。进料紧时,不以握力代替热量。暂停,从外部检查正常加热状态、正确耗材及电源,不拆工具。
940 脱离电源线工作时,储热耗掉后胶会逐渐不易加工。按说明回到通电配置重新加热,不要不惜代价完成长胶条。MobileGlue 1007 不同:充电时不能用,因此充电暂停不是继续通电施胶。让项目等候,不绕过限制临时发挥。
把装饰分成完整小接头
- 选一处能从容一次施胶并对齐的首个粘点。
- 下件放附近,但不占热工具停位。
- 单面适量施胶,停枪,及时合拢。
- 该接头保持支撑,再准备下一独立件。
- 暂停较久或表现变化让就绪不确定时,再用废料查出胶。
长刚性饰件用分散接触点,可能比整面涂满更易操作。适用柔性材料可用短可控线或波形。两种都不是结构间距规则。试实际材料,查看用量是否造成鼓包、污斑或接触差。
不要给整批每件先上胶再开始组装,最早胶可能已结皮。接触前胶冷了,就让尝试完全冷却并改顺序。更用力压或滑来滑去,不能可靠恢复原始接触。
辨别暂停还是故障
计划好的加热暂停属于节奏;正确预热后持续阻力、后部非预期出胶、壳体损坏或异常发热,则不是。停用并按维修说明处理,不反复顶胶棒或换配方掩盖问题。
工具按规定直立停放,不横放废料上。有线款电缆远离胶嘴及移动工件;电池款不要为了最后一个饰物忽视关机或低能量指示。施胶前暂停,比做到一半胶冷却时更容易。
最后粘接后,按确切工具说明关机或断电,完全冷却再收。等成品完全冷却后,再检查是否有边缘翘起、部件摇晃,以及此前可能被温热胶条遮住的空隙。失败装饰接头应重评,不自动加胶“加强”。
有效节奏是每次胶仍可加工时能碰到配合件,每件热工具都有安全停处。它可能随材料和每次作业变化。按实际流动及组装控制安排,不承诺每分钟件数。
涉及的型号