
背板上的胶点仍会把热量传给薄膜
背板胶点上方的薄膜、粘好后平整的薄膜,以及起波变形的薄膜,展示热敏材料的验收条件。
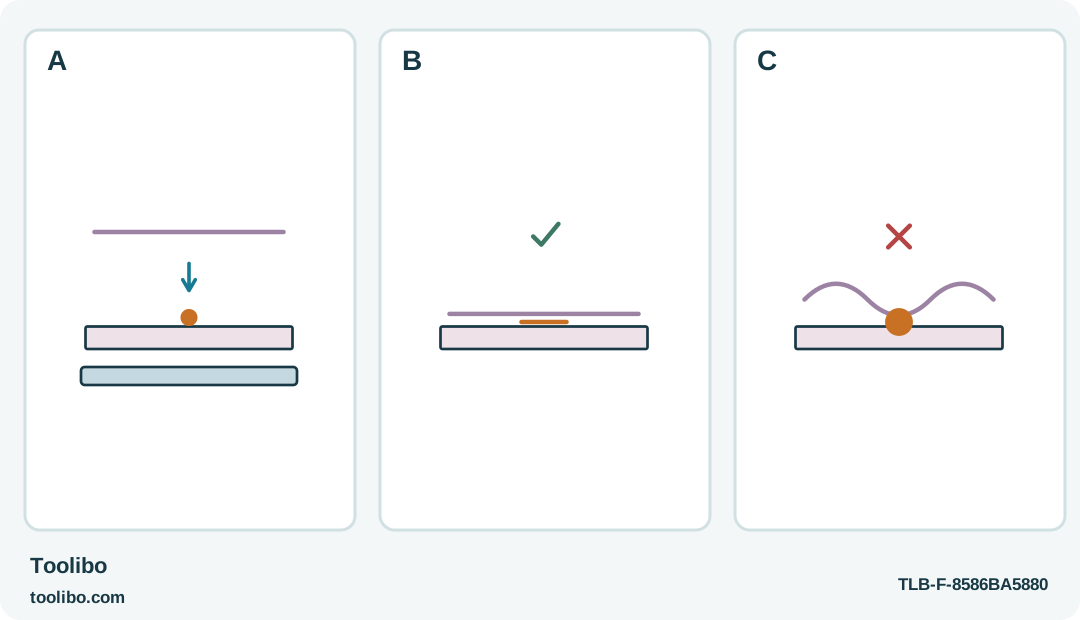
A
使用已确认的专用 LT 胶材,在背板一侧做少量试粘;喷嘴不要碰脆弱薄膜,手也不要托在薄膜下方。
B
仅当冷却后的薄膜保持平整,并能承受普通轻柔拿取而不脱落时,才将该上胶布局用于成品。
C
起皱、收缩、晕痕或明显胶丘都属失败;不要大面积灌胶或拉伸压平。
即使背板上只有少量胶,也可能使薄膜起皱;验收依据是冷却后的试样,而不是 LT 标签。
明确薄膜需要承担什么
薄装饰膜平放桌上可能很平整,一接触温热胶就起皱。关键不是胶枪是否宣传适合精细材料,而是这张薄膜、涂层和背衬能否承受小型装饰粘接而不变形。先从同一张膜的边角料及预定背衬的备用块开始。
本流程使用德国市场 STEINEL GlueMatic 1007-LT 及原装专用 85°C 胶棒,不适用于普通的 170°C GlueMatic 1007,尽管两者均用 7 mm 胶棒。LT 胶棒应留在可辨认包装中。散装胶棒能放入开口,不等于能在此体系中正确熔化和粘接。
项目仅限小型、干燥、室内、不承重的装饰。不适用于防护窗膜、食品包装、防水、电气绝缘或必须符合安全要求的物品。膜的材质或涂层不明时,应把试验当作验收关卡,而不是预先认定兼容的许可。
加热前先支撑好薄膜
将背衬平放在耐热工作面上,不加胶摆上薄膜,确定最终位置。把定位标记做在将被遮住的背衬上,避免在容易留下痕迹的装饰面画线。决定小粘点藏在哪里,以及哪些地方应让膜自由自然铺开。
不应靠拉伸使薄膜就位。拉力可能在按住接头时掩盖贴合不良,松手后却使装饰变形。如果干态试装不能自然平放,开始前先裁切或重新定位。
试验下方放耐热硅胶垫,手指远离可能流胶的路径。薄料或带孔材料会传热,也可能让胶穿出。不要将膜托在掌心上施胶。旁边留出干净的胶枪支撑停放区,电线远离松散薄膜。
在匹配废料上测试小粘点
使用规定 LT 胶料,让 1007-LT 在支撑上预热。等待正常的约八分钟预热,而不是强行将冷胶棒推进。在备用背衬上放少量胶,然后按先前练习的定位及时放上薄膜。
向背衬施胶可让胶嘴远离脆弱薄膜,但不能消除胶向膜传递的热。第一次粘点应小,便于观察影响。不要用热胶嘴在膜上摊胶,也不要反复加热已变形区域。
让试样安静冷却。从正面及较低角度查看,有无起皱、收缩、雾状晕圈、明显胶包、变色或边缘翘起。再轻轻拿取冷却试样,观察胶是否容易从任一表面整块脱开。外观好看,并不能单独证明形成了有效粘接。
只复制成功的施胶方式
如果试样保持平整,并在正常轻拿时仍附着,就在正式装饰上重复同样的小粘点布局。不要把成功的一点胶扩大成大面积灌胶;更大的热胶量会改变受热和可见程度。冷却期间,保持薄膜在最终位置有支撑。
需要多个粘点时,安排好顺序,确保施胶无需抬起或拉扯正在冷却的接头。一次做一块易控制区域。凝固前检查位置,不要固定后再拉膜调整。两次施胶之间把枪放回支撑,绝不放在薄膜上。
实际工件表现与试样不同时就停止。更大压力不能压平热缩涂层,更多胶也不能改善拒胶表面。与其在失败位置不断叠温热胶层,不如换材料或粘接方式。
检查成品并收好整套耗材
完全冷却后,再查可见正面,并按正常使用方式轻轻拿起背衬。装饰应保持原位,粘点不剥离,膜边不会因自身张力卷起。这是实用的外观与拿取检查,不是额定强度测试。
成品远离热和潮气。如果日后薄膜翘起,应停止使用,不要假设再加一团热胶一定无害。预计重做同类项目时,保存标记清楚的边角料和胶棒包装;匹配材料比只记胶枪温度更有价值。
拔掉胶枪电源,保持支撑直到完全冷却。可辨认的 85°C 胶棒与普通 1007 耗材分开收纳。这种简单区分,可防止下次薄膜项目一开始就用了外观相同却不适用的胶。
涉及的型号