
35 mm 隐藏铰链杯孔:先验证 KHI-HINGE 的首件设置决策图
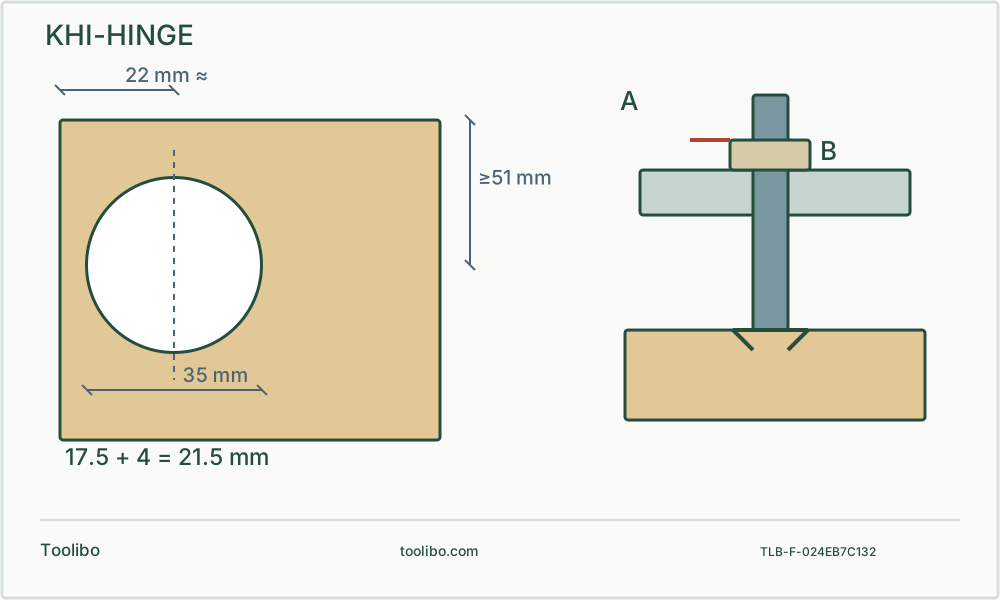
35 mm杯孔俯视图将表格取整22 mm与17.5 + 4 = 21.5 mm几何关系分开,旁示肩部定位止环及51 mm端部距离。
匹配
核对铰链几何和适合 35 mm 刀具的钻机。
轴肩
指定止环必须坐在专用刀的轴肩上。
试件
分别测试杯孔深度与螺钉导孔深度。
使用 Kreg KHI-HINGE 专用刀及以轴肩为基准的止环,但铰链位置和门板适用性必须依据实际铰链说明。
确认铰链、门板、夹具和电钻能组成合适系统
本文用于 Kreg KHI-HINGE 及其指定 35 mm 隐藏铰链刀,在拆下且材质明确的木质柜门或匹配试料上操作。不适用于徒手钻杯孔、扩大已损坏凹孔,或在隐藏管线旁给装好的门钻孔。选边距、杯孔深度和螺钉位置前,先取得实际铰链说明。
电钻自己的说明必须允许该刀具和任务,不能仅凭柄能夹入判断。例如 GSR 12V-35 FC 与 GSB 12V-35 的木材容量为 32 mm,DF333D 与 HP333D 为 21 mm,都不覆盖 35 mm 杯孔。孔锯容量也不能自动套用到其他刀具类型。
用专用刀的轴肩作为止环基准
断开钻机电源,把钻导从底座取下,将指定刀具穿过钻导。KHI-HINGE 刀有特定长度和轴肩,把止环坐在轴肩上,用随附六角匙锁紧顶丝。不能换成外观相似的普通 Forstner 刀,再照抄同样止环位置。
止环作用取决于刀具和钻导的完整几何关系。从尖端量一段自选距离属于另一种方法,可能得到不同杯孔。准备时尽可能保留刀帽,断电处理锋刃时防割伤;操作旋转设备前脱下用于搬拿的手套,双手远离切削区。
把铰链图纸转换成正确基准
门边到杯孔边缘与门边到杯孔中心,不是同一个尺寸。必须结合 Kreg 对应表和实际铰链说明设置边缘定位器,不能把中心距当成门边的小间隙输入。铰链图不完整时,应停止并补全资料,不能参照另一种铰链估算。
两侧定位器设置要一致,并都接触同一条直门边。标出铰链中心线,明确门板内侧、顶部及铰链边。Kreg 要求杯孔中心离门端至少 51 mm,使两个凸轮都能接触。所需位置更近时,应改用合适方法,不能让一个凸轮悬空。
例如实际铰链说明要求门边至杯孔中心 22 mm 时,匹配 Kreg 表将其对应到定位器 4 mm 档。两定位器都设到该标记并在废料上验证。表中中心距经过取整,不得把标签当成精确几何换算,也不能暗中替换铰链厂家所需尺寸。若铰链要求的精确偏距无法由现有档位复现,应换合适夹具或方法。
切削前夹紧并预演
把拆下的门板平稳支承,保护饰面,在钻导座上、下各用一个夹具固定,共两个。检查夹具不妨碍钻机或退出路径。装入组合钻导并旋转到啮合位置,准备起动时避免刀具意外接触工件。
先用同材料、同厚度废料试验。这个导向流程要求钻机达到转速再切入,止环碰到钻导时停止进给,按说明在刀仍旋转时退出,然后松开扳机,完全停转后再取钻导或处理木屑。这是指定夹具的操作方法,不是让无支承长钻头自由高速旋转的通用指令。
重复前检查试件杯孔
断电且冷却到安全状态后清屑,避免接触锋利或运动刃口。检查孔位、孔深、边缘完整性及背面剩余材料,按说明试装实际铰链杯。铰链不坐平时不要直接加深:残屑、孔径不对、铰链类型错误或门板厚度不兼容都可能造成同样现象。
左右滑动或横向滚动,查看完整表格。
| 试件结果 | 正式门板前的处理 |
|---|---|
| 孔干净但偏位 | 重查标记面、边基准及两定位器 |
| 孔浅或不平 | 检查指定刀具、止环坐合、钻导啮合及残屑 |
| 背面有印痕、过薄或破裂 | 停止,重新评估门板、铰链兼容性与完整深度设置 |
| 铰链不需强压即可坐好 | 核对螺钉孔型,单独测试下一工序 |
把铰链螺钉导孔当成第二个深度问题
小导孔钻导有自己的高度,深度基准不是杯刀止环。确认铰链螺钉要求的导孔直径和入木深度。胶带旗只是视觉提醒,不是机械止挡,可能移动或被碎屑遮住。试料上验证时,必须同时计入钻导厚度与入木深度。
不能因为夹具上有孔就全部钻,应匹配实际铰链孔型。换钻头先断电,全程夹牢门板,试钻小导孔后再检查背面。夹具移位、刀具颤振、电钻卡住或控制不确定时停止。只有杯孔测试和独立螺钉导孔测试均通过,才能重复设置。