
দুই স্কেল, পুরো বসানো, স্থির রেফারেন্স ও বিচ্ছিন্ন অবস্থায় গভীরতা দেখা
চার প্যানেলে ACZ 85 ও ACZ 100 গভীরতার স্কেল তুলনা, সেগমেন্টের আগে স্টপের সমাবেশ, স্থির রেফারেন্স পৃষ্ঠ এবং 8 mm লক্ষ্য লেখা খোলা খাঁজের অংশ দেখানো হয়েছে।
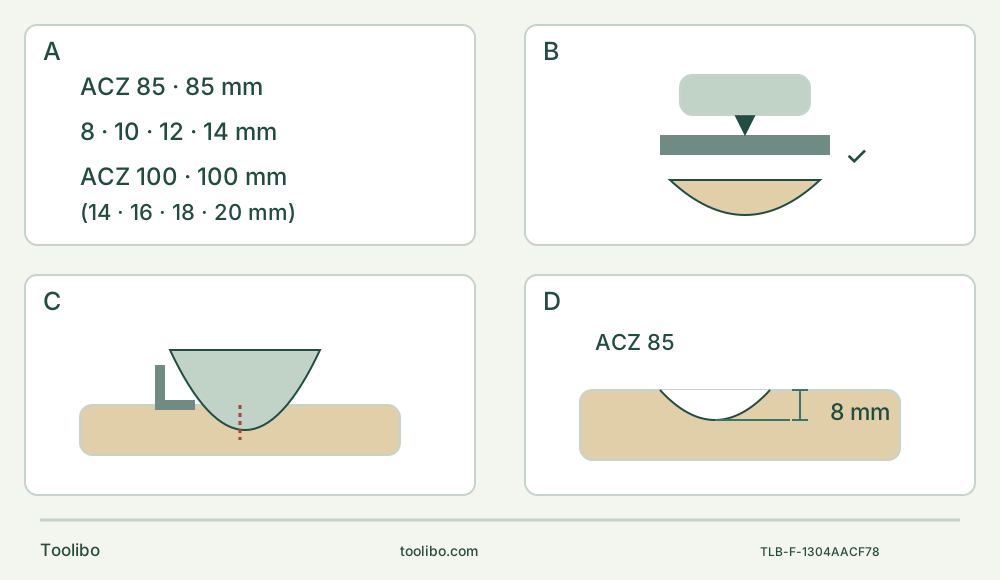
A · ব্যাস ও দাগ মেলান
85 mm ACZ 85-এর স্কেল বড় বন্ধনীবিহীন দাগে 8/10/12/14 mm। 100 mm ACZ 100-এর স্কেল ছোট বন্ধনীযুক্ত দাগে 14/16/18/20 mm; এই 85 mm ব্লেডের জন্য সেটি পড়বেন না।
B · লাগিয়ে পুরো আবার বসান
প্লাগ খুলুন, ঠান্ডা হতে দিন ও বদলের দস্তানা পরুন। অ্যাক্সেসরি খুলুন, দাগ ওপরে রেখে স্টপ গলায় পুরো ঢোকান, সঠিক সেগমেন্ট ব্লেড AutoClic-এ আটকান ও ধরে থাকা দেখুন। ঘোরাতে স্টপ সামনে টানুন, নির্বাচিত দাগ মেলান এবং পুরো পেছনে ঠেলে বসান।
C · ব্যবহারযোগ্য রেফারেন্স থাকলেই কাটুন
পুরো দৃশ্যমান নমুনা ক্ল্যাম্প করুন ও সেগমেন্টের সম্পূর্ণ চলাচলসীমা খালি রাখুন। দুই হাত নিরোধকযুক্ত গ্রিপে, সুইচ নাগালে ও স্টপ নির্ধারিত সমতল পৃষ্ঠে রাখুন; রেফারেন্স বা সমর্থন বদলালে থামুন ও বিচ্ছিন্ন করুন।
D · লিখুন, গ্রহণ করুন বা থামুন
থামুন, অপেক্ষা করুন, প্লাগ খুলুন ও খাঁজের খোলা অংশ দেখুন। আসল পর্যবেক্ষণকে নামমাত্র 8 mm লক্ষ্য ও নির্ধারিত উদ্দেশ্যের সঙ্গে তুলনা করুন; ব্যাখ্যাহীন গভীরতা, ক্ষতিগ্রস্ত অংশ বা খারাপ আটকানো মানে সংশোধন বা সার্ভিস, কখনও বাড়তি বল নয়।
মৌলিক পরিকল্পনাচিত্র, মাপ বা পরিমাপের প্রমাণ নয়। A ম্যানুয়ালের দুই স্কেল দেখায়, কিন্তু নির্বাচিত ব্লেড শুধু ACZ 85 EB। B মানে আগে স্টপ, তারপর AutoClic-এ ব্লেড আটকানো; সমন্বয়ে ব্লেডের দিকে টানতে, সঠিক দাগ কাটার অংশের ওপর ঘোরাতে ও পুরো পেছনে ঠেলে বসাতে হয়। C রেফারেন্সে স্পর্শ দেখায়, দোলানো বা স্টপের নিচে জোর করার অনুমতি নয়। D নামমাত্র 8 mm লক্ষ্য চিহ্নিত করে; আসল গভীরতা শুধু থামিয়ে প্লাগ খোলার পর দেখা হয়, বানানো সহনসীমা ছাড়া।
স্টপের সেটিং পরীক্ষা, লাগানো পৃষ্ঠ কাটার অনুমতি নয়
এই প্রকল্পে ক্ল্যাম্পে আটকানো পরিচিত আলাদা নিরেট নরম কাঠে একটি অগভীর, পরীক্ষা করা যায় এমন কাটের খাঁজ তৈরি হবে। উদ্দেশ্য হলো সঠিক গভীরতার স্কেল বেছে নেওয়া, PMF 350 CES-এর সেগমেন্ট স্টপ লাগানো এবং বিদ্যুৎ বিচ্ছিন্ন অবস্থায় ফলকে নির্বাচিত নামমাত্র সেটিংয়ের সঙ্গে তুলনা করা। এতে তার, পাইপ, মেঝে বা অজানা পেছনের পৃষ্ঠের ওপর স্টপ দিয়ে কাটা নিরাপদ হয়ে যায় না। নিচের দিক ও ব্লেডের সম্পূর্ণ চলাচলসীমা দেখা না গেলে এই অনুশীলন প্রযোজ্য নয়।
2 এপ্রিল 2026-এর E64-তে অন্তর্ভুক্ত নির্দিষ্ট ফরাসি PMF 350 CES ব্যবহার করুন; আসল নেমপ্লেট, আঞ্চলিক বিদ্যুৎ ও সঙ্গে পাওয়া নির্দেশিকা মিলতে হবে। নির্বাচিত অ্যাক্সেসরি হলো আসল Bosch ACZ 85 EB BIM Wood and Metal সেগমেন্ট ব্লেড, 85 mm, পার্ট 2 609 256 943, যা নির্দিষ্ট ফরাসি পণ্যের পৃষ্ঠায় আছে। একই পৃষ্ঠা চার-অবস্থানের সেগমেন্ট স্টপ, পার্ট 2 609 256 C61, চিহ্নিত করে। হাতে থাকা অংশ যাচাই করুন; বর্তমান তালিকা মালিকের বাক্সে কী রয়ে গেছে তা প্রমাণ করে না। E64-এর সেগমেন্ট ব্লেড সারণিতে কাঠ আছে, কিন্তু এই প্রকল্প ইচ্ছাকৃতভাবে ধাতু, অজানা প্রলেপ ও লাগানো উপকরণ বাদ দেয়।
সোজা প্লাঞ্জ ব্লেড AutoClic-এ ফিট করলেই স্টপযুক্ত ব্লেড হয়ে যায় না। স্টপের পদ্ধতি নির্দিষ্ট সেগমেন্ট ব্লেডের ব্যাসের জন্য। কাঙ্ক্ষিত সংখ্যা পেতে অন্য ব্যাস বসাবেন না, স্পেসার যোগ করবেন না বা সম্পর্কহীন স্টপ ব্যবহার করবেন না।
কাট পরিকল্পনার আগে সঠিক স্কেল পড়ুন
E64 স্টপের দাগের দুটি আলাদা সেট দেয়:
- 85 mm ব্যাসের ACZ 85 সিরিজের সেগমেন্ট ব্লেডে বড়, বন্ধনীবিহীন দাগগুলো 8, 10, 12 ও 14 mm বোঝায়।
- 100 mm ব্যাসের ACZ 100 সিরিজের সেগমেন্ট ব্লেডে ছোট, বন্ধনীর ভেতরের দাগগুলো 14, 16, 18 ও 20 mm বোঝায়।
দ্বিতীয় সারি বিকল্প স্কেল ব্যাখ্যা করে; এটি এই পরীক্ষার জন্য নির্বাচিত দ্বিতীয় অ্যাক্সেসরি নয়। আসল ACZ 85 EB-এর জন্য বড় 8 mm দাগ বেছে নিন। একই স্টপে বন্ধনীর সংখ্যা পড়লে ভুল ব্লেড/সেটিং জোড়া বেছে নেওয়া হবে। শুধু ব্লেডের ব্যাসও উপকরণের অনুমোদন প্রমাণ করে না: নির্দিষ্ট ব্লেডের পরিচয় ও নির্দেশিকা যাচাই করুন।
কাল্পনিক অনুশীলনের নমুনা হিসেবে 20 mm পুরু সমতল নরম কাঠের একটি টুকরা ভাবুন, যেখানে স্থিরভাবে ক্ল্যাম্প করা ও স্টপের পুরো পাদদেশ বসানোর যথেষ্ট জায়গা আছে। এই পুরুত্ব প্রকল্পের উদাহরণ, প্রস্তুতকারকের ন্যূনতম মান, ক্ষমতা বা নিশ্চিত নিরাপত্তার বাড়তি অংশ নয়। আসল নমুনা মাপুন, অনুপযুক্ত হলে বাদ দিন এবং নিচের সব ফাঁকা জায়গা দেখুন। স্টপ গভীরতার সনদ নয়; ব্লেডের অবস্থা, বসানো, কাজের সমর্থন ও যন্ত্রের ভঙ্গিও যাচাই করতে হবে।
অগভীর খাঁজ এমন জায়গায় রাখুন যাতে বিদ্যুৎ বিচ্ছিন্ন করার পরে খোলা প্রান্তে তার কাটার অংশ দেখা যায়, কিন্তু আলাদা কোনো টুকরা কেটে না পড়ে। শুধু ছোট সোজা পথ চিহ্নিত করুন। পুরো সেগমেন্টের দাঁতযুক্ত বাঁক ও স্টপ যেন ক্ল্যাম্প, সমর্থন, রেখে দেওয়ার পৃষ্ঠ বা হাত না ছুঁয়ে কাছে যেতে পারে তা দেখুন। এমন সরু পকেট নেবেন না যার কোণে সেগমেন্ট ব্লেড মোচড়াতে হয়। স্টপ ঠেকার জন্য যথেষ্ট সমতল অংশ রাখুন; গোল, ভাঙা বা ঢালু রেফারেন্স পৃষ্ঠ এই নমুনার উদ্দেশ্য নষ্ট করে।
সেটআপের আগে নির্বাচিত কাঠ ও কাটের পুরো পথে পেরেক, স্ক্রু ও অন্য বাইরের বস্তু আছে কি না দেখুন; শুধু পরিষ্কার কাঠের এই পরীক্ষায় এমন নমুনা বাদ দিন। সম্পূর্ণ দোলনসীমার বাইরে স্থির প্ল্যাটফর্মে নমুনা ক্ল্যাম্প করুন এবং দুই পিঠ দৃশ্যমান রাখুন। গভীরতা বোঝার জন্য নিচে হাত রাখবেন না। নমুনা দুললে, স্টপ তার রেফারেন্স পৃষ্ঠের বাইরে ঝুললে বা ব্লেড বেঞ্চে লাগার সম্ভাবনা থাকলে লাগানোর আগেই সেটআপ বদলান বা অন্য নমুনা নিন।
সেগমেন্ট ব্লেডের আগে স্টপ লাগান
সুইচ 0 করুন, পুরোপুরি থামার অপেক্ষা করুন এবং প্লাগ খুলুন। তার, আসল স্টপ, হোল্ডার ও ব্লেড দেখুন। ক্ষতিগ্রস্ত স্টপ, বাঁকা বা ভোঁতা ব্লেড, সন্দেহজনক মাউন্টিং সংযোগ বা ক্ষতিগ্রস্ত সহায়ক হাতল থাকলে পরীক্ষা নয়। গরম অ্যাক্সেসরি ঠান্ডা হতে দিন এবং বদলের জন্য সুরক্ষামূলক দস্তানা পরুন; স্থির অবস্থাতেও সেগমেন্টের দাঁত ধারালো থাকে।
AutoClic লিভার পুরো শেষ সীমা পর্যন্ত খুলে লাগানো অ্যাক্সেসরি ছাড়ান। অ্যাক্সেসরি বেরিয়ে আসে: নিরাপদ সমর্থন রাখুন এবং পড়তে থাকা গরম বা ধারালো ব্লেড ধরবেন না। গভীরতা স্টপ 12 হোল্ডার 8-এর ওপর দিয়ে যন্ত্রের গলায় ঢোকান, দাগ ওপরে রেখে পুরো শেষ পর্যন্ত ঠেলুন। আগে থেকেই আটকানো ব্লেডের ওপর এটি লাগানো হয় না।
নির্বাচিত সেগমেন্ট ব্লেড কাজের উপযোগী দিকে লাগান, নিচু কেন্দ্র নিচে এবং লেখা ওপর থেকে পড়ার মতো রাখুন। শব্দ করে আটকানো পর্যন্ত অ্যাক্সেসরির ওপর যন্ত্র চাপুন, তারপর নিরাপদে ধরে থাকা যাচাই করুন। অন্য ব্যবস্থা থেকে বোল্ট, টর্ক বা অ্যাডাপ্টারের ধাপ আনবেন না। E64 সারণি Starlock ও StarlockPlus অনুমতি দেয়, StarlockMax নয়; আসল নির্বাচিত ব্লেডকেও নির্ধারিত কাজের সঙ্গে মিলতে হবে।
যন্ত্রের প্লাগ খোলা রেখেই গভীরতা স্টপ অ্যাক্সেসরির দিকে টানুন, যতক্ষণ না সেটি অবাধে ঘুরতে পারে। কাঙ্ক্ষিত বড় 8 mm দাগ কাটবে এমন ব্লেডের অংশের ওপরে না আসা পর্যন্ত ঘোরান। তারপর স্টপ পুরোপুরি পেছনে যন্ত্রের গলায় ঠেলে বসান। এই শেষবার পুরো বসানো সেটিংয়ের অংশ, সংরক্ষণের ঐচ্ছিক অবস্থান নয়। নির্বাচিত দাগ, সংশ্লিষ্ট কাটার অংশ ও পুরো বসা একসঙ্গে পরীক্ষা করুন। স্টপ বসতে না পারলে বা সঠিক দিকে না থাকলে ব্যবহারের সময় হাত দিয়ে ধরে রাখবেন না।
অন্য গভীরতা বা অন্য অ্যাক্সেসরির জন্য ম্যানুয়াল এই স্টপ খুলতে বলে: আগে কাজের অ্যাক্সেসরি খুলুন, তারপর গলা থেকে স্টপ সরান। অর্ধেক বসিয়ে রেখে ইচ্ছেমতো মধ্যবর্তী গভীরতার প্রতিশ্রুতি দেবেন না। নির্বাচিত ব্লেড বা কোণ বদলালে প্লাগ খোলা অবস্থায় সেটআপ আবার পরীক্ষা ও নতুন উপযুক্ত পরীক্ষা দরকার।
একটি নিয়ন্ত্রিত নমুনা তৈরি করুন
অক্ষত সহায়ক হাতল নির্ধারিত পাশের থ্রেডে লাগান। নিরোধকযুক্ত ধরার পৃষ্ঠে দুই হাতে দৃঢ়ভাবে ধরুন, বাতাসের ছিদ্র খোলা রাখুন এবং হাতল না ছেড়েই I/0 সুইচে পৌঁছানো যায় নিশ্চিত করুন। তার সেগমেন্ট ও যন্ত্রের চলাচল থেকে বেশ দূরে রাখুন। আসল সরবরাহের ভোল্টেজ মিলিয়ে সংযোগের আগে 0 যাচাই করুন। চালাতে সুইচ সামনে I-তে ও থামাতে পেছনে 0-তে নিন। সরাসরি LED-এর দিকে তাকাবেন না। সফট স্টার্ট ও কনস্ট্যান্ট ইলেকট্রনিক্স পুনরায় চালু হওয়া ঠেকানোর ব্যবস্থা ধরে নেওয়ার কারণ নয়।
চোখ ও শ্রবণ সুরক্ষা পরুন, সব সময় উপযুক্ত শ্বাসরক্ষাকারী সুরক্ষা ব্যবহার করুন, বাতাস চলাচল রাখুন এবং ধুলো কমানোর ব্যবস্থা নিন। সম্ভব হলে উপকরণের উপযোগী নিষ্কাশন ব্যবহার করুন। PMF স্যান্ডিং অ্যাটাচমেন্ট সেগমেন্ট ব্লেডের ধুলো হুড নয়, এবং শুধু স্যান্ডিংয়ের লাগানো ব্যবস্থার কার্যক্ষমতার সারণি দিয়ে এখানে ধুলো ধরার দাবি করা যায় না।
কাঠ কাটায় সর্বোচ্চ 6 সেটিং অনুমোদিত, তবে আসল অ্যাক্সেসরির কম সীমা থাকলে তা মানতে হবে। সমতুল্য অবশিষ্ট কাঠের জন্য নিয়ন্ত্রণযোগ্য সেটিং নিন; এই কাজের জন্য E64 নির্দিষ্ট প্রাথমিক প্রবেশ সেটিং দেয় না। এই অনুশীলনে যন্ত্র থামিয়ে সেট করুন। ব্লেড দূরে রেখে চালু করুন, তারপর মাঝারি সমান চাপ ও স্থির ভঙ্গিতে ছোট চিহ্নিত পথে ঢুকুন। স্টপের কাজের রেফারেন্স নির্ধারিত সমতল পৃষ্ঠে ঠেকিয়ে রাখুন, প্রান্তের ওপর দোলাবেন না। স্টপ নির্বাচিত জ্যামিতি সীমিত করে; তার নিচে ব্লেড জোর করে নামাতে বেশি চাপ দেবেন না।
উত্তাপ ও আটকে যাওয়া কমাতে ম্যানুয়ালের নিয়ন্ত্রিত সামনে-পেছনে কাটার গতি ব্যবহার করুন, খাঁজে সেগমেন্ট মোচড়ানো বা পাশের বল দিয়ে খাঁজ চওড়া করা ছাড়া। হাত কাটার এলাকা ও নিচের দিক থেকে দূরে রাখুন। প্লাঞ্জ কাট এই পরিচিত কাঠের মতো নরম উপকরণেই সীমিত। স্টপ রেফারেন্স হারালে, কাঠ নড়লে, ব্লেড আটকে গেলে বা অস্বাভাবিক আচরণ হলে সংশোধনের আগে থামুন, অপেক্ষা করুন ও প্লাগ খুলুন। অনুভূতির ওপর নির্ভর করে চালাবেন না বা শুধু সমস্যা আবার ঘটাতে আরেকবার কাটবেন না।
বিদ্যুৎ বিচ্ছিন্ন করার পরেই মাপুন, তারপর সিদ্ধান্ত নিন
ছোট পরীক্ষার শেষে 0 নির্বাচন করুন, পুরো স্থির হওয়া পর্যন্ত অপেক্ষা করুন এবং যন্ত্র নামানো, নমুনা ছোঁয়া বা ব্লেডের কাছে মাপার সরঞ্জাম আনার আগে প্লাগ খুলুন। ব্লেড ঠান্ডা হতে দিন। খাঁজের খোলা অংশ দেখুন এবং উপযুক্ত মাপার সরঞ্জাম দিয়ে মূল সমতল রেফারেন্স পৃষ্ঠ থেকে তার সবচেয়ে গভীর দৃশ্যমান কাট মাপুন। ওই অংশ নির্ভরযোগ্যভাবে দেখা না গেলে মাপা ফল দাবি করবেন না; বিদ্যুৎযুক্ত ব্লেডের পাশে খোঁচাখুঁচি না করে নমুনার বিন্যাস বদলান।
দেখা ফলকে নামমাত্র 8 mm সেটিং ও নির্ধারিত অগভীর কাটের উদ্দেশ্যের সঙ্গে তুলনা করুন। অপ্রত্যাশিতভাবে ভেদ করা, রেখে দেওয়ার উপকরণে বেশি চলে যাওয়া, সমর্থন সরা, পোড়া, দোলার দাগ এবং স্টপ বা ব্লেডের আটকানো হারানো দেখুন। চিত্রের 8 mm লেখা নির্বাচিত লক্ষ্য চিহ্নিত করে, ছবিতে তোলা মাপ বা নিশ্চিত সহনসীমা নয়। লেখা সংখ্যায় গোল না করে আসলে দেখা ফল নথিভুক্ত করুন।
গ্রহণযোগ্য পরীক্ষায় ব্যবস্থা নিরাপদে বসা থাকবে এবং ওই ত্রুটিগুলো ছাড়া নির্বাচিত সেটিং ও পরিকল্পিত উদ্দেশ্যের সঙ্গে সামঞ্জস্যপূর্ণ পরীক্ষাযোগ্য ফল হবে। তা না হলে প্লাগ খোলা রাখুন, নির্দিষ্ট ব্যাস/স্কেল, ব্লেডের দিক ও স্টপের পুরো বসা যাচাই করুন এবং সমর্থন ঠিক করুন। ক্ষতিগ্রস্ত অংশ, অবিশ্বস্ত আটকানো বা ব্যাখ্যাহীন অমিল হলে যোগ্য সার্ভিস দরকার, বানানো সংশোধনী মান বা বাড়তি বল নয়। এমনকি আলাদা নমুনা গ্রহণযোগ্য হলেও লাগানো জিনিসে অন্ধ কাটের অনুমতি বা কাঠামোগত উপযোগিতা প্রমাণ হয় না।
কাজের পর ঠান্ডা ধারালো অ্যাক্সেসরি খুলে নিরাপদে রাখুন, নির্দেশনা অনুযায়ী যন্ত্র ও বাতাসের ছিদ্র পরিষ্কার রাখুন এবং তার সুরক্ষিত করুন। নথিভিত্তি: PMF 350 CES E64-এর ফরাসি নিরাপত্তা ও সামঞ্জস্য পৃষ্ঠা 25–27, স্টপ/AutoClic পৃষ্ঠা 29 ও চালনা পৃষ্ঠা 30–31, আসল চিত্র A–C; নির্দিষ্ট ফরাসি পণ্যের অ্যাক্সেসরি তালিকা। হাতে-কলমে পরীক্ষার ফল দাবি করা হয়নি।
উল্লিখিত মডেল