
নিজস্ব নিষ্কাশন, আসল ওয়াশার ক্ল্যাম্প ও বিচ্ছিন্ন গ্রহণযোগ্যতা
তিনটি প্যানেলে প্লাগ-খোলা সুইচ-নিচে সমাবেশ, উত্তল দিক ওপরে আসল প্যাড, ওয়াশার, স্ক্রু ও কী এবং আলাদা তার ও নিষ্কাশন-পথে সমতল স্যান্ডিং পাস দেখানো হয়েছে।
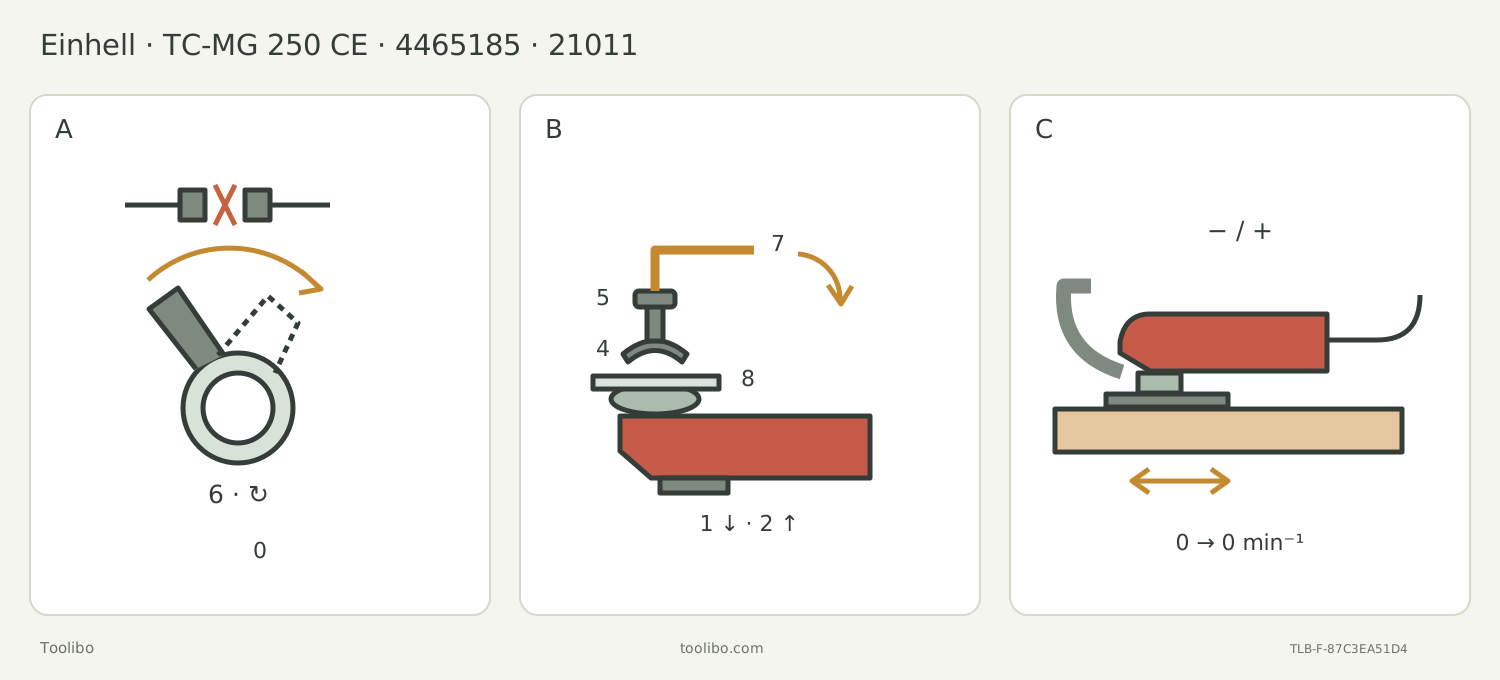
A · প্লাগ খুলে নিজস্ব নিষ্কাশন আটকান
টুল ও সরবরাহ মেলান, OFF করে প্লাগ খুলুন। সামনের অংশে সংযোজন 6 লাগিয়ে ছবির প্রকৃত দিকে আটকানো পর্যন্ত ঘোরান এবং আটকে আছে দেখুন।
B · আসল যান্ত্রিক ক্ল্যাম্প সম্পূর্ণ করুন
সুইচ নিচে ও হোল্ডার ওপরে রেখে প্যাড 8 পিনে বসান, ওয়াশার 4 উত্তল দিক ওপরে দিয়ে স্ক্রু 5 কী 7-এ আঁটুন। দৃঢ়তা দেখে বিদ্যুতের আগে কী সরান।
C · শুকনো পরীক্ষা ও বিচ্ছিন্ন গ্রহণ
প্রকৃত কাগজের ছিদ্র মেলান, ভ্যাকুয়াম যাচাই ও নমুনা সমর্থন দিন। নিয়ন্ত্রিত সেটিংয়ে ছোট সমতল এলাকা হালকা স্যান্ড করে থামুন ও প্লাগ খুলে ফিনিশ ও অংশের দৃঢ়তা দেখুন।
মূল চিত্রে সংযোগের সংখ্যা নির্ধারিত নয়। A প্রকৃত ঘুরিয়ে আটকানো নিষ্কাশন, সাধারণ হুড বা অন্তর্ভুক্ত ভ্যাকুয়াম নয়। B সুইচ-নিচে সমাবেশ; ওয়াশার 4-এর উত্তল দিক ওপরে, হোল্ডার থেকে দূরে, স্ক্রু 5-এর নিচে। চুম্বক শুধু অবস্থান দেয়। C-তে উপযুক্ত প্রকৃত নিষ্কাশন, ফাঁকা পথ ও পরীক্ষার আগে পুরো থামা ও প্লাগ খোলা জরুরি।
আর্টিকেল 4465185 ও I-Nr. 21011 মেলান
এই নির্দেশিকায় যুক্তরাজ্যের পৃষ্ঠা থেকে যুক্ত Einhell TC-MG 250 CE ব্যবহারবিধি ব্যবহার করা হয়েছে: আর্টিকেল 44.651.85, I-Nr. 21011, লেআউটের তারিখ 25 আগস্ট 2022 এবং পেছনের মলাটে EH 08/2022 (02)। যুক্ত 14 মে 2025-এর নিরাপত্তা পুস্তিকা ও বাস্তবে সরবরাহ করা নির্দেশনার সঙ্গে পড়ুন। এই পদ্ধতি নেওয়ার আগে প্রকৃত মডেল, আর্টিকেল ও পরিচয় নম্বর মেলান। একইরকম TC বা TE নাম, অন্য পরিচয় নম্বর বা অন্য অঞ্চলের প্লাগ এই নথি দিয়ে প্রতিষ্ঠিত হয় না।
সম্পূর্ণ কাজ হলো পরিচিত নতুন প্রলেপহীন আলাদা নরম কাঠের ছোট সমতল অংশ শুকনো স্যান্ডিং করা, প্রকৃত নিজস্ব ত্রিভুজাকার প্যাড, সঠিক মেলা কাগজ ও উপযুক্ত নিষ্কাশন দিয়ে। লক্ষ্য কাঙ্ক্ষিত তল আরও সমান করা, খাঁজ না করা, রাখতে চাওয়া ধার গোল না করা এবং সমর্থন না সরানো। এটি নথিভিত্তিক মালিকের অনুশীলন, ফিনিশ বা অপসারণের হার মেপে পরীক্ষা নয়।
ব্যবহারবিধিতে কাটা ও চাঁচার কথাও আছে, কিন্তু সাধারণ নিরাপত্তা পুস্তিকার ভাষা শুকনো গ্রাইন্ডিং ও স্যান্ডিংয়ে সীমিত। এই কাজ দুটোর সাধারণ শুকনো স্যান্ডিংয়ের সীমায় থাকে। বিস্তৃত পার্থক্যকে লাগানো জিনিস কাটা, অজ্ঞাত প্রলেপ, অ্যাসবেস্টস, দ্রাবকে ভেজা উপকরণ বা আঠা তোলার অনুমতিতে বদলায় না।
তারযুক্ত সরবরাহ নিশ্চিত করে প্রস্তুতির আগে বিচ্ছিন্ন করুন
সঠিক টেবিলে 220–240 V AC, 50 Hz, 250 W ও সুরক্ষা শ্রেণি II আছে। প্রকৃত নামফলক ও সরবরাহের সঙ্গে মেলান। আসল প্লাগ, তার, তারের টান কমানোর অংশ, আবরণ ও সুইচ দেখুন। ক্ষতি, নির্ভরযোগ্য নিয়ন্ত্রণ না করা সুইচ বা অনিশ্চিত সরবরাহ হলে থামতে হবে। প্লাগ বদলে বানাবেন না, ট্রান্সফরমার উদ্ভাবন করবেন না বা অন্য মডেলের এক্সটেনশন তারের গেজ-টেবিল ধার করবেন না।
এই শুকনো বেঞ্চের কাজে নিরাপদ মিলযুক্ত সরবরাহ নিন। তার তাপ, তেল, ধারালো প্রান্ত ও চলন্ত অংশ থেকে দূরে রাখুন; টুলের পেছন থেকে দূরে এবং পরিকল্পিত স্যান্ডিং এলাকার বাইরে চালান। হোস বা তার যেন টুলের ভারসাম্য নষ্ট না করে বা পায়ে না জড়ায়। প্লাগ ধরে খুলুন, তার টেনে নয়।
সমন্বয়, প্যাড বা কাগজ বদলানো, পরীক্ষা ও পরিষ্কারের আগে OFF করুন, পুরো থামার অপেক্ষা করুন এবং প্লাগ খুলুন। সমাবেশের সময় প্লাগ নিজের নিয়ন্ত্রণে রাখুন। শুধু OFF মাউন্টিং ব্যবস্থা ধরার জন্য প্রয়োজনীয় বিদ্যুৎবিচ্ছিন্নতা নয়। দুর্ঘটনাক্রমে চালু হতে পারে এমনভাবে সংযুক্ত টুল রাখবেন না।
আসল ক্ল্যাম্পের অংশগুলো নিশ্চিত করুন
চুম্বকীয় হোল্ডার আনুষঙ্গিক অংশের অবস্থান ঠিক করতে সাহায্য করে। এটি সম্পূর্ণ যান্ত্রিক ক্ল্যাম্প নয়। নিজস্ব প্যাডে তবু আসল ওয়াশার 4, মাউন্টিং স্ক্রু 5 ও হেক্স কী 7 দরকার, মাউন্টিং পিন সঠিকভাবে আটকানো অবস্থায়। VARRITO-এর লিভার, TE-MG 300 EQ-এর দ্রুত-মুক্তকরণ ক্রম, Starlock স্ন্যাপ-ইন বা শুধু চুম্বকে ধরা পরীক্ষায় বদলাবেন না।
প্লাগ খুলে প্যাড, মাউন্টিং তল, ওয়াশার, স্ক্রু ও কী দেখুন। অংশ অনুপস্থিত, বিকৃত, ফাটা বা অজ্ঞাত হলে সঠিক বদলি অংশের প্রমাণ বা যোগ্য সার্ভিসের জন্য থামুন। ধারালো বা গরম অংশে প্রয়োজনে উপযুক্ত দস্তানা ব্যবহার করে ঠান্ডা হতে দিন; চিমটি লাগার জায়গা থেকে আঙুল দূরে রাখুন। বাড়তি ওয়াশার, আন্দাজ করা স্ক্রুর দৈর্ঘ্য বা সংখ্যাগত টর্ক এখানে নেই।
লাগানোর দিকে, প্লাগ খোলা টুল এমনভাবে ধরুন যাতে ON/OFF সুইচ নিচে ও মাউন্টিং হোল্ডার ওপরে থাকে। আনুষঙ্গিক অংশ বসান যাতে প্রাসঙ্গিক সব পিন তার খাঁজে ঢোকে। এই সুইচ-নিচে অবস্থায় ওয়াশারের উত্তল দিক ওপরে থাকবে। আসল ওয়াশারের মধ্যে আসল স্ক্রু দিয়ে হেক্স কীতে দৃঢ়ভাবে আঁটুন। মোটর না চালিয়ে অংশ আটকে আছে দেখুন। পরে সংযোগ বা চালুর আগে কী সরান।
দিকটি এই প্রকৃত সমাবেশের অবস্থার সঙ্গে সম্পর্কিত; অন্য ব্র্যান্ডের “উত্তল দিক টুলের দিকে” সাধারণ নিয়ম নয়। বসানোর সময় চুম্বক প্যাড ধরে রাখলেই স্ক্রু, ওয়াশার বা পিন সঠিক প্রমাণ হয় না।
স্যান্ডিং প্লেটের আগে নিজস্ব নিষ্কাশন লাগান
এই কাজে সঠিক নিষ্কাশন অংশ 6 ব্যবহার করুন; প্যাড আগে লাগিয়ে তারপর জোর করে হুড ঘিরে বসাবেন না। OFF ও প্লাগ খোলা রেখে নির্দিষ্ট সমাবেশের অবস্থায় টুল স্থির রাখুন। চিত্র 3 অনুযায়ী সামনের হোল্ডার এলাকায় অংশটি লাগিয়ে চিত্র 4-এর দিকে ঘোরান, চিত্র 5-এর মতো আটকানো পর্যন্ত; তারপর আটকে আছে দেখুন।
ত্রিভুজাকার প্লেট 8 নিষ্কাশন অংশ ও হোল্ডারে রাখুন যাতে পিন প্লেটের খাঁজে বসে। সুইচ নিচে ও ওয়াশারের উত্তল দিক ওপরে রেখে আসল ওয়াশার-4, স্ক্রু-5 ও কী-7 ক্ল্যাম্প সম্পূর্ণ করে দৃঢ় বসা দেখুন। ধুলার অংশটি হাতিয়ার ছাড়া আটকায় বলে প্যাডের ক্ল্যাম্প হাতিয়ারহীন হয় না।
প্রকৃত উপযুক্ত সংযোগ দিয়ে উপযুক্ত নিষ্কাশন ইউনিট বা ভ্যাকুয়াম লাগান। সংযোজন নিজে ভ্যাকুয়াম নয়; ভেতরে এক্সট্র্যাক্টর বা সর্বজনীন হোস অ্যাডাপ্টার থাকার প্রতিশ্রুতি নেই। ব্যবহারের আগে প্রয়োজনীয় কনফিগারেশন ও চলার পরীক্ষাসহ প্রকৃত ভ্যাকুয়াম, হোস ও উপকরণের নির্দেশনা পূরণ করুন। হোস ফিট হওয়া যথেষ্ট ধুলা নিয়ন্ত্রণের প্রমাণ নয়। প্রকৃত নিষ্কাশন ব্যবস্থা যাচাই করা না গেলে চোখে দেখা ধুলা বা হাতে অনুভূত টানের ওপর না ভর করে স্যান্ডিং স্থগিত রাখুন।
এক্সট্র্যাক্টর সমন্বয় বা বাধা পরীক্ষা করতে টুলের পাশাপাশি সেটিকেও নিজস্ব নিরাপদ পদ্ধতিতে বন্ধ ও বিদ্যুৎবিচ্ছিন্ন করতে হবে। তার মোটর খুলবেন না, ফিল্টার এড়াবেন না বা নথিতে নেই এমন সংখ্যাগত বায়ুপ্রবাহের সীমা অনুমান করবেন না।
শিট মেলান ও পরীক্ষার তল ঠিক করুন
নিজস্ব প্যাডের সঙ্গে প্রকৃত মিলযুক্ত এবং কাঠের উপযুক্ত অক্ষত শিট নিন। সতর্ক প্রথম পরীক্ষায় ঐতিহাসিক সঠিক পণ্যপত্রে আসল কাগজের মধ্যে P80 আছে; শুধু প্রকৃত শিট শনাক্ত, ঠিকমতো ফিট ও নমুনার উপযুক্ত হলেই নিন। এটি উদাহরণ, সব কাজের গ্রিট-ক্রম বা বর্তমান বাক্সের উপাদানের প্রতিশ্রুতি নয়।
হুক-অ্যান্ড-লুপ শিট প্যাডে চেপে সব নিষ্কাশন ছিদ্র মেলান। ছেঁড়া, ক্ষয়ে যাওয়া, ঢিলা বা ভুল মাপের কাগজ ব্যবহার করবেন না। ম্যানুয়ালের স্যান্ডিং এলাকার 90 × 90 × 90 mm এবং পণ্যপত্রের কাগজের 93 × 93 × 93 mm আলাদা নামে দেওয়া মাপ; ইচ্ছেমতো বড় বদলি শিটের অনুমতি নয়।
শুকনো নমুনা স্থির প্ল্যাটফর্মে ক্ল্যাম্প করুন যাতে সাধারণ চাপে সরে, দোলে বা বাঁকে না। ক্ল্যাম্প বা বেঞ্চের ধাতুতে না লেগে প্যাড যাওয়ার ফাঁকা জায়গা রাখুন। ছোট দৃশ্যমান সমতল লক্ষ্য ঠিক করুন; এখানে বানানো কাঠের মাপ, সমতলতার সহনসীমা বা কাঠামোগত শর্ত নেই। হাত কাজের এলাকা থেকে দূরে রেখে অতিরিক্ত না ঝুঁকে শরীর থেকে দূরে কাজ করার ব্যবস্থা করুন।
সুরক্ষা-গগলস, শ্রবণ সুরক্ষা ও উপযুক্ত ধুলা বা শ্বাসযন্ত্রের সুরক্ষা পরুন। কাঠের ধুলা নিরীহ নয়; নিষ্কাশন থাকলেও ব্যক্তিগত সুরক্ষা, বায়ু চলাচল ও পরিষ্কার এলাকা দরকার। অন্য লোক ও শিশু দূরে রাখুন। হাতল শুকনো পরিষ্কার ও বাতাসের ছিদ্র খোলা রাখুন; ঢিলা পোশাক ও চুল চলন্ত অংশ থেকে দূরে থাকবে।
রূপান্তর না বানিয়ে গতি বাছুন
কন্ট্রোলার প্লাসের দিকে ঘোরালে গতি বাড়ে, মাইনাসের দিকে কমে। কাঠ স্যান্ডিংয়ের সর্বজনীন শুরুর সংখ্যা বা প্রতিটি ডায়াল সেটিংয়ের সঠিক সংখ্যাগত গতি ম্যানুয়ালে নেই। প্রকৃত শিট ও নমুনার উপযুক্ত নিয়ন্ত্রিত সেটিং নিয়ে ছোট পরীক্ষা মূল্যায়ন করুন, সরাসরি তৈরি অংশে ঝাঁপিয়ে পড়বেন না।
নথির নামগুলো আলাদা রাখুন। ম্যানুয়ালে 11,000–20,000-কে rpm-এ “আইডলিং স্পিড” বলা; পণ্যপত্রে আলাদাভাবে 11,000–20,000 বিনা-লোড গতি ও 22,000–40,000 অসিলেটিং গতি আছে। এই নির্দেশিকা সংখ্যাগুলোকে অন্য ব্র্যান্ডের OPM নামে দেয় না বা প্রকৌশলগত রূপান্তর বানায় না। কনস্ট্যান্ট ইলেকট্রনিক্সের ভাষা মোটরে অতিরিক্ত লোডের অনুমতি বা ফিনিশের নিশ্চয়তা নয়।
প্রথম সমন্বয় প্লাগ খুলে করুন। প্যাড, ক্ল্যাম্প, শিট, নিষ্কাশন ও তারের পথ আবার দেখে কী সরান, স্লাইড OFF নিশ্চিত করে তবেই সংযুক্ত করুন। যাচাই করা এক্সট্র্যাক্টর নিজস্ব নির্দেশনা অনুযায়ী প্রস্তুত ও চালান। টুলের সুইচ সামনে সরালে চলে, পেছনে সরালে থামে। এটি অবস্থান ধরে রাখা স্লাইড, হাত আলগা করলে থামা ট্রিগার নয়।
হালকা স্যান্ড করুন, বিচ্ছিন্ন করার পর দেখুন
নমুনা থেকে দূরে চালু করে নিয়ন্ত্রিত গ্রিপ ও স্থির পায়ে প্যাড কাঙ্ক্ষিত এলাকায় আনুন। প্যাডের প্রশস্ত সমান সংস্পর্শ রাখুন এবং ছোট সমতল এলাকায় হালকা নিয়ন্ত্রিত চলা ব্যবহার করুন। এই পরীক্ষায় ডগায় স্থির থাকবেন না বা ইচ্ছা করে ধার গেঁথে দেবেন না। প্রোফাইল ও নালির জন্য ম্যানুয়ালের ডগা বা ধারের নির্দেশনা এই নমুনায় খাঁজ করার কারণ নয়।
বেছে নেওয়া শিট ও চাপ অপসারণে প্রভাব ফেলে। বন্ধ হয়ে যাওয়া, খুলে আসা বা ক্ষয়ে যাওয়া শিট পুষিয়ে নিতে বেশি চাপ দেবেন না। কাঠ সরা, প্যাড আটকা, শিট সরা, নিষ্কাশন হারানো বা অস্বাভাবিক কম্পন ও তাপ বদলে গেলে থামুন। সুইচ পেছনে OFF করে পুরো থামুন, টুলের প্লাগ খুলুন এবং প্রকৃত নির্দেশনা অনুযায়ী শারীরিক পরীক্ষার আগে এক্সট্র্যাক্টর বিচ্ছিন্ন করুন।
পাস শেষে কাঠ থেকে সংস্পর্শ ছাড়ান, OFF করুন, থামার অপেক্ষা করে পরীক্ষার জন্য টুল সরিয়ে রাখার আগে প্লাগ খুলুন। ঠান্ডা নমুনা ভালো আলোয় দেখুন। কাঙ্ক্ষিত এলাকা সমান মসৃণ, অনিচ্ছাকৃত ধার গোল, দাগ, পোড়া, ছেঁড়া আঁশ বা সমর্থন সরা নেই হলেই গ্রহণ করুন। শিট ও প্যাড দৃঢ় আছে কি না-ও দেখুন। শুধু সময় কেটেছে বা মোটরের শব্দের ভিত্তিতে গ্রহণ নয়।
সাধারণ নথিভুক্ত সেটআপ সমস্যা পেলে প্লাগ খুলে ঠিক করে উপযুক্ত নমুনায় আবার চেষ্টা করুন। ক্ষতিগ্রস্ত অংশ, বারবার পিছলে যাওয়া, খারাপ তার বা অতিরিক্ত স্ফুলিঙ্গ মানে সার্ভিসের অপেক্ষা, বিদ্যুৎ দিয়ে পরীক্ষা বা আরও ক্ল্যাম্পের বল নয়। ম্যানুয়াল কার্বন ব্রাশ পরীক্ষা ও বদলানোর কাজ যোগ্য ইলেকট্রিশিয়ানকে দেয়; মালিক স্ফুলিঙ্গ খুঁজতে আবরণ খুলবেন না।
পরিষ্কার, পরিচয়-জানা ব্যবস্থা রেখে যান
পরিষ্কারের আগে প্লাগ খুলুন। নথিভুক্ত পরিষ্কার কাপড়ের পদ্ধতিতে আবরণ, সুরক্ষা-অংশ ও বাতাসের ছিদ্র ধুলামুক্ত রাখুন; প্লাস্টিক নষ্ট করে এমন দ্রাবক বা পরিষ্কারক এড়িয়ে কখনো পানি ঢুকতে দেবেন না। ম্যানুয়ালে মালিকের বাড়তি ভেতরের রক্ষণাবেক্ষণ নেই। ক্ষতিগ্রস্ত বিদ্যুৎতার প্রস্তুতকারক, তার সার্ভিস বা সমযোগ্য ব্যক্তিকে বদলাতে হবে।
শুকনো টুল ও আনুষঙ্গিক অংশ হিমাঙ্কের ওপর অন্ধকার জায়গায় রাখুন; বলা আদর্শ সীমা 5–30°C। সঠিক ওয়াশার, স্ক্রু ও কী টুলের সঙ্গে রেখে আসল নির্দেশনা সংরক্ষণ করুন। অংশ বা সার্ভিসের জন্য টাইপ, আর্টিকেল নম্বর, I-Nr., প্রয়োজনীয় অংশ ও দেখা ব্যর্থতার ইতিহাস লিখুন। সন্দেহজনক ত্রুটি বিদ্যুৎ দিয়ে আবার না ঘটিয়ে কী হয়েছে বর্ণনা করুন।
সম্পূর্ণ ফল হলো গৃহীত ছোট শুকনো-স্যান্ডিং নমুনা ও থেমে থাকা প্লাগ-খোলা ব্যবস্থা, অথবা পরিচয়, নিষ্কাশন, অংশ বা সার্ভিসের স্পষ্ট অপেক্ষা। চুম্বকে অবস্থান বা ধুলার সংযোজন অসম্পূর্ণ টুল প্রস্তুত করে দেয়—এমন ধারণার ওপর কোনো ফলই নির্ভর করে না।
উল্লিখিত মডেল