
সরবরাহ, এক্সটেনশন, বিচ্ছিন্নতা ও যোগ্য সার্ভিস
চার প্যানেলে MM35 120 V AC 60 Hz ও 3.5 A, 3–6 A এক্সটেনশন তালিকা, খোলা প্লাগ ও নিরপেক্ষ ফ্ল্যাঞ্জ চিহ্ন এবং 50–60 ঘণ্টায় Dremel ব্রাশ সার্ভিস দেখানো হয়েছে।
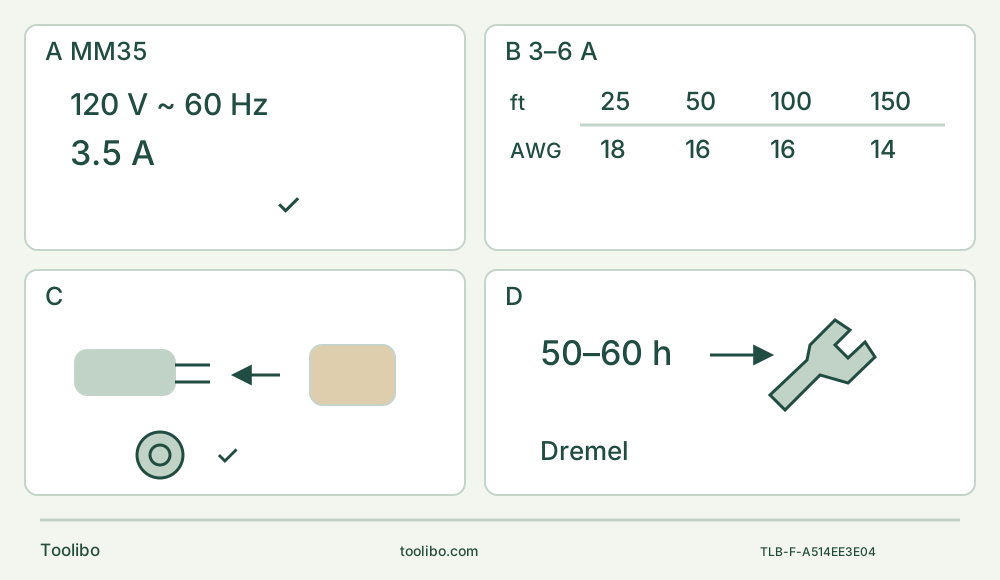
A · নথিভুক্ত সরবরাহ মেলান
বাস্তব যুক্তরাষ্ট্রের MM35 নেমপ্লেট নিশ্চিত করুন: 120 V AC, 60 Hz ও একই সময়ের 3.5 A মডেল পরিচয়। DC বা অন্য অঞ্চলের দেহ বদলি নয়।
B · মিলযুক্ত এক্সটেনশন সারি নিন
নথিভুক্ত 3–6 A সারিতে 25/50/100/150 ft-এর জন্য 18/16/16/14 AWG; বাস্তব তারের অবস্থা, স্থান ও কারেন্টও গুরুত্বপূর্ণ।
C · পুরো ক্ল্যাম্পের আগে প্লাগ খুলুন
বিপরীত দিকে ঢিলা করে চাপুন, সব পিন সমান বসান, সাময়িক স্প্রিং ধরার জন্য ছাড়ুন, তারপর ঘড়ির কাঁটার দিকে পুরো হাতে টাইট করুন। ফ্ল্যাঞ্জ চিহ্ন গণনাবিহীন সরল আকৃতি।
D · ভেতরের কাজ সার্ভিসে দিন
2018 ম্যানুয়াল 50–60 কাজের ঘণ্টায় Dremel কেন্দ্রে ব্রাশ সার্ভিস বলে। যত্নের আগে প্লাগ খুলুন; ত্রুটিতে সময়সীমা পর্যন্ত অপেক্ষা নয়।
পুনরুদ্ধার করা আসল চিত্র নতুন করে দেখে গণনাযোগ্য অবস্থানবিন্দুর বদলে নিরপেক্ষ ফ্ল্যাঞ্জ চিহ্ন দেওয়া হয়েছে। পিনের সংখ্যা বলা নেই। রেঞ্চ সার্ভিস কেন্দ্রের কাজ বোঝায়, মালিকের খোলা নয়।
শেষ টাইট করার সময়ই স্প্রিং ব্লেড ধরে
MM35-এর Easy-Lock নব দুই কাজ করে। ঢিলা নব চাপলে ক্ল্যাম্পিং ফ্ল্যাঞ্জ এগিয়ে আসে, যাতে অ্যাটাচমেন্ট ঢোকে। ছাড়লে স্প্রিং ব্লেড সাময়িক ধরে। ম্যানুয়ালমতো ঘড়ির কাঁটার দিকে ঘুরিয়ে পুরো হাতে টাইট করলে চূড়ান্ত ক্ল্যাম্প হয়। শুধু স্প্রিংয়ের চাপে থাকা ব্লেড চালানোর জন্য প্রস্তুত নয়।
এটি যুক্তরাষ্ট্রের আগে থেকে থাকা MM35 Multi-Max মালিকের নির্দেশিকা, যা 23 আগস্ট 2018-এর Dremel নথি 1600A014GW MM35 08-18-এর সঙ্গে মেলে। প্রস্তুতকারকের রাখা ফাইলে সম্পূর্ণ ইংরেজি নির্দেশনা আছে, যদিও সংরক্ষণের URL-এ es-us আছে। একই সময়ের সরকারি উদ্বোধনী তথ্য 3.5 A মডেল চেনায়। কোনোটিই সর্বশেষ দেওয়া সংস্করণ, বর্তমান মজুত বা কিটের সামগ্রী নিশ্চিত করে না। বাস্তব নেমপ্লেট, নব-ফ্ল্যাঞ্জ হোল্ডার বা মালিকের নির্দেশনা আলাদা হলে এই পদ্ধতির আগে মিল মেটান।
সম্পূর্ণ ফল হলো নিরাপদ MM480 কাঠের ব্লেড ও পরিচিত ট্রিটমেন্ট না-করা নরম কাঠে ছোট কাট, দুই পিঠ নাগালে রেখে, তারপর পরীক্ষা ও বিচ্ছিন্ন সংরক্ষণ। এটি দেয়াল খোলা, লুকানো পরিষেবা-লাইন কাটা, অজানা রং তোলা বা কাচের কাজ মেরামতের নির্দেশিকা নয়। মূল নথিতে বিস্তৃত উদাহরণ আছে, কিন্তু সেগুলোর জন্য এই নমুনার বাইরে যাচাই দরকার।
অ্যাটাচমেন্টের আগে সরবরাহ ও তার দেখুন
মিলযুক্ত যন্ত্রের রেটিং 120 V AC, 60 Hz। বাস্তব নেমপ্লেট ও উপযুক্ত সরবরাহ নিশ্চিত করুন। শুধু AC-র যন্ত্র DC-তে চালাবেন না বা ফিট করতে প্লাগ বদলাবেন না। তার, প্লাগ, দেহ ও সুইচে ক্ষতি দেখুন। নির্ভরযোগ্যভাবে চালু-বন্ধ না-হওয়া সুইচ বা ক্ষতিগ্রস্ত তারে সার্ভিস দরকার, পরীক্ষামূলক কাট নয়। শুধু Dremel সার্ভিস কেন্দ্র বিদ্যুতের তারে সার্ভিস করবে।
প্রস্তুতিতে সুইচ পিছনে OFF ও প্লাগ খোলা রাখুন। তার পিছনে নিন, ব্লেড, কাজের কিনারা ও গরম পৃষ্ঠ থেকে দূরে, হোঁচট বা টানের ঝুঁকি ছাড়া। তার টেনে বহন বা প্লাগ খুলবেন না। শুকনো কাজ করুন। যন্ত্র ভেজা স্যান্ডিং বা তরলে ভেজা উপকরণের ওপর কাজের জন্য নয়।
অপ্রয়োজনীয় এক্সটেনশন এড়ান। দরকার হলে স্থান ও বাস্তব নেমপ্লেটের কারেন্টের জন্য অক্ষত সঠিক রেটিংয়ের তার নিন। নথিভুক্ত 3.5 A যন্ত্রের জন্য ম্যানুয়ালের 3–6 A, 120 V সারিতে 25 ft-এ 18 AWG, 50 ft-এ 16 AWG, 100 ft-এ 16 AWG এবং 150 ft-এ 14 AWG আছে। এগুলো মিলযুক্ত তালিকার দৈর্ঘ্য-মাপ জোড়া, অদলবদলযোগ্য সংখ্যা বা ইচ্ছামতো তার জোড়ার অনুমতি নয়। ছোট AWG সংখ্যা মোটা পরিবাহী তার বোঝায়। বাইরে কাজের জন্য বাইরের উপযুক্ত এক্সটেনশন দরকার। অনিবার্য স্যাঁতসেঁতে স্থানে GFCI-সুরক্ষিত সরবরাহ লাগে, যন্ত্র ভিজিয়ে ব্যবহার নয়।
চালু বা চলা অস্বাভাবিক হলে OFF করে প্লাগ খুলে সরবরাহ বা সার্ভিসের অবস্থা দেখুন। ভোল্টেজ কমা, ক্ষতিগ্রস্ত সংযোগ বা অনুপযুক্ত এক্সটেনশন সারানোর সাধারণ উপায় হিসেবে ডায়াল বাড়াবেন না।
নির্দিষ্ট ব্লেড ও উপকরণ একসঙ্গে যাচাই করুন
2018 ম্যানুয়ালে অন্তত 21,000 opm রেটিংয়ের Dremel অ্যাটাচমেন্ট দরকার। এই নমুনায় শনাক্ত করা বাস্তব MM480 HCS কাঠের ফ্লাশ-কাট ব্লেড নিন, ভালো অবস্থায়, মিলযুক্ত হোল্ডার ও ছোট কাটের যথেষ্ট ব্যবহারযোগ্য পৌঁছানো দৈর্ঘ্যসহ। তালিকা ওই ব্লেড চেনায়; পরে একই রকম নাম বা বাড়তি প্রত্যয়যুক্ত অ্যাটাচমেন্ট যান্ত্রিকভাবে সমান প্রমাণ করে না।
প্রতিবার ব্যবহারের আগে ফাটল, হারানো দাঁত, বাঁক ও দূষণ দেখুন। সন্দেহজনক অবস্থার অ্যাটাচমেন্ট কম গতিতেও ব্যবহার করবেন না। কাঠ সত্যিই ট্রিটমেন্টবিহীন, ফাস্টেনারমুক্ত ও ব্লেডের উপযুক্ত নিশ্চিত করুন। MM480-এর কাঠের সারি ভেতরের পেরেক, স্টিল বা অজানা কম্পোজিট কাটার অনুমতি নয়। সঠিক ব্লেড বা পরিচয় না-থাকলে অন্য মডেলের ইউনিভার্সাল-ফিট দাবি ধার না-করে কাট থামান।
প্লাগ খুলুন, ঢিলা করুন, চাপুন, বসান, ছাড়ুন ও টাইট করুন
ব্যবহৃত ব্লেড ধরার আগে ঠান্ডা হতে দিন ও ধার থেকে সুরক্ষায় দস্তানা পরুন। প্লাগ খুলে ক্ল্যাম্পের নব ঘড়ির কাঁটার বিপরীতে ঘুরিয়ে ঢিলা করুন। নব চাপুন, যাতে ফ্ল্যাঞ্জ ও হোল্ডারের মাঝখানে অ্যাটাচমেন্ট ঢোকানোর যথেষ্ট জায়গা হয়। কম হলে আরও ঢিলা করুন; অবস্থান-নির্ধারক অংশের পাশ দিয়ে ব্লেড জোর করে ঢোকাবেন না।
অ্যাটাচমেন্ট এমনভাবে রাখুন যাতে সব ইন্টারফেস পিনে আটকায় ও হোল্ডারের সঙ্গে সমানভাবে বসে। সোজা বা অনুমোদিত কোণেও দুই শর্ত পূরণ হবে। আরামদায়ক দুই হাতের নিয়ন্ত্রণ, ক্ল্যাম্প থেকে ফাঁক ও পুরো কাটের পথের জন্য কোণ নিন—শুধু একটি পিন আটকায় বলে নয়।
নবের চাপ ছাড়ুন। ক্ল্যাম্প শেষ করার সময় স্প্রিং অ্যাটাচমেন্ট ধরে। ম্যানুয়ালমতো অস্বস্তিকর জোর ছাড়া আর না-ঘোরা পর্যন্ত নব পুরো ঘড়ির কাঁটার দিকে টাইট করুন। রেঞ্চ যোগ বা টর্ক বানাবেন না। প্লাগ খোলা রেখেই নিরাপদ সমান বসা দেখুন। হোল্ডার বা নব ঠিকমতো না-ধরলে থামুন ও সঠিক অংশ বা সার্ভিস নিন। ঢিলা সংযোগ শক্তি দিয়ে পরীক্ষা করবেন না।
খোলার জন্য থামুন, পুরো চলাচল শেষ করুন, প্লাগ খুলুন ও ব্লেড ঠান্ডা হতে দিন। বিপরীত দিকে ঢিলা করে নব চাপুন ও পিন থেকে অ্যাটাচমেন্ট তুলুন। ফাঁক দরকার হলে আরও ঢিলা করুন। এটি স্প্রিং দিয়ে ছুড়ে ছাড়ার হোল্ডার বা রোটারি টুলের কোলেট নয়। শুধু ব্লেডের কোণ বদলালেও একই বিচ্ছিন্নতা মানুন।
নমুনার সাপোর্টকে কাজ করতে দিন
স্থির প্ল্যাটফর্মে কাঠ ক্ল্যাম্প করুন, দুই পিঠ ও পৃষ্ঠের নিচে ব্লেডের পুরো পথ দৃশ্যমান ও বাধামুক্ত রেখে। বর্জ্যকে সমর্থন দিন যাতে হাতে না-পড়ে বা কাট বন্ধ না-করে। ক্ল্যাম্প অ্যাটাচমেন্টের চলাচলের বাইরে রাখুন। ভারসাম্য রেখে করা যায় এবং নিচে হাত লাগে না এমন ছোট কাট চিহ্নিত করুন।
চোখ, কান, সুরক্ষার দস্তানা ও উপযুক্ত শ্বাসরক্ষা ব্যবহার করুন; বায়ু চলাচল ও উপযুক্ত ধুলো নিয়ন্ত্রণ দিন। অন্যদের দূরে রাখুন। অজানা প্রলেপ, ট্রিটমেন্ট করা কাঠ ও গাঁথুনির উপকরণ বাদ। দোলন বায়ুবাহিত ধুলো সরায় না। ম্যানুয়াল এই ব্লেডের জন্য নির্দিষ্ট নিষ্কাশন হুড বা হোস স্থাপন নিশ্চিত করে না, তাই এখানে বানানো হয়নি।
দুই হাতে ইনসুলেটেড গ্রিপ দৃঢ়ভাবে ধরুন এবং অ্যাটাচমেন্ট শরীর থেকে দূরের দিকে চালান। বায়ুর ছিদ্র ঢাকবেন না। মোটা প্যাডযুক্ত দস্তানা ও নিয়মিত বিরতি ম্যানুয়ালে বলা কম্পনের সংস্পর্শ সামলাতে সাহায্য করে, কিন্তু দীর্ঘ জোরালো কাটের যুক্তি নয়। বড় প্যানেল ধরার সাধারণ উদাহরণ এখানে ক্ল্যাম্প করা নমুনা ও দুই হাতে যন্ত্র নিয়ন্ত্রণের বিকল্প নয়।
ডায়ালের সংখ্যাকে opm না-বানিয়ে তালিকা পড়ুন
আলাদা স্লাইড সুইচ সামনে চালু ও পিছনে বন্ধ করে। দশ অবস্থানের ডায়াল গতিনিয়ন্ত্রণ, OFF সুইচ নয়। নথিভুক্ত আনুমানিক সীমা: সেটিং 2-এ 10,000–11,000 opm; 4-এ 11,000–13,000; 6-এ 13,000–16,000; 8-এ 16,000–19,000; এবং 10-এ 19,000–21,000। সেটিং 8 মানে 8,000 opm নয়।
MM480 উপকরণতালিকায় নরম কাঠে 8–10, শক্ত কাঠে 6–10 ও ল্যামিনেটে 2–6 আছে। আমাদের নমুনা শুধু নরম কাঠের সারি ব্যবহার করে। আলাদাভাবে কাটার নির্দেশনায় নিয়ন্ত্রণের জন্য প্রথম প্লাঞ্জে মাঝারি গতি এবং প্রাথমিক কাটের পরে গতি বাড়ানোর কথা আছে। নরম কাঠের তালিকাকে প্রথম সংস্পর্শেই সর্বোচ্চ গতির আদেশ ভাববেন না, বা «মাঝারি»-র নির্ভুল সংখ্যা বানাবেন না। বর্জ্য কাঠে অনুশীলন ও বাস্তব অ্যাটাচমেন্টের শর্ত মানুন।
সেই সময়ের উদ্বোধনী তথ্যে সফট স্টার্ট ও ইলেকট্রনিক ফিডব্যাক আছে। এগুলো ব্লেড ক্ল্যাম্প করে না, লুকানো বস্তু চেনে না বা স্বয়ংক্রিয় নিরাপদ থামার প্রতিশ্রুতি দেয় না। ব্যবহারকারীকেই গতি বাছতে, সংস্পর্শ নিয়ন্ত্রণ ও সচেতনভাবে থামতে হবে।
হালকা পুনরাবৃত্ত পাসে কাট শেষ করুন
যাচাইকৃত সরবরাহে লাগানোর আগে সুইচ পিছনে OFF দেখুন। ব্লেড বাধামুক্ত ও দুই হাতে নিরাপদ ধরে সামনে ON করুন। ঢোকার আগে নির্বাচিত কাজের গতি স্থির হতে দিন। ব্লেড আলতো করে শুরুর চিহ্নে নিন। মসৃণ পাসে অল্প অল্প উপকরণ সরান, এক ধাক্কায় পুরো গভীরতা জোর করবেন না।
কাটের ভেতর যন্ত্র মোচড়াবেন না, ব্লেড আটকে যেতে পারে। ম্যানুয়ালের উদাহরণে ঢোকার সময় বেশি কম্পন অতিরিক্ত চাপ বোঝায়। বেশি চাপ না-দিয়ে আলতো বেরিয়ে কারণ ঠিক করুন। অস্বাভাবিক শব্দ, নমুনা নড়া, ঢিলা অ্যাটাচমেন্ট, পোড়া বা অন্য অস্বাভাবিকতায় থামুন। পিছনে OFF করে পুরো থামুন ও ব্লেড, সাপোর্ট, তার বা সংযোজন দেখার আগে প্লাগ খুলুন। চলন্ত দাঁতের কাছে কণা সরাবেন না বা কাট অনুভব করতে নিচে হাত দেবেন না।
কাঙ্ক্ষিত কাট শেষ হলে ঠান্ডা ব্লেড ও কাজ পরীক্ষার আগে থামিয়ে বিচ্ছিন্ন করুন। রেখা ও রাখা উপকরণ প্রয়োজন মেটালে, সাপোর্ট নিরাপদ থাকলে এবং অজানা ব্লেড নড়া বা ক্ষতি না-থাকলেই গ্রহণ করুন। ফল খারাপ হলে অন্য নমুনায় সাপোর্ট, ব্লেড বা কৌশল উন্নত করুন। বেশি জোর স্বাভাবিক সমাধান নয়।
পরের স্যান্ডিং প্রস্তুতি আলাদা রাখুন
কাঠের কাট শেষ মানে স্যান্ডিং বিন্যাস প্রস্তুত নয়। পরে শুকনো স্যান্ডিংয়ে সুপারিশকৃত ব্যাকিং প্যাড, সঠিক মাপের হুক-অ্যান্ড-লুপ কাগজ ও নিজস্ব উপকরণ পরীক্ষা দরকার। একই পুরো প্লাগ-খোলা ক্ল্যাম্প ক্রমে প্যাড লাগান। হাতে কাগজ বসিয়ে মেলান। বড় কাগজ আটকে, ছিঁড়ে বা আঘাত করতে পারে। ম্যানুয়ালের অল্প চালিয়ে আঠালো সংযোগ বসানোর ধাপ পুরো সংযোজন ও নিরাপদ বিদ্যুৎ লাগানোর পর, প্যাড সমতল পৃষ্ঠে রেখে। কাগজ লাগাতে বা হাতে ধরে থাকতে এটি নয়।
স্যান্ডিংয়ে কাজ ক্ল্যাম্প করুন, প্যাড চওড়াভাবে সমতল রাখুন এবং হালকা চাপে মসৃণ চালান। সব চাপ ডগায় দেবেন না। প্যাড বা কাগজ ঘোরানো বা বদলের আগে প্লাগ খুলুন। আর মজবুতভাবে ধরে না এমন প্যাড বদলান। ভেজা স্যান্ডিং, অজানা প্রলেপ তোলা বা অন্য যন্ত্রের কন্ট্রোল-ফুট পদ্ধতি এখানে নেই। VC490 অনুচ্ছেদে একটি কন্ট্রোল ফুট আছে যা এই যন্ত্রের সামগ্রিক চিত্রে নেই; MM35 মালিকের কাজে তা যোগ করা হয়নি।
রক্ষণাবেক্ষণে শেষ করুন, ভেতরের মেরামতে নয়
পরিষ্কার, সমন্বয় বা সংরক্ষণের আগে প্লাগ খুলুন। বায়ুর ছিদ্র ও সুইচের এলাকা পরিষ্কার রাখুন, ছিদ্রে ধারালো বস্তু ঢুকিয়ে বা প্লাস্টিক ক্ষতিকর দ্রাবক দিয়ে নয়। ম্যানুয়ালের শুকনো কম্প্রেসড এয়ার পদ্ধতি নিলে সুরক্ষার চশমা পরুন ও ধুলো নিয়ন্ত্রণ করুন। মানুষ থাকা এলাকায় ময়লা ওড়ানো পরিষ্কারের বিকল্প নয়।
ভেতরে ব্যবহারকারীর সার্ভিসযোগ্য অংশ নেই। ম্যানুয়াল প্রতি 50–60 কাজের ঘণ্টায় Dremel সার্ভিস কেন্দ্রে কার্বন ব্রাশ দেখানোর সুপারিশ করে। এটি সার্ভিসের ব্যবধান, মোটর খোলার অনুমতি বা বাড়তে থাকা ত্রুটি উপেক্ষার সময়সীমা নয়। ব্লেড রক্ষা করুন, বিচ্ছিন্ন যন্ত্র নিরাপদে রাখুন ও মিলযুক্ত 2018 নির্দেশনা রাখুন। সফল রুটিন যেখানে শুরু সেখানেই শেষ: হোল্ডারে শক্তি নেই, সঠিক অংশ আছে এবং স্প্রিংয়ের সাময়িক আটকানোর পরে সবসময় চূড়ান্ত হাতে টাইট ক্ল্যাম্প দরকার—এটি বোঝা আছে।
উল্লিখিত মডেল