
চার ধরনের প্রমাণ আলাদা করুন
A আসল 7-1/4 in ব্লেড, গোল 5/8 in আরবর ও সর্বনিম্ন 5300 rpm রেটিং চেনায়; B বাম 45-ডিগ্রি ও ডান 90-ডিগ্রি গাইড-খাঁজের ধারকে উদাহরণ লেজার-রেখা থেকে আলাদা করে; C আসল নমুনা মাপে; D বিদ্যুতের আলোকে বিচ্ছিন্নতা ও স্থিরতা থেকে আলাদা করে।
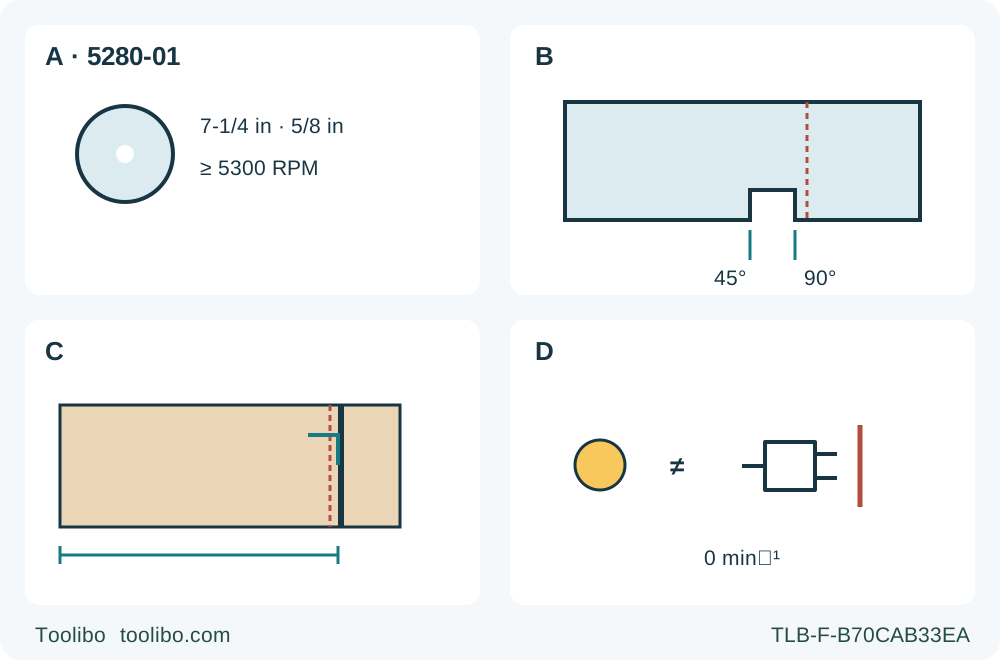
A · আসল সমাবেশ যাচাই করুন
সঠিক আসল 7-1/4 in, গোল 5/8 in কাঠের সমাবেশ রাখুন, যার ব্লেড অন্তত 5300 rpm রেটিংযুক্ত। ক্লাচ বা লাগানো নিয়ে সন্দেহে সম্পূর্ণ নির্দেশনা বা অনুমোদিত সংশোধন চাই।
B · রেফারেন্স আলাদা করুন
শূন্য বেভেলে খাঁজের ডান ধার আনুমানিক যান্ত্রিক রেফারেন্স। লেজার সরবরাহকৃত ব্লেডের জন্য কারখানায় সেট; খাঁজের সঙ্গে জোর করে মেলাতে সেটি সমন্বয় করবেন না।
C · আসল নমুনা মাপুন
সম্পূর্ণ থামিয়ে প্লাগ খোলার পরে রাখার প্রান্ত, প্রস্থ ও সমকোণ কাঙ্ক্ষিত দাগের সঙ্গে মিলান। গুরুত্বপূর্ণ কাজের আগে আরেকটি সমর্থিত নমুনায় পুনরাবৃত্তি করুন।
D · সংকেত ও বিচ্ছিন্নতা আলাদা করুন
লেজারে প্লাগ লাগানো বিদ্যুৎ ও তার বোতাম দরকার; বিদ্যুতের আলো শুধু সরবরাহ বোঝায়। প্লাগ খুলে যান্ত্রিক প্রস্তুতি শেষ করুন এবং নামানোর আগে থামা ও গার্ড বন্ধ হওয়ার অপেক্ষা করুন।
A লাগানো সমাবেশ যাচাই, আঁটার রেসিপি নয়। B লেজার ও খাঁজের অমিল সম্ভব দেখায়; আঁকা দূরত্ব শুধু উদাহরণ, কারখানার অফসেট বা সমন্বয়ের লক্ষ্য নয়। 45-ডিগ্রি লেবেল খাঁজের অন্য ধার চেনায়, কিন্তু এই কাজ সমকোণেই থাকে। C থামিয়ে প্লাগ খুলে নমুনা মাপা, চলন্ত কাটের পরিকল্পনা বা ব্লেডের পাশের দাবি নয়। D বোঝায় জ্বলা বা নেভা কোনো বিদ্যুৎ-সূচকই নিরাপদ বিচ্ছিন্নতা বা ব্লেডের সম্পূর্ণ থামা নিশ্চিত করে না।
SKIL 5280-01-এ তিনটি জিনিসকে কাটার নির্দেশ মনে হতে পারে: প্রক্ষেপিত লেজারের রেখা, ফুটের গাইড-খাঁজ এবং কাঠে থেকে যাওয়া কাটের খাঁজের প্রান্ত। এগুলো একে অন্যের বিকল্প নয়। সরবরাহকৃত ব্লেডের জন্য লেজার কারখানায় সেট করা, কিন্তু গাইড-খাঁজ একটি আনুমানিক যান্ত্রিক রেফারেন্স। সঠিকভাবে জোড়া লাগানো এই আসল করাত কোথা থেকে কাঠ সরায়, তা শুধু সমর্থিত নমুনাই দেখায়।
এই কাজের ধারা 03/22 ম্যানুয়ালের সঙ্গে মেলা বিদ্যমান মার্কিন 5280-01-কে বিদ্যুৎ-বিচ্ছিন্ন পরীক্ষা থেকে কাঠে সমকোণী নমুনা কাট ও নথিভুক্ত রেফারেন্স যাচাই পর্যন্ত নিয়ে যায়। সঠিকভাবে লাগানো আসল ব্লেড, ওয়াশার ও ক্লাচের সেটিং বজায় থাকে। ব্লেড বদল, ক্লাচ সমন্বয়, লেজার ক্যালিব্রেশন, ভেতরে ডুবিয়ে কাট বা থামানো কাট আবার চালু করা শেখানো হয় না। বিজ্ঞাপিত 51-ডিগ্রি ক্ষমতা কোনো স্টপ এড়িয়ে যাওয়ার নির্দেশ নয়: ম্যানুয়ালের সমন্বয়-পদ্ধতি 45 ডিগ্রি পর্যন্ত বর্ণনা করে। এই কাজে বেভেল শূন্য থাকে।
আসল সমাবেশ ও বিদ্যুৎ সরবরাহ নিশ্চিত করুন
ধার করা বা ব্যবহৃত করাত চালানোর আগে আসল মডেল ও নেমপ্লেট দেখুন। নির্দিষ্ট ব্লেড 7-1/4 in, গোল আরবর-ছিদ্র 5/8 in, এবং এর গতির রেটিং অন্তত 5300 rpm হতে হবে। শর্তগুলো একসঙ্গে মানতে হবে, একটির বদলে অন্যটি নয়। সঠিক লাগানো কাঠের ব্লেড ও আসল মেলানো ওয়াশার-বোল্ট রাখুন। অন্য আকৃতির আরবর, বানানো রিডিউসার, ক্ষতিগ্রস্ত ওয়াশার বা আগের জোড়া লাগানো নিয়ে সন্দেহ হলে থেমে সম্পূর্ণ সঠিক নির্দেশনা বা অনুমোদিত সংশোধন নিন।
Vari-Torque ক্লাচ বাইরের ওয়াশার ও ব্লেডের মধ্যে ঘর্ষণের মাধ্যমে কাজ করে। এটি ইলেকট্রনিক কিকব্যাক শনাক্তকারী নয়। সঠিক জোড়া লাগানোর ওপর এর কার্যকারিতা নির্ভর করে; অতিরিক্ত আঁটলে তা নিষ্ক্রিয় হয় বলে ম্যানুয়াল সতর্ক করে। এই রেফারেন্স-পরীক্ষায় সাধারণ সর্বোচ্চ শক্তিতে আঁটার নিয়ম প্রয়োগ, ইচ্ছা করে স্লিপ করানো বা স্লিপ করা ব্লেড পরীক্ষামূলকভাবে আঁটা চলবে না। অপ্রত্যাশিত স্লিপ বা সমাবেশে সন্দেহ হলে সঠিক সমাধান না হওয়া পর্যন্ত নমুনার পরিকল্পনা বন্ধ। ক্লাচ কখনো অস্থিতিশীলভাবে কাঠ আটকানোকে গ্রহণযোগ্য করে না।
আসল নেমপ্লেটে অনুমোদিত AC সরবরাহ ও অক্ষত মানানসই প্লাগ-কর্ড ব্যবহার করুন। এই সীমিত প্রস্তুতি উপযুক্ত স্থানে সরাসরি বিদ্যুৎ-সংযোগ ধরে নেয়, এক্সটেনশন কর্ডের মাপ বাছার অনুশীলন নয়। ম্যানুয়ালের এক্সটেনশন সারণির ফাঁকা ঘর থেকে মান অনুমান করবেন না। কাজ শুকনো রাখুন এবং যন্ত্র সংযোগের আগে কর্ডের পথ দেখুন। প্রতিবার সেটিং বদল, পরীক্ষা বা আনুষঙ্গিক সমন্বয়ে বন্ধ করে প্লাগ শারীরিকভাবে খুলুন।
গার্ড পরীক্ষা করে সমকোণী প্রস্তুতি নিন
প্লাগ খোলা অবস্থায় নিচের গার্ডের তোলার লিভার দিয়ে অবাধ চলাচল ও সঙ্গে সঙ্গে পুরো বন্ধ হওয়া দেখুন। সব কাটার কোণ ও গভীরতায় গার্ড ব্লেড ও অন্য অংশ এড়িয়ে চলবে। বাঁকা গার্ড, ধীর স্প্রিং বা জমাট ময়লা ব্যবহারের আগে সংশোধন চাই। কখনো গার্ড খোলা অবস্থায় বেঁধে রাখবেন না। এই সাধারণ প্রান্ত থেকে শুরু করা কাটে এটি স্বয়ংক্রিয়ভাবে কাজ করবে; হাতে টেনে সরানো এই কাজের অংশ নয়।
বিদ্যুৎ ছাড়া ট্রিগার ফিরে আসা ও নিরাপত্তা-রিলিজ পরীক্ষা করুন। ট্রিগার টানার আগে দুই পাশের যেকোনো দিক থেকে বুড়ো আঙুল দিয়ে রিলিজ চাপা যায়; ট্রিগার ছাড়লে নিরাপত্তা সুইচ নিজে আবার সক্রিয় হয়। এই ইন্টারলক অনিচ্ছাকৃত চালু ঠেকাতে সাহায্য করে, কিন্তু বিদ্যুৎ বিচ্ছিন্ন করে না। ত্রুটিপূর্ণ সুইচ পাশ কাটিয়ে কাজ করার জিনিস নয়। যন্ত্র ঠিকভাবে চালু বা বন্ধ না হলে সংযোগ খুলে মেরামত করান।
সামনের উইং নাট বেভেলের কোণ-অংশ লক করে। শূন্য বসিয়ে দৃঢ়ভাবে আঁটুন। ম্যানুয়ালের বিদ্যুৎ-বিচ্ছিন্ন সমকোণ পরীক্ষায় সর্বোচ্চ গভীরতা ও ব্লেডের সঙ্গে ফুটের নিচের তলের মধ্যে স্কোয়ার ব্যবহার করা হয়। সেই পরীক্ষা করলে দাঁত এড়িয়ে প্লাগ খোলা রাখুন; পরে আসল কাটের গভীরতা ফিরিয়ে আনুন। পরীক্ষা ব্যর্থ হলে এখানে থামতে হবে। ম্যানুয়ালের আলাদা ট্যাব বাঁকিয়ে সংশোধন নতুনদের ক্যালিব্রেশন-রেসিপি হিসেবে এখানে নেই।
হাতল ও গার্ডের মাঝের লিভার দিয়ে কাটের গভীরতা ঠিক করুন। প্লাগ খোলা রেখে ফুট নিচে ধরে হাতল দিয়ে করাত ওঠান বা নামান, তারপর লিভার আটকিয়ে আসল ফল দেখুন। কাঠের নিচে পুরো এক দাঁতের চেয়ে কম রাখুন। এটি প্রস্তুতির ছবির পুরো দাঁত বেরোনো নকল না করে নিরাপত্তা অংশের কঠোরতর ভাষা মেনে চলে। কাঠের মাপের স্কেল এই টুকরার পুরুত্ব ও ব্লেডের বেরোনো অংশ পরীক্ষা করার বিকল্প নয়।
স্থির রেফারেন্স নমুনা তৈরি করুন
লাগানো ব্লেডের উপযোগী পরিষ্কার, পরিচিত, প্রলেপহীন কাঠ বা কাঠের প্যানেল বাছুন। ফাস্টেনার, অজানা ভেতরের বস্তু ও বিপজ্জনক ফিনিশ বাদ দিন। বেরোনো পর্যন্ত ফুটের চওড়া অংশ সমর্থন করার মতো যথেষ্ট রাখার এলাকা আছে এমন সামলানো যায় এমন নমুনা নিন। প্রয়োজনীয় রাখার প্রান্ত ও বর্জ্যের দিক দাগ দিন, যাতে রেখার প্রস্থ নিয়ে সিদ্ধান্তে শেষ টুকরা অনিচ্ছায় ছোট না হয়।
কাটের কাছে ও প্যানেলের প্রান্তের কাছে দুই পাশ যথাযথভাবে সমর্থন করুন; সমর্থন ব্লেডের পথের বাইরে রাখুন। ম্যানুয়ালে দুই-বাই-চার কাঠের চওড়া পৃষ্ঠ দিয়ে প্যানেল সমর্থন ও বেঞ্চে ভর দেওয়া দেখানো হয়েছে, অস্থিতিশীল করে এমন সরু ধার নয়। ব্লেড বেঞ্চ ও মেঝে থেকে দূরে রাখুন। কাটা টুকরা খাঁজে নুয়ে পড়বে না বা ব্লেডের বিরুদ্ধে আটকে থাকবে না। ক্ল্যাম্প দিয়ে কাঠ আটকান; পায়ের ওপর রেখে ধরবেন না বা খালি হাতকে ক্ল্যাম্প বানাবেন না।
সমর্থিত লম্বালম্বি রেফারেন্স নমুনায় ম্যানুয়ালের সোজা 1 in (25 mm) কাঠের বোর্ড-গাইড ফুটের ডান পাশে লাগিয়ে ক্ল্যাম্প করুন। ট্র্যাক অ্যাডাপ্টার বা ঐচ্ছিক রিপ ফেন্স আগে থেকেই আছে ধরে নেবেন না। সাধারণ অফসেটের সংখ্যা থেকে নয়, বাতিল কাঠে গাইড থেকে খাঁজের আসল সম্পর্ক নির্ধারণ করুন। গাইড ব্লেড ও গার্ড থেকে এবং ক্ল্যাম্পের বডি-হাতল করাতের পুরো চলার পথ থেকে দূরে রাখুন। করাতের প্লাগ খোলা ও গার্ড বন্ধ রেখে এই পথ মহড়া দিন।
কর্ড এমনভাবে রাখুন যাতে গাইড, ক্ল্যাম্প বা কাঠের প্রান্তে না আটকে সঙ্গে চলে এবং কাটের মধ্যে না ঢোকে। ভারসাম্য রেখে দাঁড়ান ও শরীর ব্লেডের রেখার বাইরে রাখুন। ম্যানুয়াল অনুযায়ী ANSI Z87.1 চিহ্নিত চোখের সুরক্ষা, উপযুক্ত কান ও শ্বাসের সুরক্ষা এবং বাতাস চলাচল রাখুন। রেখা পরিষ্কার করার ধুলো-ফুঁকনি ধুলো নিষ্কাশন নয় বা শ্বাস-সুরক্ষা ব্যবস্থার বিকল্প নয়। এই বডির জন্য কল্পিত ধুলো টানার সংযোজন বানাবেন না।
সংকেতগুলো না মিশিয়ে একটি রেফারেন্স বাছুন
লেজার ছাড়া ফুটের খাঁজের ডান ধার সোজা 90-ডিগ্রি কাটের রেফারেন্স; বাঁ ধার 45-ডিগ্রি কাটের। এগুলো খাঁজের ধারের রেফারেন্স, দাঁতের পাশে হাত রাখতে বলা নয়। ম্যানুয়াল নির্দেশিত রেখাকে আনুমানিক বলে এবং আসল কাটের খাঁজ নির্ধারণে নমুনা কাট চায়। শূন্য-বেভেল নমুনার জন্য শুরু করার আগে প্লাগ খোলা রেখে খাঁজের ডান ধার চিনে নিন।
সরবরাহকৃত ব্লেডের খাঁজের জন্য লেজার কারখানায় আগে থেকেই সেট। ফুটের গাইড আলাদাভাবে সেট থাকতে পারে বলে ম্যানুয়াল স্পষ্ট করে। রশ্মি ও খাঁজ মেলাতেই হবে ভাববেন না বা মেলাতে অংশ বাঁকাবেন, আলগা করবেন কিংবা সমন্বয় করবেন না। পরে বদলানো ব্লেড কারখানার লেজার-সম্পর্ক বজায় রাখবে ধরে নেবেন না। এই নিবন্ধ যাচাই করা আসল সমাবেশ রাখে এবং তবুও তার কাট যাচাই করে।
রশ্মিটি Class IIIA লেজার, সর্বোচ্চ আউটপুট 5 mW। কখনো উৎসের দিকে তাকাবেন না, অন্য ব্যক্তির দিকে তাক করবেন না বা প্রতিফলক কাঠামোয় ব্যবহার করবেন না। দৃশ্যমানতা বাড়াতে অপটিক্যাল যন্ত্র বা রঙিন চশমা ব্যবহার করবেন না। শুধু নির্দিষ্ট নিয়ন্ত্রণ ব্যবহার করা যাবে; এই নির্দেশিকায় লেজার সমন্বয়-পদ্ধতি নেই। উপযুক্ত অবস্থায় রেখা যথেষ্ট দেখা না গেলে চোখের সুরক্ষা সরাবেন না বা দেখতে রশ্মির মধ্যে যাবেন না।
লেজার চালু করতে যন্ত্রের প্লাগ লাগানো ও লেজারের বোতাম চাপা দরকার। তাই প্রক্ষেপিত রেখা দেখা বিদ্যুৎ-বিচ্ছিন্ন প্রস্তুতি নয়। বিদ্যুৎ সংযোগের আগে যান্ত্রিক প্রস্তুতি, ক্ল্যাম্প ও চলার পথের পরীক্ষা শেষ করুন। ব্লেড কাঠ থেকে দূরে ও স্বাভাবিক নিয়ন্ত্রিত শুরুর অবস্থানে থাকুন; শুধু লেজার জ্বালাতে ট্রিগার টানবেন না। কেবল নির্ধারিত অপ্রতিফলক কাঠে তার প্রক্ষেপণ দেখুন। অমিলের জন্য ক্ল্যাম্প, গাইড বা সেটিং সরাতে হলে আগে বন্ধ করে প্লাগ খুলুন। লেজার বিচার করার রেফারেন্স, বিদ্যুৎযুক্ত করাত সমন্বয়ের অনুমতি নয়।
রশ্মি তাড়া না করে নমুনা কাটুন
বিদ্যুৎ সংযোগের আগে আলগা সমন্বয়ের যন্ত্র সরান এবং ব্লেডের রেঞ্চ সঠিকভাবে রাখা আছে নিশ্চিত করুন। রাখার অবস্থান ম্যানুয়ালের দিকের সঙ্গে মিলবে ও দ্বিতীয় লকিং খাঁজে আটকাবে; ভুল দিকে রাখলে কাঠ ক্ষতিগ্রস্ত হতে পারে। গভীরতা ও বেভেল লক, গার্ডের অবাধ চলাচল, সমর্থন, ক্ল্যাম্পের ফাঁক ও কর্ডের পথ আবার দেখুন।
দুই হাত প্রধান ও সহায়ক হাতলে এবং ব্লেড কাঠ থেকে দূরে রেখে নিরাপত্তা-রিলিজ চেপে ট্রিগার টানুন। কাটে ঢোকার আগে পূর্ণ গতি আসতে দিন। ফুট সমতল রেখে নির্ধারিত বোর্ড-গাইড বরাবর হালকা অবিচ্ছিন্ন সামনের চাপ দিন। দুই হাত গার্ডের নড়াচড়া থেকে দূরে রাখুন। কোনো হাত কাঠ স্থির রাখবে না বা তার নিচে যাবে না।
নিয়ন্ত্রিত বাস্তব পথ অনুসরণ করুন; সরে যাওয়া রশ্মি ধরতে করাত মোচড়াবেন না বা বেছে নেওয়া রেফারেন্স হঠাৎ রশ্মি থেকে খাঁজে কিংবা উল্টোভাবে বদলাবেন না। সংকেত অসংগত মনে হলে সঠিক ফল হলো থামিয়ে মূল্যায়ন, কাটার সময় জোর করে সংশোধন নয়। স্বাভাবিক সমাপ্তিতে কাট ছেড়ে বেরিয়ে ট্রিগার ছাড়ুন এবং ব্লেড পুরো থামা ও নিচের গার্ড ঢাকা পর্যন্ত নিয়ন্ত্রণ রেখে তারপর করাত নামান। ঘুরতে ঘুরতে থামার সময় যন্ত্র কাপড়ের সঙ্গে ঘষবেন না।
ব্লেড আটকে গেলে বা কাট থামাতে হলে ট্রিগার ছেড়ে করাত স্থির রাখুন যতক্ষণ না থামে। ঘোরার সময় পেছনে টানবেন না। কারণ দেখার আগে প্লাগ খুলুন। অতিরিক্ত কম্পন, সমর্থন হারানো, ক্লাচের অপ্রত্যাশিত স্লিপ, পোড়া বা বন্ধ না হওয়া গ্রহণযোগ্য নয়। এই কাজের ধারায় থামানো কাট আবার চালুর ক্রম নেই; সম্পূর্ণ নির্দেশনা ও প্রয়োজনে যোগ্য সার্ভিস দিয়ে সমস্যা মেটান।
কাঠ সত্যিই যা দেখায় তা লিখে রাখুন
পুরো থামার পরে খাঁজের কাছে যাওয়া, গাইড সরানো বা মাপার আগে প্লাগ খুলুন। নমুনার শুরু ও শেষে আসল রাখার প্রান্তের সঙ্গে কাঙ্ক্ষিত রেখা মিলান। প্রস্থ, সোজাভাব ও সমকোণ দেখুন এবং দুই পিঠে অগ্রহণযোগ্য ছিঁড়ে যাওয়া আছে কি না পরীক্ষা করুন। ম্যানুয়াল অনুযায়ী ভালো পিঠ নিচে রাখলে চিরে ওঠা কমতে পারে, কিন্তু তা ফিনিশের নিশ্চয়তা নয়।
কোন সংকেত ব্যবহার করেছেন, আসল ব্লেডের পরিচয়, শূন্য বেভেল, উপাদান ও গাইডের সংযোগের দিক লিখুন। মিলে যাওয়া রশ্মিকে সব ক্ষেত্রে নির্ভুল না বলে দাগের তুলনায় দেখা খাঁজের অবস্থান লিখুন। প্রথম ফল গ্রহণযোগ্য হলে গুরুত্বপূর্ণ কাজে সম্পর্কটি নেওয়ার আগে আরেকটি সমর্থিত নমুনায় করুন। গ্রহণযোগ্যতার লক্ষ্য হলো স্থির, পুনরাবৃত্তিযোগ্য কাট যা রাখার অংশের কাঙ্ক্ষিত মাপ বজায় রাখে, একটি পরীক্ষা থেকে বানানো কারখানার যথার্থতার দাবি নয়।
ফল ব্যর্থ হলে প্লাগ খোলা রেখে সমর্থন, গাইড সরা, গভীরতা, ব্লেডের অবস্থা ও আসল সমকোণ সেটিং দেখুন। লেজারের রেফারেন্স সরিয়ে আলগা গাইড আড়াল করবেন না বা ভুল সমাবেশ নতুন পেন্সিলের রেখা দিয়ে পুষিয়ে নেবেন না। ব্লেড, কোণ, সংযোগের দিক বা উপাদান বদলালে আবার যাচাই চাই। বাতাস চলাচলের ছিদ্র ও নিয়ন্ত্রণ পরিষ্কার রাখুন, তবে তার মধ্যে বস্তু ঢোকাবেন না; কর্ড, সুইচ, গার্ড বা ভেতরের মেরামত উপযুক্ত অনুমোদিত সার্ভিসের কাজ। ব্লেড থেমে গার্ডে ঢাকা হলেই বিচ্ছিন্ন যন্ত্র সংরক্ষণ করুন।
উল্লিখিত মডেল