
বিচ্ছিন্ন 5477NB-এর উপযুক্ততা যাচাইয়ের স্থান
চারটি ধারণাগত প্যানেলে মূল মার্কিন 185 mm সমাবেশ, আলাদা গভীরতা ও শূন্য বেভেল সেটিং, A ও B নিশানার রেফারেন্স এবং থামার পর শারীরিক বিচ্ছিন্নকরণ দেখানো।
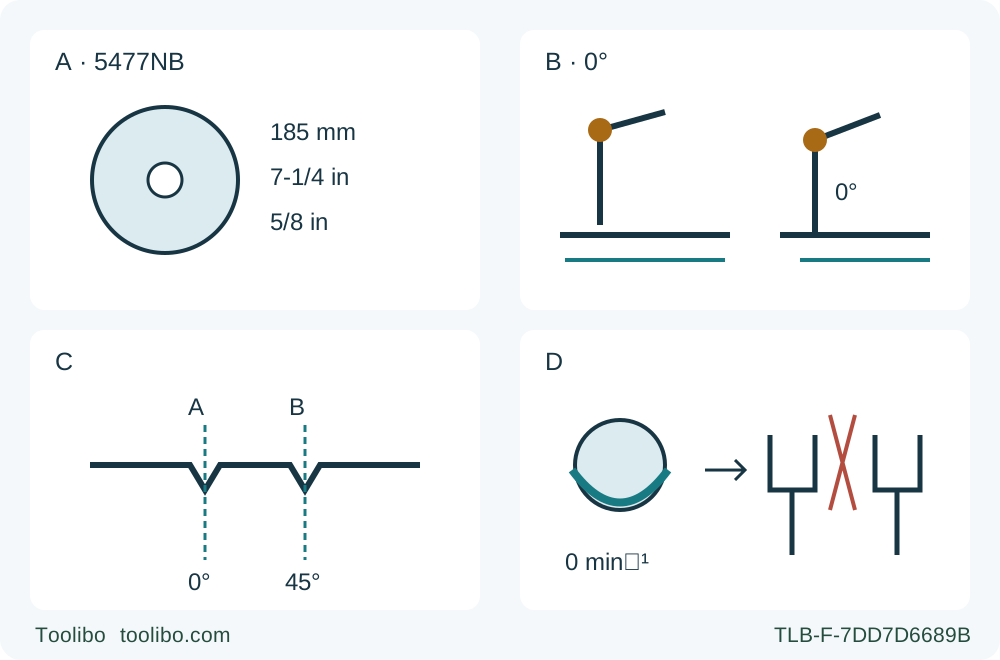
A · মূল সমাবেশ
প্রকৃত উপযুক্ত মূল মার্কিন 185 mm / 7-1/4 in কাঠ কাটার ব্লেড ও আঞ্চলিক 5/8 in আরবর নিশ্চিত করুন; চিত্রটি বসানো বা ফ্ল্যাঞ্জ উল্টানোর নির্দেশনা নয়।
B · বিচ্ছিন্ন সেটিং
প্লাগ খোলা রেখে পেছনের গভীরতা ও সামনের বেভেল লিভার আলাদাভাবে ঠিক করে আটকান। শূন্য বেভেল এবং কাঠের নিচে এক পূর্ণ দাঁতের কম ব্যবহার করুন।
C · সমকোণী রেফারেন্স
সমকোণী কাটে A ব্যবহার করুন, 45 ডিগ্রির B নয়; সমর্থিত বাতিল কাঠে প্রকৃত খাঁজ ও সোজা গাইডের সংযোগ যাচাই করুন।
D · থামান ও বিচ্ছিন্ন করুন
ট্রিগার ছেড়ে ব্লেড সম্পূর্ণ থামা ও নিচের গার্ডে ঢাকা পর্যন্ত অপেক্ষা করুন, নিরাপদে রাখুন এবং পরীক্ষার আগে প্লাগ খুলুন। ঘূর্ণন শূন্য হওয়া শারীরিক বিচ্ছিন্নকরণ নয়।
সব সমন্বয় ও পরিদর্শন প্যানেল প্লাগ খোলা যন্ত্রের জন্য। A সমাবেশের পরিচয়, বদলানোর পদ্ধতি নয়; B লিভারের অবস্থান স্কেল অনুযায়ী দেখায় না। C ম্যানুয়ালের A/B রেফারেন্সের সম্পর্ক বজায় রাখে। D ব্লেড থামা ও প্লাগ খোলা আলাদা করে। কোনো প্যানেল চলন্ত কাট বা তেল সার্ভিসের পদ্ধতি দেখায় না।
এই কাজের ধারা পরিচিত, শুকনো, পেরেকমুক্ত আলাদা কাঠে সাপোর্ট দিয়ে সমকোণী কাটের জন্য মালিকের কাছে থাকা মার্কিন Makita 5477NB প্রস্তুত করে। ফলাফল হলো যাচাই করা মূল সমাবেশ, নিরাপদ শূন্য ও গভীরতা সেটিং এবং গৃহীত নমুনা—সর্বোচ্চ ক্ষমতার প্রদর্শন, ফ্ল্যাঞ্জ রূপান্তর বা গিয়ার সার্ভিসের পাঠ নয়। প্রকৃত নামফলক ও সরবরাহ করা নির্দেশনা বর্তমান মার্কিন পণ্যে সরাসরি লিংক করা 884849A941 / 5477NB-1 ম্যানুয়ালের সঙ্গে মেলান।
Makita এই মডেলকে হাইপয়েড করাত বলে। নামটি যন্ত্র সম্পর্কে নথিগত তথ্য, অন্য পেছনের হাতলযুক্ত করাত থেকে চালনার নির্দেশনা ধরে নেওয়ার কারণ নয়। বিশেষত অন্য মডেলের তেলের স্তর দেখার পদ্ধতি, বৈদ্যুতিক ব্রেকের প্রতিশ্রুতি বা অনিচ্ছাকৃত চালু ঠেকানোর নিয়ন্ত্রণ ধার করবেন না। এই কাজে শুধু হাতলের আকৃতির চেয়ে নির্দিষ্ট সামনের ও পেছনের হাতল, আলাদা সমন্বয় লিভার এবং A/B কাটের রেফারেন্স বেশি গুরুত্বপূর্ণ।
পরিবর্তন না করে মূল মার্কিন সমাবেশের উপযুক্ততা যাচাই করুন
ম্যানুয়াল 185 mm (7-1/4 in) ব্লেড এবং ভারহীন গতি 4500 rpm নির্দিষ্ট করে। নথিভুক্ত এককগুলো বজায় রাখুন; নীরবে 185 mm-কে অন্য মডেলের 184 mm মানে বদলাবেন না। বর্তমান মার্কিন পণ্যে 5/8 in আরবর বলা আছে, অথচ ম্যানুয়ালে উল্টানো যায় এমন ভেতরের ফ্ল্যাঞ্জ, দ্বিতীয় ছিদ্রের মাপ এবং Ring 17-ও বর্ণিত। এই ধারা ফ্ল্যাঞ্জ উল্টায় না, রিং সরায় না বা বিকল্প ব্লেড বেছে নেয় না।
আগে থেকেই সঠিকভাবে বসানো মূল প্রস্তুতকারক-অনুমোদিত কাঠ কাটার ব্লেড, সংশ্লিষ্ট আটকানোর উপাংশ এবং জানা সার্ভিস ইতিহাস চাই। আনুমানিক ঠিক ব্যাসের মতো দেখা বা গোল ছিদ্র থাকা ব্লেডই যথেষ্ট নয়। দৃশ্যমান ক্ষতি, অনুপযুক্ত দাঁত, ভোঁতা হওয়া, অস্বাভাবিক ওয়াশার বিন্যাস বা সমাবেশের অনিশ্চয়তা মানে থেমে পূর্ণ সুনির্দিষ্ট নির্দেশনা ও যোগ্য সংশোধন নেওয়া। অজানা বিন্যাসকে দেখতে সম্পূর্ণ চেকলিস্ট বানানোর জন্য সমাবেশ খুলবেন না।
বর্তমান পণ্যের ব্লেডের বিজ্ঞাপনে পেরেক থাকা কাঠের কথা আছে, কিন্তু ম্যানুয়ালে স্পষ্টভাবে পেরেক কাটা এড়াতে এবং কাটার আগে পরীক্ষা করে সরাতে বলা হয়েছে। এই নমুনা পেরেকমুক্ত। লুকানো আটকানোর বস্তু, সন্দেহজনক প্রলেপ, অজানা গঠন এবং শক্তভাবে সাপোর্ট দেওয়া যায় না এমন কাঠ বাতিল করুন। ভেজা, প্রক্রিয়াজাত বা গিঁটওয়ালা কাঠে ম্যানুয়াল বাড়তি সতর্কতা চায়; সেগুলো এই সরল প্রথম নমুনার বাইরে।
প্রকৃত মূল ব্লেড ও নথিভুক্ত সমকোণী কাটার ক্ষমতার মধ্যে সহজে সামলানো যায় এমন কাঠ নিন। ম্যানুয়ালে 90°-তে 60 mm বলা আছে, কিন্তু সর্বোচ্চ ক্ষমতা নমুনার সুপারিশকৃত পুরুত্ব বা ব্লেড অনেক নিচে বের করার কারণ নয়। ভালো নমুনায় নিরাপদ ক্ল্যাম্প, রাখার অংশে বেসের ধারাবাহিক সাপোর্ট এবং পরে মাপার জন্য দ্ব্যর্থহীন একটি মাপ থাকে।
সরবরাহ, বিচ্ছিন্নকরণ ও কর্মক্ষেত্র নিশ্চিত করুন
কাজ পরীক্ষা, গভীরতা বা বেভেল সেটিং, গাইড সাজানো বা যন্ত্রের বাধা সরানোর আগে ট্রিগার ছেড়ে ব্লেড সম্পূর্ণ থামা পর্যন্ত অপেক্ষা করে প্লাগ খুলুন। খোলা প্লাগ নিয়ন্ত্রণে রাখুন। প্রকৃত তার ও প্লাগে ক্ষতি দেখুন এবং সরবরাহ নামফলকের সঙ্গে মেলে নিশ্চিত করুন। পণ্যে 15 A লেখা থাকলেই প্রত্যেক মালিকের ভোল্টেজ প্রতিষ্ঠিত হয় না বা যেকোনো এক্সটেনশন উপযুক্ত হয় না।
এক্সটেনশন লাগলে প্রকৃত নামফলকের কারেন্ট, ভোল্টেজ ও মোট দৈর্ঘ্যের জন্য ম্যানুয়ালের নির্দিষ্ট টেবিল ব্যবহার করুন। উদাহরণস্বরূপ, প্রকৃত ব্যবস্থা 120 V হলে এবং টেবিলের 12-এর বেশি থেকে 16 A সারির মধ্যে পড়লেই কেবল 25 ft-এ 14 AWG ও 50 ft-এ 12 AWG বলা আছে; 100 ও 150 ft সুপারিশ করা হয় না। এগুলো শর্তসাপেক্ষ টেবিলের মান, সর্বজনীন তারের নির্দেশ নয়। আলাদা সরবরাহ বা অমীমাংসিত শর্তে সঠিক নথি দরকার, অ্যাডাপ্টার বা আন্দাজের তারের মাপ নয়।
দাহ্য তরল বা গ্যাস এবং অন্য মানুষ থেকে দূরে শুকনো, আলোকিত স্থানে কাজ করুন। চোখ, কান ও উপযুক্ত ধুলো সুরক্ষা পরুন; বায়ু চলাচল রাখুন এবং উপাদানের নিরাপত্তাতথ্য অনুসরণ করুন। ধুলো সংগ্রহের যন্ত্র দেওয়া থাকলে নির্দেশনা অনুযায়ী সঠিকভাবে সংযুক্ত ও ব্যবহার করুন। নির্বাচিত ম্যানুয়াল পরে পোর্ট বসানো, হোসের ব্যাস বা স্থাপিত বায়ুপ্রবাহের সীমা প্রতিষ্ঠা করে না, তাই কিছু বানিয়ে নেবেন না। স্থানে ধুলো যথেষ্ট নিয়ন্ত্রণ করা না গেলে পরিকল্পনা বদলান; মাস্ককে যেকোনো জায়গায় যেকোনো কিছু কাটার অনুমতি ধরবেন না।
বিদ্যুৎ ছাড়া গার্ড ও ট্রিগার দেখুন
নিচের গার্ডের প্রত্যাহার হাতল নির্দেশমতো ব্যবহার করে গার্ড অবাধে চলে, সঙ্গে সঙ্গে বন্ধ হয় এবং সব কাটার কোণ ও গভীরতায় ব্লেড বা অন্য অংশ ছোঁয় না যাচাই করুন। স্প্রিংয়ের কাজ ও অবস্থা দেখুন। সাধারণ প্রান্ত-প্রবেশ কাটে গার্ডকে স্বয়ংক্রিয়ভাবে কাজ করতে হবে; বেঁধে খোলা রাখবেন না, পুরো কাটে হাতে সরিয়ে ধরে থাকবেন না বা জানা আটকে যাওয়া গার্ড পরীক্ষা করতে করাত চালাবেন না।
ক্ষতিগ্রস্ত গার্ড, ঢিলা সমন্বয়, ক্ষতিগ্রস্ত আবরণ, অস্বাভাবিক সুইচ বা অজানা মূল সমাবেশ থাকলে যন্ত্র ব্যবহার বন্ধ থাকবে। ম্যানুয়াল ব্যবহারের আগে ক্ষতিগ্রস্ত যন্ত্র মেরামত এবং উপযুক্ত বিকল্প অংশ দিয়ে যোগ্য সার্ভিস চায়। ভারহীন মোটরের মসৃণ শব্দ এসব শর্তের সনদ নয়। এই নিবন্ধ আবরণ খোলে না, রাসায়নিক দিয়ে ব্লেড পরিষ্কার করে না বা স্প্রিং সমন্বয় করে না।
পরে আবার সংযোগের আগে ট্রিগার ঠিকভাবে চলে এবং ছাড়লে OFF-এ ফেরে দেখুন। নথিভুক্ত চালনা শুধু টেনে চালু ও ছেড়ে বন্ধ করা। আলাদা লক-অফ ধাপ বা সুইচ আটকে রাখার ব্যবস্থা বানাবেন না। সমন্বয়ের যন্ত্র সরিয়ে ফেলুন এবং নির্ধারিত দুই ধরার পৃষ্ঠ পরিষ্কার ও শুকনো রাখুন।
আলাদা লিভার দিয়ে সমকোণী কাটের গভীরতা ঠিক করুন
প্লাগ খোলা ও স্থির করাতে পেছনের গভীরতার গাইডের লিভার ঢিলা করে বেস প্রয়োজনীয় গভীরতায় সরান এবং লিভার দৃঢ়ভাবে আঁটুন। প্রকৃত কাঠের পুরুত্ব দিয়ে ব্লেড কতটা বেরিয়েছে দেখুন। সাধারণ নিরাপত্তা অংশে টুকরোর নিচে এক পূর্ণ দাঁতের কম বলা, গভীরতার অনুচ্ছেদে এক দাঁতের বেশি নয়; এখানে বেশি কঠোর এক পূর্ণ দাঁতের কম সেটিং নিন। কাটের প্রকৃত বিস্তার না দেখে শুধু গভীরতার স্কেল গ্রহণ করবেন না।
বেভেল সমন্বয় লিভার বেসের সামনে বেভেল স্কেল প্লেটে থাকে। সাধারণ 0° অবস্থান ঠিক করে সেই লিভার দৃঢ়ভাবে আঁটুন। এটি পেছনের গভীরতার লিভার থেকে আলাদা, তাই একটি আটকালে অন্যটি নিশ্চিত হয় না। দুটোই আবার দেখুন এবং সেটিং বদলানোর পর নিচের গার্ডের ফাঁকা চলার পথ নিশ্চিত করুন।
45° স্টপার বেভেলের পরিসর নিয়ন্ত্রণের অংশ, সামনের লক লিভারের বিকল্প নয়। এই সমকোণী নমুনায় বড় কোণের পরিসর বা 45° কাটের পদ্ধতি দরকার নেই। একইভাবে কারখানার নির্ভুলতা সমন্বয়ের স্ক্রু নিয়মিত প্রস্তুতির নব নয়। সঠিকভাবে আটকানো শূন্য সেটিংয়ে নমুনা সমকোণী না হলে পরীক্ষামূলক স্ক্রু ঘোরানোর বদলে পূর্ণ সংশোধন নির্দেশনা বা যোগ্য সার্ভিসের জন্য থামুন।
সমর্থিত পথ ও A রেফারেন্স পরিকল্পনা করুন
এই মডেলের সোজা কাটের জন্য বেসের সামনের A অবস্থান ব্যবহার করুন; B অবস্থান 45° রেফারেন্স। খাঁজ বা আঁকা রেখাই চূড়ান্ত মাপ ধরে না নিয়ে নমুনায় প্রকৃত কাটা খাঁজ নিশ্চিত করুন। সোজা গাইড ব্যবহার করলে একই সমাবেশ ও শূন্য সেটিংয়ে ব্লেড থেকে বেসের সংযোগকারী প্রান্তের প্রকৃত দূরত্ব স্থির করুন। ডান দিকে ব্লেড থাকা Makita বা অন্য পেছনের হাতলযুক্ত করাতের দূরত্ব আপনা থেকে প্রযোজ্য হয় না।
রাখার টুকরো স্থির সাপোর্টে ক্ল্যাম্প করুন। বেসের চওড়া অংশ শক্তভাবে সমর্থিত টুকরোয় থাকবে, পড়ে যাওয়ার বর্জ্য অংশে নয়। দাঁতের পথের বাইরে রাখার ও বাদ দেওয়া অংশকে স্বাধীনভাবে সাপোর্ট দিন, যাতে কাঠ ঝুলে খাঁজ বন্ধ করতে না পারে। ব্লেডের বিপরীতে আটকে না রেখে বাদ দেওয়া অংশকে আলাদা হতে দিন। ছোট টুকরো হাতে ধরবেন না বা ধরার জন্য কাজের নিচে হাত দেবেন না।
প্রবেশ ও বের হওয়াসহ পুরো যাত্রায় ক্ল্যাম্পের বাধা, নিচের ফাঁকা জায়গা, গাইডের সংযোগ ও তার আটকে যাওয়া দেখুন। তার কাট থেকে দূরে রাখুন, যাতে যন্ত্র টেনে না ধরে বা নিজে কেটে না যায়। প্লাগ খোলা করাত, গার্ডে ঢাকা ব্লেড এবং কাঠ থেকে দূরে দাঁত রেখে পথের পাশে অথবা নিরাপদ উচ্চতায় ওপরে হাতের নাগাল দেখুন। মহড়া হিসেবে বেরিয়ে থাকা দাঁত না-কাটা কাঠের মধ্যে টানবেন না। শেষ প্রান্তে অতিরিক্ত ঝুঁকে পৌঁছানো বা কাটের মাঝে সাপোর্ট বদলানো লাগলে আগে বিন্যাস পাল্টান।
নমুনা কাটুন এবং প্রকৃত থামা নিশ্চিত করুন
বিচ্ছিন্ন অবস্থায় সব পরীক্ষা পাস করলে OFF নিশ্চিত করে সংশ্লিষ্ট সরবরাহ আবার লাগান। দুই হাতে সামনের গ্রিপ ও পেছনের হাতল দৃঢ়ভাবে ধরুন, শরীর ব্লেডের সরলরেখায় নয় পাশে রাখুন। ব্লেড কাঠ থেকে দূরে রেখে বেস সমর্থিত টুকরোয় বসান। ট্রিগার টানুন, পূর্ণ গতি আসা পর্যন্ত অপেক্ষা করুন এবং বেস সমতল ও যাত্রাপথ সোজা রেখে আলতোভাবে সামনে এগোন।
বাধা কাটাতে জোরে এগোবেন না বা হারানো রেখায় ফিরতে ব্লেড মোচড়াবেন না। আটকে গেলে বা থামাতে হলে ট্রিগার ছেড়ে ব্লেড থামা পর্যন্ত করাত স্থির রাখুন; চলন্ত ব্লেড কখনো খাঁজ থেকে পেছনে টানবেন না। কারণ খোঁজার আগে প্লাগ খুলুন। মাঝপথে বন্ধ হওয়া কাট আবার শুরু বা উদ্ধার এই প্রাথমিক মালিক-নমুনার বাইরে।
স্বাভাবিকভাবে শেষ হলে ট্রিগার ছেড়ে ব্লেড সম্পূর্ণ থামা ও নিচের গার্ড বন্ধ হওয়া পর্যন্ত নিয়ন্ত্রণ রাখুন, তারপর নিরাপদে নামিয়ে রাখুন। ব্লেড থামাতে পাশ থেকে চাপ দেবেন না এবং ব্রেকযুক্ত মডেলের কাউন্টডাউন ধার করবেন না। মাপা বা উপাদান সরানোর আগে প্লাগ খুলুন।
নির্ধারিত মাপ, প্রান্তের সমকোণ ও ফিনিশ মাপুন এবং প্রক্রিয়ার নথি দেখুন: দুই লক দৃঢ় ছিল, বেস সমর্থিত ছিল, গাইড সরেনি, তার মুক্ত ছিল এবং বাদ দেওয়া অংশ চেপে না ধরে আলাদা হয়েছে। মাপ পাস করলেই নিয়ন্ত্রণ হারানো বা গার্ডের সমস্যা মাফ হয় না। সাধারণ প্রস্তুতির সমস্যা বিচ্ছিন্ন অবস্থায় পূর্ণ নির্দেশনা অনুযায়ী মেটান; ব্যাখ্যাহীন আচরণ বা ক্ষতিগ্রস্ত অংশ থাকলে স্থগিত থাকবে।
রক্ষণাবেক্ষণের দাবি প্রকৃত নথির মধ্যে রাখুন
পণ্যের তেল-স্নান ও সিল করা গিয়ারের বিবরণ আজীবন রক্ষণাবেক্ষণমুক্ত থাকার প্রতিশ্রুতি বা গিয়ার খোলা ও তেল দেওয়ার নির্দেশনা নয়। SPT77-এর ব্যবহারের আগের তেল পরীক্ষার পদ্ধতি এই হাইপয়েড যন্ত্রে আনবেন না। 5477NB ম্যানুয়ালে এখনও পরিদর্শন ও রক্ষণাবেক্ষণের বাধ্যবাধকতা আছে; এই নির্দেশিকা মেরামত, ব্রাশের কাজ ও অন্য যোগ্য সমন্বয় উপযুক্ত পূর্ণ নির্দেশনা ও সার্ভিসের কাছে পাঠায়।
প্লাগ খোলা যন্ত্র অপ্রশিক্ষিত ব্যবহারকারীর নাগালের বাইরে নিরাপদে রাখুন। গৃহীত নমুনার নথির সঙ্গে প্রকৃত ব্লেডের পরিচয়, শূন্য ও গভীরতা সেটিং, গাইডের সম্পর্ক ও সাপোর্ট পরিকল্পনা রাখুন। এটি একটি উপযুক্ত কাঠ কাটার প্রস্তুতির প্রমাণ, পেরেক কাটা, উল্টানো যায় এমন ফ্ল্যাঞ্জ বদলানো বা অন্য করাতের ব্রেক, ধুলোর সংযোজন বা রক্ষণাবেক্ষণসূচি ধরে নেওয়ার অনুমতি নয়।
উল্লিখিত মডেল