
এক কাল্পনিক দৈর্ঘ্য-হিসাবের চার পরীক্ষা
চার প্যানেলে A কাল্পনিক 1000 mm কাঁচা দৈর্ঘ্য ও 10 mm প্রান্ত-ক্ষয়; B শেষ দৈর্ঘ্য 400, 300 ও 250 mm, যার মধ্যে তিনটি 3 mm খাঁজ; C মোট খরচ 969 mm; D অবশিষ্ট 31 mm দেখায়।
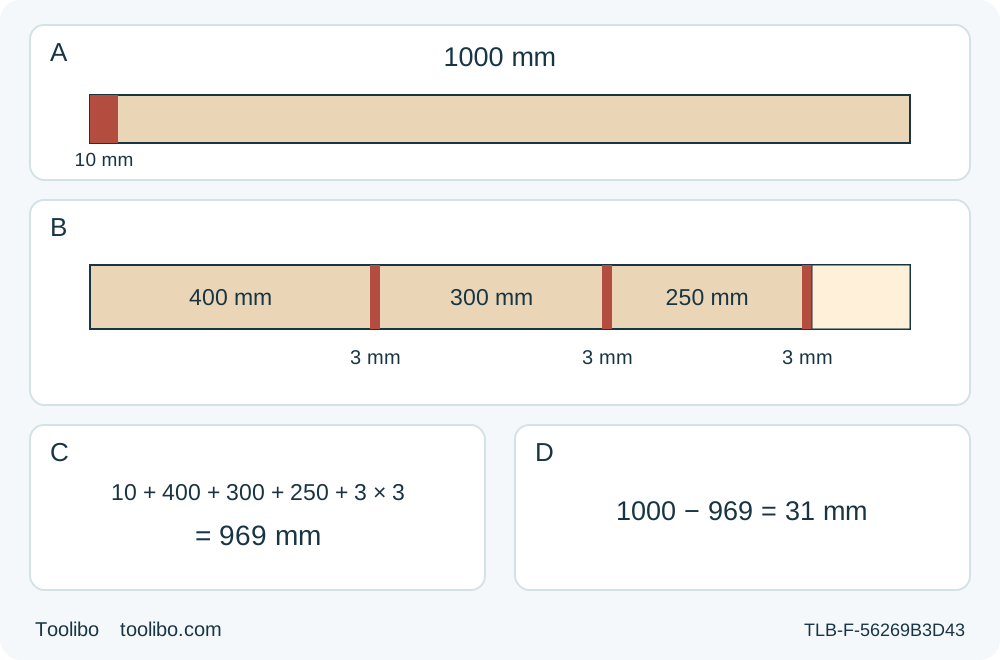
A · ডেটামের ক্ষয় ঠিক করুন
কাঁচা কাঠ মেপে প্রান্ত প্রস্তুতির পুরো ক্ষয় লিখুন, তার নিজের খাঁজসহ।
B · পরের আলাদা করার ফালি গুনুন
প্রতিটি শেষ দৈর্ঘ্য রাখুন এবং তিনটি কাল্পনিক 3 mm খাঁজ রাখার সীমানার বাইরে বসান।
C · খরচের হিসাব মেলান
প্রথম খাঁজ দুবার না ধরে কাল্পনিক প্রান্ত-ক্ষয়, শেষ দৈর্ঘ্য ও পরের খাঁজের মোট 969 mm।
D · অবশিষ্টের উপযুক্ততা দেখুন
কাল্পনিক অবশিষ্ট 31 mm; সমর্থনের বাস্তবায়নযোগ্যতা ও শেষ মাপা ফিট আলাদা গ্রহণযোগ্যতার শর্ত থাকে।
স্কেলে আঁকা নয়, কাটার ক্রমও নয়। সব মাপ সম্পাদকীয় উদাহরণ, নির্মাতার স্পেসিফিকেশন বা Toolibo-র মাপ নয়। A-তে 10 mm-এর মধ্যে প্রান্ত-প্রস্তুতির খাঁজ আছে; B শুধু পরের তিন খাঁজ যোগ করে। হিসাবের 31 mm শেষ অংশ নিরাপদ ধরার জায়গা বা বাস্তবে করা যায় এমন শেষ কাট নিশ্চিত করে না। করাতের ব্লেডের পাশ বা চালনার দিক দেখানো হয়নি।
ফল হলো বাস্তবায়নযোগ্য বিন্যাস, কাটার ক্রম নয়
কাটের তালিকা তখনই কাজে লাগে যখন শেষ টুকরা, করাতের আসল কাটের খাঁজ, প্রান্ত প্রস্তুতির ক্ষয় ও অবশিষ্ট কাঠ একই মাপা দৈর্ঘ্যের মধ্যে মেলে। এই নির্দেশিকা মাপসহ হিসাবপত্র, প্রতিটি সীমানার চিহ্নিত রাখার দিক ও শেষ গ্রহণযোগ্যতার নথি তৈরি করে। ছোট অবশিষ্ট অংশ হাতে ধরে কাটতে বা সারণির সারির ক্রমে কাজ করতে বলে না।
চালনার রেফারেন্স হলো আগে থেকেই যাচাই করা মার্কিন Makita 5007MG, যা 884671-946 নির্দেশনার সঙ্গে মেলে এবং যার অনুমোদিত ব্লেড সঠিকভাবে লাগানো। আসল কাটের আগে সম্পূর্ণ মালিকের নির্দেশিকা “Makita 5007MG সমর্থিত প্রান্ত কাট”, “যাচাই করা সোজা-গাইড অফসেট” ও বড় প্যানেলের সমর্থন নির্দেশিকা প্রয়োগ করুন। এই অনুশীলন পরিচিত শুকনো অপরিশোধিত কাঠে প্রান্ত থেকে সমকোণী কাটেই সীমিত। প্রস্থ, পুরুত্ব, ব্লেডের উপযোগিতা, আঁশের দিক ও স্থির সমর্থনও উপযুক্ত হতে হবে; শুধু দৈর্ঘ্যের অঙ্ক মেলা এগুলোর কোনোটিই প্রমাণ করে না।
নিচের প্রতিটি উদাহরণের মাপ সম্পাদকীয়ভাবে বানানো সংখ্যা। এটি বিক্রির কাঠ, নির্মাতার কাটের খাঁজ, যন্ত্রের অফসেট বা প্রতিশ্রুত সহনসীমা বোঝায় না। নিজের যাচাই করা প্রস্তুতির মাপ দিয়ে পুরো উদাহরণ বদলান।
ব্লেডের পাত দেখে নয়, কাটের খাঁজ মাপুন
খাঁজ হলো বাস্তবে সরে যাওয়া উপাদানের ফালি। ব্লেডের পাতের পুরুত্ব, মনে থাকা নামমাত্র দাঁতের প্রস্থ বা পেন্সিল রেখার কেন্দ্র এই ব্লেড এই উপাদানে যে কাট তৈরি করে তার বিকল্প নয়। আগে কাঙ্ক্ষিত সমকোণী কাটের কনফিগারেশন বসিয়ে লক করুন; ব্লেড, বেভেল, গাইডের সংযোগের পৃষ্ঠ বদল বা অবিশ্বস্ত কাট আগের ক্যালিব্রেশন অকার্যকর করে।
বড়সড় বাতিলযোগ্য নমুনা নিন, রাখার অংশ ক্ল্যাম্প করা ও দুই পাশ ব্লেডের পথের বাইরে যথেষ্ট সমর্থিত থাকবে। কাটা টুকরা খাঁজ বন্ধ বা ব্লেড চেপে না ধরে স্বাধীনভাবে আলাদা হতে পারবে। সহজে মাপার জন্যই সরু ফালি তৈরি করবেন না। দুটি ভালো প্রান্তের রেফারেন্সের মধ্যে নমুনার আসল দৈর্ঘ্য লিখুন। যাচাই করা প্রস্তুতিতে একবার সম্পূর্ণ আলাদা করার পরে OFF করুন, পুরো থামার অপেক্ষা করে প্লাগ খুলুন, তারপরই কোনো টুকরা তুলুন বা মাপুন। দুটো আসল প্রান্তের রেফারেন্স অক্ষুণ্ণ রাখুন।
একই রেফারেন্স ধার বরাবর দুই তৈরি টুকরা মাপুন। কার্যকর খাঁজ হলো আসল দৈর্ঘ্য থেকে বাকি দুই দৈর্ঘ্যের যোগফল বাদ। বাঁকা কাট ধরতে অন্য ভালো ধারে মাপটি আবার নিন; কাঙ্ক্ষিত ফিটের জন্য ফল যথেষ্ট সঙ্গতিপূর্ণ না হলে আরেকটি বড়সড় নমুনা দিয়ে নিশ্চিত করুন। সরু হয়ে যাওয়া, ছেঁড়া প্রান্ত বা সরে যাওয়া গাইডের ভুল গড় করে আড়াল করবেন না।
একটি কাল্পনিক খাতার নোট হতে পারে: আসল দৈর্ঘ্য 600 mm; বাকি টুকরা 240 mm ও 357 mm; তাই 600 − 240 − 357 = 3 mm। দ্বিতীয় কাল্পনিক নোট 600 − 238 − 359 = 3 mm-ও মেলে। এগুলো অঙ্কের উদাহরণ, Toolibo পরীক্ষার ফল নয়। হিসাবপত্রে নিজের আসল মাপা খাঁজ ব্যবহার করতে হবে, যার নির্ভুলতা মাপার পদ্ধতি ও গ্রহণযোগ্য ফিট দিয়ে সমর্থিত। নির্ভরযোগ্য মান না পাওয়া গেলে বিন্যাস স্থগিত থাকবে।
প্রান্তের ক্ষয় ও আলাদা করার কাট পৃথক রাখুন
শেষ টুকরা দাগ দেওয়ার আগে চারটি পরিমাণ লিখুন:
- L: বেছে নেওয়া সোজা রেফারেন্স ধার বরাবর আসল কাঁচা দৈর্ঘ্য, ক্যাটালগ বা নামমাত্র মাপ নয়।
- T: শুরুর ডেটাম তৈরিতে হারানো সম্পূর্ণ দৈর্ঘ্য। এই হিসাবে T-এর মধ্যে সেই প্রান্ত-প্রস্তুতির কাটের খাঁজ ও বাদ দেওয়া প্রান্তের কাঠ দুটোই আছে।
- P: প্রতিটি প্রয়োজনীয় শেষ দৈর্ঘ্য, সঙ্গে পরিমাণ, পরিচয় ও সম্মত বাড়তি ফিনিশিং মার্জিন আলাদাভাবে লেখা।
- n ও k: পরের আসল আলাদা করার কাটের সংখ্যা এবং প্রতিটি কাটের জন্য নির্ধারিত মাপা খাঁজ।
একই খাঁজ হলে অনির্ধারিত শেষ অবশিষ্ট অংশ R = L − T − P-এর যোগফল − n × k। বিভিন্ন কাটে আলাদাভাবে মাপা খাঁজ লাগলে তার পৃথক মান বাদ দিন। বাড়তি ছাঁটা, ত্রুটি সরানো, পরীক্ষায় খরচ করা অংশ বা পরের ফিটিং কাট কাঠ থেকে একবার হিসাব করতে হবে, “বর্জ্য”-র মধ্যে লুকানো নয়। উল্টোভাবে T-তে আগে থেকেই থাকলে প্রান্ত-প্রস্তুতির খাঁজ আবার যোগ করবেন না।
স্কেচে আসল কাটের ফালি গুনুন। নিচের উদাহরণে চলমান অবশিষ্ট অংশ থেকে তিন টুকরা আলাদা করতে তিনটি পরের কাট লাগে, দুটি নয়। আগে থেকেই গ্রহণযোগ্য দূরের প্রান্তকে শেষ প্রস্তুত ধার করা বিন্যাসে সংখ্যা অন্য হতে পারে, কিন্তু সেটি আলাদা যাচাই করা মানচিত্র। পরিচিত সূত্র “টুকরার সংখ্যা থেকে এক বাদ” বলে শুধু সেই কারণে সংখ্যা কমাবেন না।
প্রান্তের মার্জিন সত্যিকারের সমকোণী, ভালো ডেটাম তৈরির জন্য যথেষ্ট হতে হবে। এটি আপনা থেকেই 10 mm নয়। পরীক্ষায় আরও কাঠ সরাতে হলে T বদলে অবশিষ্ট দৈর্ঘ্য ব্যবহারের আগে মানচিত্র আবার করুন।
পুরো কাল্পনিক তালিকার হিসাব করুন
ধরা যাক একটি কাল্পনিক বোর্ড উপযুক্ত রেফারেন্স ধার বরাবর L = 1000 mm। পরিকল্পিত শুরুর ডেটাম-ক্ষয় T = 10 mm, তার নিজের খাঁজসহ। শেষ তালিকায় 400 mm, 300 mm ও 250 mm-এর একটি করে টুকরা, বাড়তি ফিনিশিং মার্জিন ছাড়া। ধরুন আসল প্রস্তুতির হিসাবে k = 3 mm নির্ধারিত; এখানে মানটি কাল্পনিক। পরে তিনটি আলাদা করা দরকার, তাই n = 3।
দরকারি দৈর্ঘ্য 10 + 400 + 300 + 250 + 3 × 3 = 969 mm। অনির্ধারিত অবশিষ্ট 1000 − 969 = 31 mm। এই বিশেষ মানচিত্রে 4টি আসল কাট: ডেটাম বানাতে একটি ও পরে তিনটি আলাদা করা। শুধু পরের তিন খাঁজ n × k-তে আছে, কারণ প্রথমটি T-এর মধ্যে আগেই আছে।
নতুন ডেটাম বানিয়ে মাপার পরে এই নির্দিষ্ট উদাহরণ বৈধ থাকতে আসল উপলব্ধ দৈর্ঘ্য 990 mm হতে হবে। নিচের স্থানাঙ্ক নতুন ডেটাম থেকে শুরু, বাদ দেওয়া কাঁচা প্রান্ত থেকে নয়। এটি হিসাবের মানচিত্র, বাধ্যতামূলক কাজের ক্রম বা ছবিটি স্কেলে আঁকা এমন দাবি নয়।
সব কলাম দেখতে পাশে সোয়াইপ করুন বা অনুভূমিকভাবে স্ক্রল করুন।
| অঞ্চল | নতুন ডেটাম থেকে শুরু | নতুন ডেটাম থেকে শেষ | হিসাব করা দৈর্ঘ্য |
|---|---|---|---|
| শেষ টুকরা A | 0 mm | 400 mm | 400 mm |
| আলাদা করার খাঁজ | 400 mm | 403 mm | 3 mm |
| শেষ টুকরা B | 403 mm | 703 mm | 300 mm |
| আলাদা করার খাঁজ | 703 mm | 706 mm | 3 mm |
| শেষ টুকরা C | 706 mm | 956 mm | 250 mm |
| আলাদা করার খাঁজ | 956 mm | 959 mm | 3 mm |
| অনির্ধারিত শেষ অবশিষ্ট | 959 mm | 990 mm | 31 mm |
তিন শেষ দৈর্ঘ্যের মোট 950 mm, পরের খাঁজগুলোর মোট 9 mm, এবং 950 + 9 + 31 = 990 mm প্রস্তুত কাঠের হিসাব মেলায়। চাওয়া 40 mm রিজার্ভ ধরবে না: 31 mm থেকে 9 mm কম পড়ে। শর্তটি অদৃশ্য করতে চুপিচুপি শেষ টুকরা ছোট করবেন না। উপাদান বরাদ্দ বা অনুমোদিত নকশা বদলান।
31 mm শেষ অংশ শুধু হিসাবের অবশিষ্ট। এটি প্রস্তাবিত হাতের ধরার জায়গা, সর্বনিম্ন নিরাপদ অফকাট বা শেষ আলাদা করা বাস্তবে করা যাবে এমন প্রতিশ্রুতি নয়। ক্ল্যাম্প, গাইডের সংযোগ, চওড়া বেসের সমর্থন বা অফকাটের স্বাধীন আলাদা হওয়া বজায় না থাকলে যোগফল মিললেও এই বিন্যাস করা যায় না। আরও কাঠ বরাদ্দ করুন বা অন্য যাচাই করা পদ্ধতি নিন; ছোট টুকরা হাতে ধরে কখনো অঙ্ক বাঁচাবেন না।
রাখার দিক না হারিয়ে শেষ সীমানা স্থানান্তর করুন
আলাদা হয়ে যৌথ রেফারেন্স হারানোর আগেই প্রতিটি অংশ ও তার ডেটামের লেবেল দিন। এই উদাহরণে প্রস্তুত ডেটাম থেকে 400 mm, 703 mm ও 956 mm-এ শেষ সীমানা দাগ দিন এবং স্থানাঙ্ক বাড়ার দিকে সীমানার ঠিক পরেই খাঁজের ফালি চিহ্নিত করুন। প্রতিটি সীমানার পাশে রাখার অংশ লিখুন। একটিমাত্র লেবেলহীন রেখা কোন পাশ বাঁচাতে হবে তা বোঝায় না।
একটি রেফারেন্স ধার ও পরীক্ষিত স্কোয়ার দিয়ে প্রতিটি সীমানা নির্ধারিত কাট জুড়ে আনুন। গাইড ক্ল্যাম্প করার আগে স্বাধীনভাবে আবার মেপে দাগ দেখুন। অস্পষ্ট করাতের গুঁড়োর ধার থেকে পরের শেষ অংশের বিন্যাস করবেন না বা আগের পেন্সিল রেখার সঙ্গে বারবার গোল করা সংখ্যা যোগ করবেন না। কাটে পৌঁছানো যায় এমন ডেটাম বদলালে আসল নতুন প্রান্ত মেপে এগোনোর আগে বাকি মানচিত্রের হিসাব মেলান।
মানচিত্র শেষ প্রান্তের অবস্থান দেয়, গাইডের পৃষ্ঠ নয়। আসল নিরাপদ গাইড ব্যবস্থার জন্য আলাদাভাবে যাচাই করা বেসের ধার থেকে রাখার কাটের অফসেট ব্যবহার করুন। সোজা-গাইড অফসেট নির্দেশিকা বোঝায় কেন রাখার প্রান্তে ক্যালিব্রেট করা অফসেট আগেই সেই সীমানা ধরে: আরও অর্ধেক খাঁজ যোগ করলে শেষ প্রান্ত সরে যাবে। তার উদাহরণের অফসেট এনে বসাবেন না বা এই হিসাব মেলাতে যন্ত্রের সমর্থনের বিন্যাস উল্টাবেন না।
চওড়া বেস দৃঢ়ভাবে সমর্থিত কাঠে রাখুন, কাঠ ও গাইড আটকান এবং সমর্থন-ক্ল্যাম্প পথের বাইরে রাখুন। বড় প্যানেলে কাটের কাছে ও বাইরের প্রান্তের কাছে দুই পাশে সমর্থন চাই। মালিকের ব্লেড, গার্ড, গভীরতা, বেভেল, কর্ড, চোখ/কানের সুরক্ষা ও ধুলোর পরীক্ষা শেষ করুন। এই হিসাবপত্র ডুবিয়ে কাট, সমর্থনহীন সরু অংশ বা চলন্ত ব্লেড হারানো রেখায় ফেরানোর অনুমতি যোগ করে না। বিন্যাস সংশোধনের আগে থামুন ও বিচ্ছিন্ন করুন।
মাপা ফিট দিয়ে হিসাবপত্র শেষ করুন
প্রতিটি অনুমোদিত আলাদা করার পরে অংশ ধরা বা সমন্বয়ের আগে পুরো থামার অপেক্ষা করে প্লাগ খুলুন। রাখার টুকরা দুটি দূরবর্তী স্থানে প্রয়োজনীয় দৈর্ঘ্যের সঙ্গে দেখুন ও সমকোণ পরীক্ষা করুন। শুধু দাগ থেকে সফল না বলে লক্ষ্যের পাশে আসল ফল লিখুন। ফিটিং মার্জিন খরচ করতে পারে এমন প্রান্তের ক্ষতি দেখুন; একটি কোণে মাপ ঠিক হলেও টুকরা তার নির্ধারিত জোড়ে ব্যর্থ হতে পারে।
প্রতিটি টুকরা গ্রহণে সম্মত নকশা বা বিদ্যুৎহীন অবস্থায় নিরাপদভাবে মিলের অংশের সঙ্গে ফিট পরীক্ষা ব্যবহার করুন। এখানে সবার জন্য এক সহনসীমা নেই। বেশি ছোট টুকরা আবার দাগ দিলে ঠিক হয় না; সেই কাজের জন্য বাতিল লিখুন। ইচ্ছাকৃত বড় রাখা অংশের আলাদাভাবে যাচাই করা ফিনিশিং পরিকল্পনা ও আরেকটি উপাদান-হিসাব চাই, আন্দাজে পাতলা চেঁছে কাট নয়।
সম্পূর্ণ নথিতে থাকবে যন্ত্র ও ব্লেডের পরিচয়, উপাদান-পুরুত্ব, রেফারেন্স ধার, মাপা খাঁজের প্রমাণ, কাঁচা দৈর্ঘ্য, আসল প্রান্ত-ক্ষয়, দরকারি মাপ-মার্জিন, আসল কাটের সংখ্যা, রাখার দিকের মানচিত্র, রিজার্ভ ও শেষ মাপা ফিট। ফল লিখুন উল্লিখিত ব্যবহারের জন্য গৃহীত, কাটার আগে পুনঃপরিকল্পনা বা অংশ বাতিল। উৎসভিত্তি Makita 884671-946, মুদ্রিত পৃষ্ঠা 3–8, বিচ্ছিন্নতা, সমর্থন, গাইড ও চালনার জন্য; সমীকরণ ও উদাহরণ মৌলিক পরিকল্পনার অঙ্ক, নির্মাতার স্পেসিফিকেশন বা হাতে-কলমে কর্মক্ষমতার প্রমাণ নয়।
উল্লিখিত মডেল